


Mula hilaw na materyales hanggang pagpapadala
Produksyon at Kalidad: kontrolado mula hilaw na materyales hanggang pagpapadala
Isang kontroladong sistema ng produksyon na malinaw ang bawat hakbang: mula sa pagtanggap ng AISI 316/316L na hilaw na materyales at CNC machining, hanggang sa pagsusuri ng burr at surface at pag-iimpake na may protective cap.

Maikling sagot
Sa GÜNEYSS, ang isang stainless na fitting ay ginagawa sa anim na hakbang: kontrol ng AISI 316/316L na hilaw na materyales, pagputol, CNC machining, paglilinis, pagsusuri ng sukat, thread at sealing, at pag-iimpake. Ang mga produktong naka-stock ay inihahanda para ipadala sa loob ng karaniwang 1-3 araw ng trabaho; ang standard na paggawa ay 5-10 araw ng trabaho, at ang pasadyang sukat at paggawa para sa proyekto ay pinaplano sa loob ng 10-20 araw ng trabaho matapos ang teknikal na pag-apruba.
Ang pagiging maaasahan ng isang stainless fitting sa field ay nakasalalay sa mga desisyong ginagawa mula sa sandaling pinipili ang hilaw na materyales hanggang sa ito ay maimpake. Dumadaan ang aming produksyon sa anim na hakbang; malinaw ang karaniwang tagal ng bawat hakbang, at sinusuri muna ang piyesa bago lumipat sa susunod.
| Hakbang | Ano ang ginagawa? | Karaniwang tagal |
|---|---|---|
| 1. Hilaw na materyales | Pagsusuri ng AISI 316/316L | 0.5-1 araw |
| 2. Pagputol | Paghahanda ayon sa diameter at haba | 0.5-1 araw |
| 3. CNC machining | Thread, cone at surface | 2-5 araw |
| 4. Paglilinis | Deburring at surface | 0.5-1 araw |
| 5. Inspeksyon | Sukat, thread at sealing | 1-2 araw |
| 6. Pag-iimpake | Paglalagay ng label at pagpapadala | 0.5-1 araw |
Hilaw na materyales: tamang simula
Para sa mga aplikasyong nangangailangan ng resistensya sa kaagnasan at mahabang buhay ng serbisyo, gumagamit kami ng AISI 316/316L na round bar, hex bar at tubo bilang hilaw na materyales. Ang diameter, wall thickness at machining allowance ay itinatakda ayon sa thread standard, pressure class at huling sukat ng gagawing fitting. Sa pagtanggap ng hilaw na materyales, sinusuri ang surface, diameter at impormasyon ng batch; iniingatan ang mga rekord ng batch para maging traceable.
CNC machining: disiplina sa sukat
Mina-machine sa mga CNC machine ang mga thread profile, sealing cone, wrench flats at geometry ng koneksyon ayon sa tolerance sa technical drawing. Sa mga koneksyong BSPP/BSPT, NPT, UNF/JIC at metric, sinusuri ang katumpakan ng pitch, anggulo at surface.
- Pagtukoy sa piyesa: Kinukumpirma ang grade ng materyales, technical drawing, connection standard at kritikal na tolerance bago simulan ang trabaho.
- Pagkakasunod-sunod ng machining: Pinaplano ang mga operasyon sa butas, wrench flats, thread at surface ayon sa fixturing at inspection setup ng piyesa.
- Pagsusuri bago ilabas: Lumilipat lamang ang piyesa sa susunod na hakbang matapos masuri ang thread fit, diameter, surface at sealing area.
Sa maramihang produksyon, ang layunin ay repeatability; sa custom na paggawa naman, batayan ang pagtugma sa sukat, sample at kondisyon ng operasyon.
Surface at detalye
Pagkatapos ng machining, inaalis ang matatalim na burr at sinusuri ang ugat ng thread at mga transition area. Habang pinapanatili ang kinang ng stainless na surface, sinusuri ang produkto para sa yupi, gasgas o deformation na maaaring magpahirap sa pagkakabit. Sa mga bahagi ng welded na linya, sinusuri ang paghahanda ng weld bevel at ang alignment ng axis bago mag-welding; pagkatapos ng welding, tinatapos ang paglilinis ng surface at visual inspection. Bago ang pagpapadala, pinoprotektahan ang mga connection surface.
Quality control
Ang inspeksyon ay hindi iisang hakbang sa dulo ng produksyon; inuulit ito sa pagtanggap ng hilaw na materyales, paglabas mula sa CNC at bago mag-impake. Ang layunin: tamang-tama ang kabit ng piyesa sa field sa unang subok pa lang. Bago ipadala, tinatapos ang mga sumusunod na pagsusuri:
- Pagsusuri ng sukat at tolerance
- Pagsusuri ng thread at connection surface
- Visual na pagsusuri ng surface
- Beripikasyon ng presyon at sealing ayon sa aplikasyon
- Huling pagsusuri bago mag-impake
Proteksyon, pag-iimpake at pagpapadala
Inihahanda ang mga natapos na piyesa nang sa gayon ay protektado ang thread, sealing surface at mga machined na bahagi habang ibinibiyahe. Gumagamit ng protective cap sa mga thread at port, hiwa-hiwalay na iniimpake ang mga produkto ayon sa grupo at sukat, at bago ipadala ay ginagawa ang huling pagsusuri sa dami, uri ng produkto at itsura.
Plano ng lead time
Pinaplano ang lead time ayon sa stock, diameter ng hilaw na materyales, dami ng produkto, thread standard, custom na sukat, at mga kinakailangan sa test at surface. Ang mga produktong naka-stock ay karaniwang naihahanda para sa pagpapadala sa loob ng 1-3 araw ng trabaho; ang standard na paggawa ay karaniwang 5-10 araw ng trabaho, at ang custom na sukat at paggawa para sa proyekto ay karaniwang 10-20 araw ng trabaho matapos ang teknikal na pag-apruba. Kapag kumpleto at nakumpirma ang teknikal na impormasyon, mas mabilis at mas maaasahan ang pagbuo ng iskedyul ng produksyon.
- Materyales
- AISI 316 / 316L stainless steel
- Hilaw na materyales
- Round bar, hex bar at tubo
- Mga thread standard
- BSPP/BSPT, NPT, UNF/JIC at metric
- SAE flange
- Code 61 (3000 PSI) · Code 62 (6000 PSI)
- Lead time
- Stock 1-3 · standard 5-10 · pasadya 10-20 araw ng trabaho
01 · Hilaw na materyales
Tamang simula, matibay na resulta
Para sa mga aplikasyong nangangailangan ng resistensya sa kaagnasan at mahabang service life, ginagamit ang AISI 316/316L na round bar, hex bar at tubo bilang hilaw na materyales. Ang diameter, wall thickness at machining allowance ay tinutukoy ayon sa thread standard, pressure class at huling sukat ng fitting na gagawin.
Sa pagtanggap ng hilaw na materyales, sinusuri ang surface, diameter at impormasyon ng batch.

02 · Paggawa
Anim na hakbang mula hilaw na materyales hanggang produkto
May tiyak na tagal ang bawat hakbang. Pinaplano ang kabuuang tagal ayon sa stock, dami, thread standard at pasadyang sukat.
-
Hilaw na materyales
Kontrol ng AISI 316/316L
0.5–1 araw
-
Pagputol
Paghahanda ayon sa diameter at haba
0.5–1 araw
-
CNC machining
Thread, cone at surface
2–5 araw
Pinakamahabang hakbang
-
Paglilinis
Deburring at surface
0.5–1 araw
-
Pagsusuri
Sukat / thread / sealing
1–2 araw
-
Pag-iimpake
Pag-label at pagpapadala
0.5–1 araw
03 · Precision machining
Kakayahan sa CNC machining
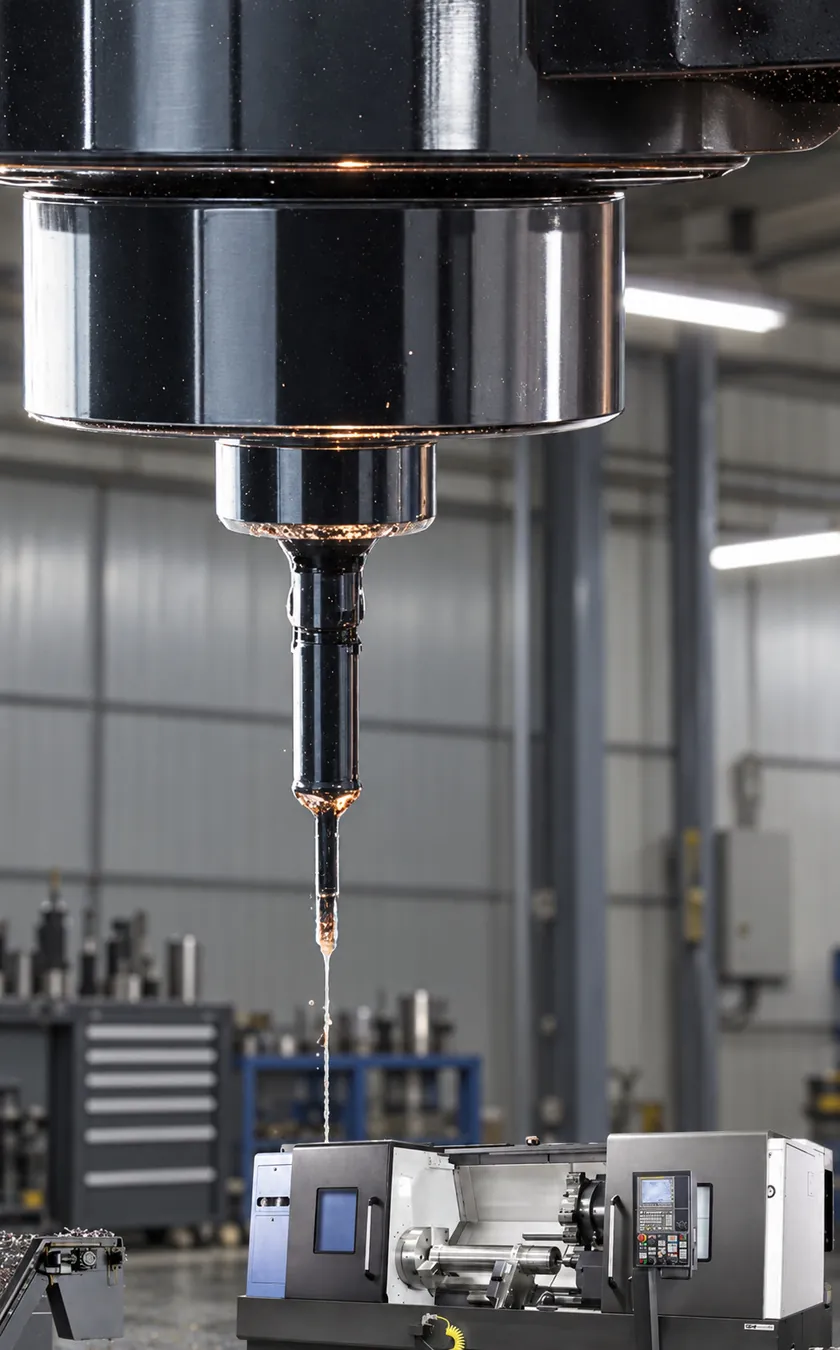
Ang mga thread profile, sealing cone, wrench flats at geometry ng koneksyon ay mina-machine sa mga CNC machine ayon sa mga tolerance sa technical drawing. Sa maramihang produksyon, layunin ang repeatability; sa pasadyang paggawa, ang pagtugma sa sukat, sample at kondisyon ng operasyon.
Teknikal na tala sa pagpili
- Paglalarawan ng piyesaKinukumpirma ang grade ng materyales, technical drawing, standard ng koneksyon at mga kritikal na tolerance bago simulan ang trabaho.
- Pagkakasunod-sunod ng machiningAng mga operasyon sa butas, wrench flats, thread at surface ay pinaplano ayon sa pagkaka-clamp at paraan ng pagsusuri ng piyesa.
- Final na inspeksyonInihahanda ang piyesa para ipadala matapos suriin ang pagtugma ng thread, diameter, surface at sealing area.
04 · Surface at detalye
Malinis na surface. Malinaw na thread. Tamang koneksyon.
Kalidad sa detalye: Ang deburring, paglilinis ng thread, integridad ng surface at proteksyon ng sealing area ay direktang nakaaapekto sa kalidad ng pagkakabit at pagiging maaasahan ng produkto sa field.
Pagkatapos ng machining, inaalis ang matatalim na burr at sinusuri ang ugat ng thread at mga transition area. Habang pinapanatili ang kinang ng stainless na surface, sinusuri ang produkto kung may yupi, gasgas o deformasyon na magpapahirap sa pagkakabit. Bago ipadala, pinoprotektahan ang mga connection surface.
05 · Pagkakabit ng linya
Mga bahagi ng welded na linya
Sa pagdudugtong ng tubo, elbow at flange, kasinghalaga ng geometry ng koneksyon ang weld bevel, pagkakahanay ng axis at kalinisan.
Paghahanda
Sinusuri ang paghahanda ng bevel na angkop sa wall thickness ng tubo at ang pagkakahanay ng axis ng mga piyesa.
Pagdudugtong
Ang paraan ng welding at consumables ay tinutukoy ayon sa mga kinakailangan ng proyekto at sa grade ng stainless na ginagamit.
Huling proseso
Kinukumpleto ang paglilinis ng surface pagkatapos mag-weld, biswal na inspeksyon at mga kinakailangang pagsusuri ng proyekto.

06 · Quality control
Bawat detalyeng sinusuri
-
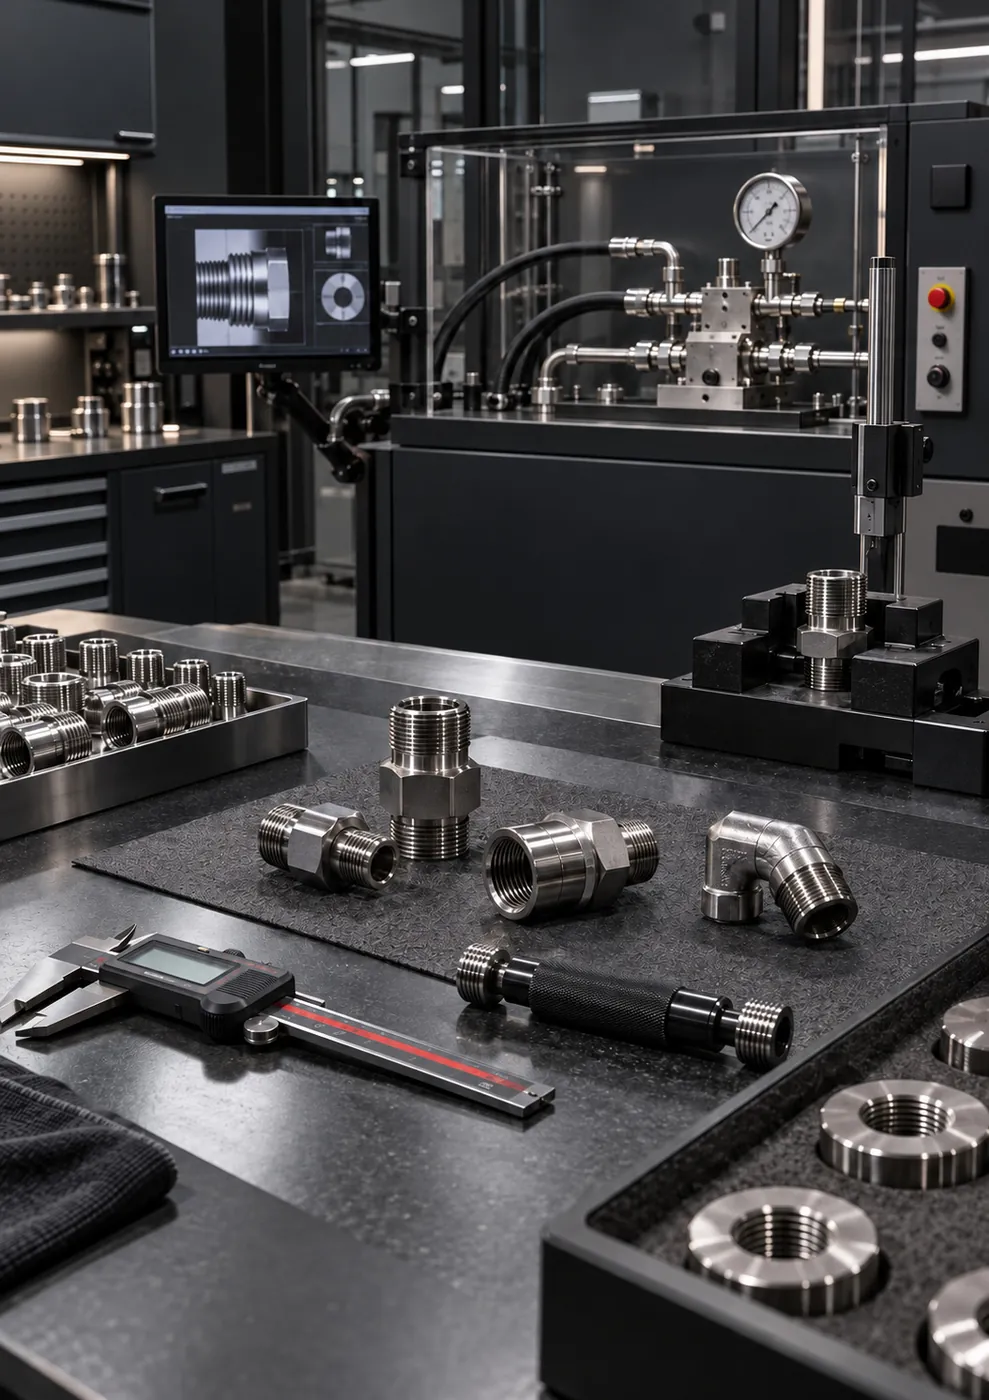
Pagsusuri ng sukat at tolerance
Ang mga sukat sa technical drawing ang iisang batayan para sa paggawa at pagsusuri.
-
Pagsusuri ng thread at connection surface
Bine-verify ang pagtugma ng thread, pitch at sealing area ayon sa standard.
-
Biswal na pagsusuri ng surface
Sinusuri kung may yupi, gasgas o deformasyon na magpapahirap sa pagkakabit.
-
Pag-verify ng presyon at sealing ayon sa aplikasyon
Ginagawa depende sa order at kondisyon ng paggamit.
-
Huling pagsusuri bago i-impake
Sinusuri ang dami, uri ng produkto at mga protective cap bago ipadala.
07 · Pamamahala ng order
Plano ng produksyon at paghahatid
Pinaplano ang lead time ayon sa stock, diameter ng hilaw na materyales, dami ng produkto, thread standard, pasadyang sukat, testing at pangangailangan sa surface.
Kapag kumpleto at nakumpirma ang teknikal na impormasyon, mas mabilis at mas maaasahang nabubuo ang iskedyul ng produksyon. Ilakip lang ang technical drawing, sample o larawang may sukat sa quotation form.

08 · Kalidad ng paghahatid
Proteksyon, pag-iimpake at pagpapadala
Inihahanda ang mga natapos na piyesa upang maprotektahan ang thread, sealing surface at mga machined na bahagi habang ibinibiyahe. Inihihiwalay ang mga produkto ayon sa sukat at grupo ng order, at ipinapadala nang may maayos na pag-iimpake na nagbabawas ng kalituhan.
- Paggamit ng protective cap sa mga thread at port
- Hiwalay na pag-iimpake ayon sa grupo ng produkto at sukat
- Huling pagsusuri ng dami, uri ng produkto at itsura bago ipadala
09 · Tamang pagtutugma
Buod ng mga thread standard
| Standard | Thread profile | Uri ng thread | Sealing |
|---|---|---|---|
| BSPP (G) | 55° | Parallel | Gasket, bonded seal o O-ring |
| BSPT (R) | 55° | Tapered | Sealing ng tapered na thread |
| NPT | 60° | Tapered | Sealing ng tapered na thread |
| UNF / JIC | 60° | Parallel | Sa JIC, conical na connection surface; sa ORB, O-ring |
| Metric | 60° | Parallel | Gasket, O-ring o conical na surface |
Bagaman magkakamukha ang BSPP (parallel), BSPT (tapered), NPT (tapered), UNF/JIC at metric na thread, magkakaiba sila sa anggulo, pitch, diameter at paraan ng sealing.
- Hindi dapat pumili ng fitting batay lamang sa outer diameter na sinukat gamit ang caliper; dapat sabay na suriin ang thread gauge, standard at sealing surface ng gasket.
- Sa parallel na thread, kadalasang nakakamit ang sealing sa pamamagitan ng gasket o conical na surface.
Ang pagpupuwersa sa hindi magkatugmang thread ay maaaring magdulot ng tagas at permanenteng sira sa thread. Kung hindi kayo sigurado, magpadala ng sample o larawan at sabay nating kumpirmahin ang standard.
Madalas itanong
Tungkol sa produksyon at kalidad
Nagsasagawa ba kayo ng pressure o sealing test?
Ginagawa sa bawat piyesa ang pagsusuri ng sukat, thread at surface. Pinaplano ang beripikasyon ng presyon at sealing depende sa aplikasyon at order. Kung babanggitin ninyo ang pangangailangang ito sa yugto ng quotation, isasama ito mula sa simula sa inspection plan at lead time.
Paano ninyo natitiyak na AISI 316L ang hilaw na materyales?
Sa pagtanggap ng hilaw na materyales, sinusuri ang surface, diameter at impormasyon ng batch, at iniingatan ang mga rekord ng batch para maging traceable. Kung kailangan ninyo ng material certificate, banggitin ito sa yugto ng quotation; lilinawin bago ang order kung anong dokumento ang maibibigay.
Paano gumagana ang first article approval sa custom na paggawa?
Matapos makumpirma nang nakasulat ang thread standard, uri ng sealing at kritikal na sukat, ginagawa ang unang piyesa at isinasailalim sa pagsusuri ng sukat. Sa mga kritikal na aplikasyon, maaaring isumite sa inyo ang unang piyesa para sa pag-apruba upang masubukan ito sa kapares na piyesa; pagkatapos ng pag-apruba, sinisimulan ang maramihang produksyon.
Paano pinoprotektahan ang mga piyesa habang ipinapadala?
Nilalagyan ng protective cap ang mga thread at port opening, at pinoprotektahan ang mga machined surface laban sa yupi at gasgas. Hiwa-hiwalay na iniimpake ang mga produkto ayon sa sukat at grupo ng order; bago ipadala, ginagawa ang huling pagsusuri sa dami, uri ng produkto at itsura.