


从原材料到发货
从原材料到发货:不锈钢液压接头的生产与质量控制
从 AISI 316/316L 原材料验收到 CNC 加工,从毛刺与表面检查到带保护帽包装,每一步都清晰明确、全程受控的生产体系。

简要回答
在 GÜNEYSS,一件不锈钢连接件需经过六道工序制成:AISI 316/316L 原材料检验、下料、CNC 加工、清洗、尺寸/螺纹/密封检验和包装。现货产品平均 1-3 个工作日即可备货待发;标准生产需 5-10 个工作日,非标尺寸与项目定制在技术确认后 10-20 个工作日内安排完成。
不锈钢连接件在现场是否可靠,取决于从选择原材料到完成包装的每一个决策。我们的生产分为六个步骤;每一步的平均周期都是明确的,并在检验合格后才进入下一步。
| 步骤 | 工作内容 | 平均周期 |
|---|---|---|
| 1. 原材料 | AISI 316/316L 检验 | 0.5-1 天 |
| 2. 下料 | 按直径和长度备料 | 0.5-1 天 |
| 3. CNC 加工 | 螺纹、锥面及表面 | 2-5 天 |
| 4. 清理 | 去毛刺及表面处理 | 0.5-1 天 |
| 5. 检验 | 尺寸、螺纹及密封 | 1-2 天 |
| 6. 包装 | 贴标及发货 | 0.5-1 天 |
原材料:正确的起点
对于要求耐腐蚀和长使用寿命的应用,我们采用 AISI 316/316L 圆棒、六角棒和管材原材料。直径、壁厚和加工余量根据待生产接头的螺纹标准、压力等级和最终尺寸确定。原材料验收时检查表面、直径和批次信息,批次记录保持可追溯。
CNC 加工:尺寸纪律
螺纹牙型、密封锥面、扳手位和连接几何形状均按技术图纸上的公差在 CNC 机床上加工。对于 BSPP/BSPT、NPT、UNF/JIC 及公制接头,均检验螺距、角度和表面精度。
- 零件定义:开工前确认材料牌号、技术图纸、连接标准和关键公差。
- 加工顺序:钻孔、扳手位、螺纹和表面工序根据零件的装夹和检验方式进行规划。
- 出序检验:螺纹配合、直径、表面和密封区域检验合格后,零件方可进入下一道工序。
批量生产的目标是可重复性;定制加工则以符合尺寸、样品和工况为准。
表面与细节
加工后清除锐利毛刺,并检查螺纹根部和过渡区域。在保持不锈钢表面光亮的同时,检查产品是否存在可能影响装配的磕碰、划伤或变形。对于焊接管路组件,焊前检查坡口制备和轴线对中;焊后完成表面清理和目视检查。发货前对连接面采取保护措施。
质量检验
检验并非生产结束时的单一环节,而是在原材料验收、CNC 加工完成及包装前反复进行,目的是确保零件在现场一次安装到位。发货前完成以下检验:
- 尺寸与公差检验
- 螺纹及连接面检验
- 表面目视检验
- 根据应用进行压力与密封验证
- 包装前最终检验
防护、包装与发货
完成生产的零件在发货准备时,会确保螺纹、密封面和加工部位在运输过程中得到保护。螺纹和油口处使用保护帽,产品按类别和尺寸分开包装,发货前进行数量、产品类型核对及最终目视检查。
交期计划
交货周期根据库存情况、原材料直径、产品数量、螺纹标准、非标尺寸以及测试和表面要求进行规划。现货产品平均 1-3 个工作日备货待发;标准生产平均需要 5-10 个工作日,非标尺寸及项目定制在技术确认后平均需要 10-20 个工作日。技术信息完整确认后,生产计划可以更快、更可靠地制定。
- 材料
- AISI 316 / 316L 不锈钢
- 原材料
- 圆棒、六角棒和管材
- 螺纹标准
- BSPP/BSPT、NPT、UNF/JIC 及公制
- SAE 法兰
- Code 61 (3000 PSI) · Code 62 (6000 PSI)
- 交期
- 现货 1-3 · 标准 5-10 · 定制 10-20 个工作日
01 · 原材料
好的开始,可靠的结果
对于要求耐腐蚀、使用寿命长的应用,我们采用 AISI 316/316L 圆棒、六角棒和管材原材料。直径、壁厚和加工余量根据所生产接头的螺纹标准、压力等级和最终尺寸确定。
原材料验收时检查表面、直径和批次信息。

02 · 生产制造
从原材料到成品的六个步骤
每个步骤的时长都是明确的。总周期根据库存、数量、螺纹标准和非标尺寸进行规划。
-
原材料
AISI 316/316L 材质检验
0.5–1 天
-
下料
按直径和长度备料
0.5–1 天
-
CNC 加工
螺纹、锥面与表面
2–5 天
耗时最长的工序
-
清洗
去毛刺与表面处理
0.5–1 天
-
检验
尺寸 / 螺纹 / 密封
1–2 天
-
包装
贴标与发货
0.5–1 天
03 · 精密加工
CNC 加工能力
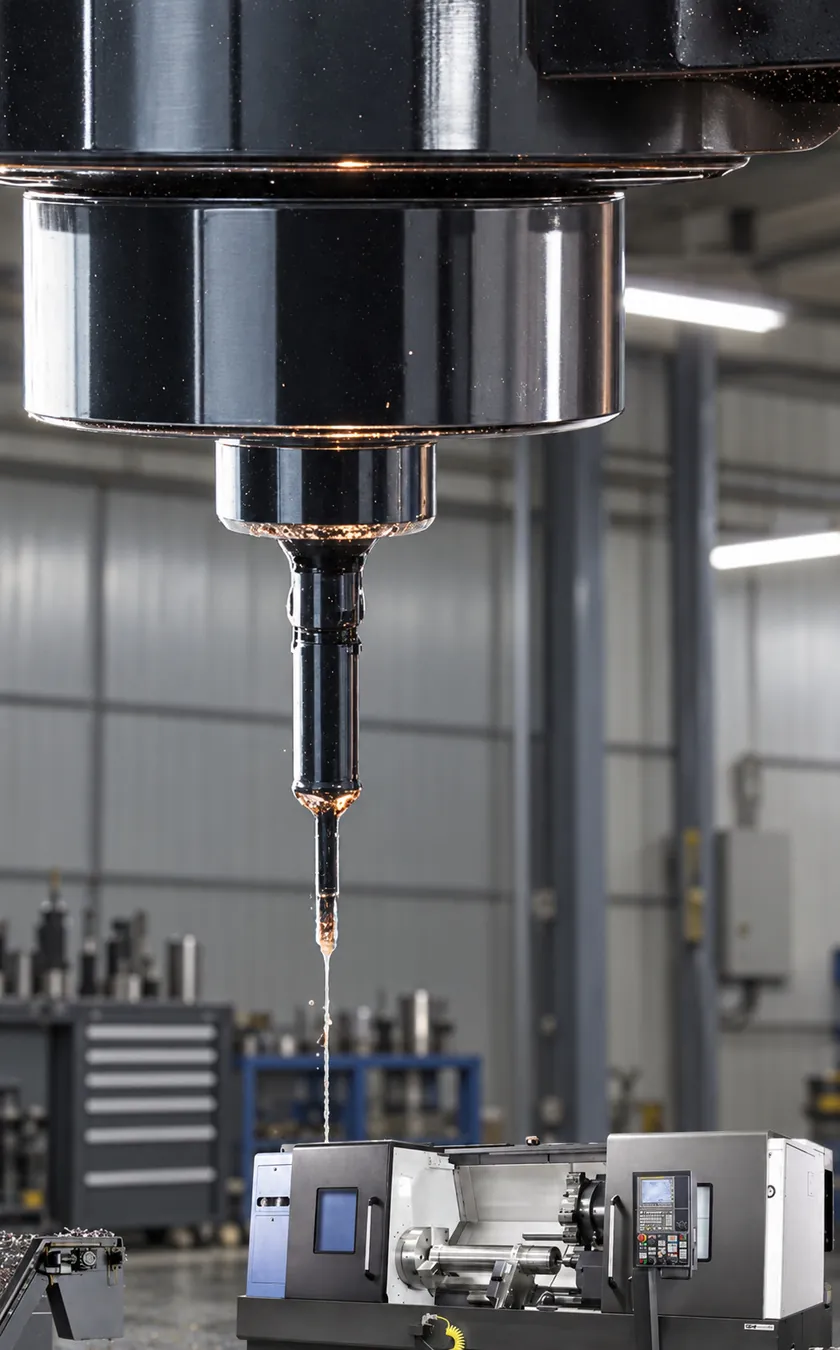
螺纹牙型、密封锥面、扳手位和连接几何形状均在 CNC 机床上按技术图纸公差加工。批量生产追求尺寸一致性,定制加工则确保符合尺寸、样品和工况要求。
选型技术要点
- 零件定义开工前确认材料牌号、技术图纸、连接标准和关键公差。
- 加工顺序钻孔、扳手位、螺纹及表面工序,均按零件的装夹与检验方案进行规划。
- 出厂检验检查螺纹配合、直径、表面和密封区域后,零件进入备货待发。
04 · 表面与细节
表面洁净。螺纹清晰。连接可靠。
品质见于细节:去毛刺、螺纹清理、表面完整性和密封区域的保护,直接影响产品的安装质量和现场运行可靠性。
加工后清除锐利毛刺,检查螺纹牙底和过渡区域。在保持不锈钢表面光泽的同时,检查产品有无影响安装的磕碰、划伤或变形。发货前对连接面进行防护。
05 · 管路应用
焊接管路组件
在管子、弯头和法兰的连接中,坡口、轴线对中和清洁度与连接几何形状同样重要。
准备
按管子壁厚进行坡口准备,并检查零件的轴线对中。
焊接
焊接方法和焊材根据项目要求及所用不锈钢牌号确定。
后处理
完成焊后表面清理、外观检查及项目要求的各项检验。

06 · 质量检验
每个细节都经检验
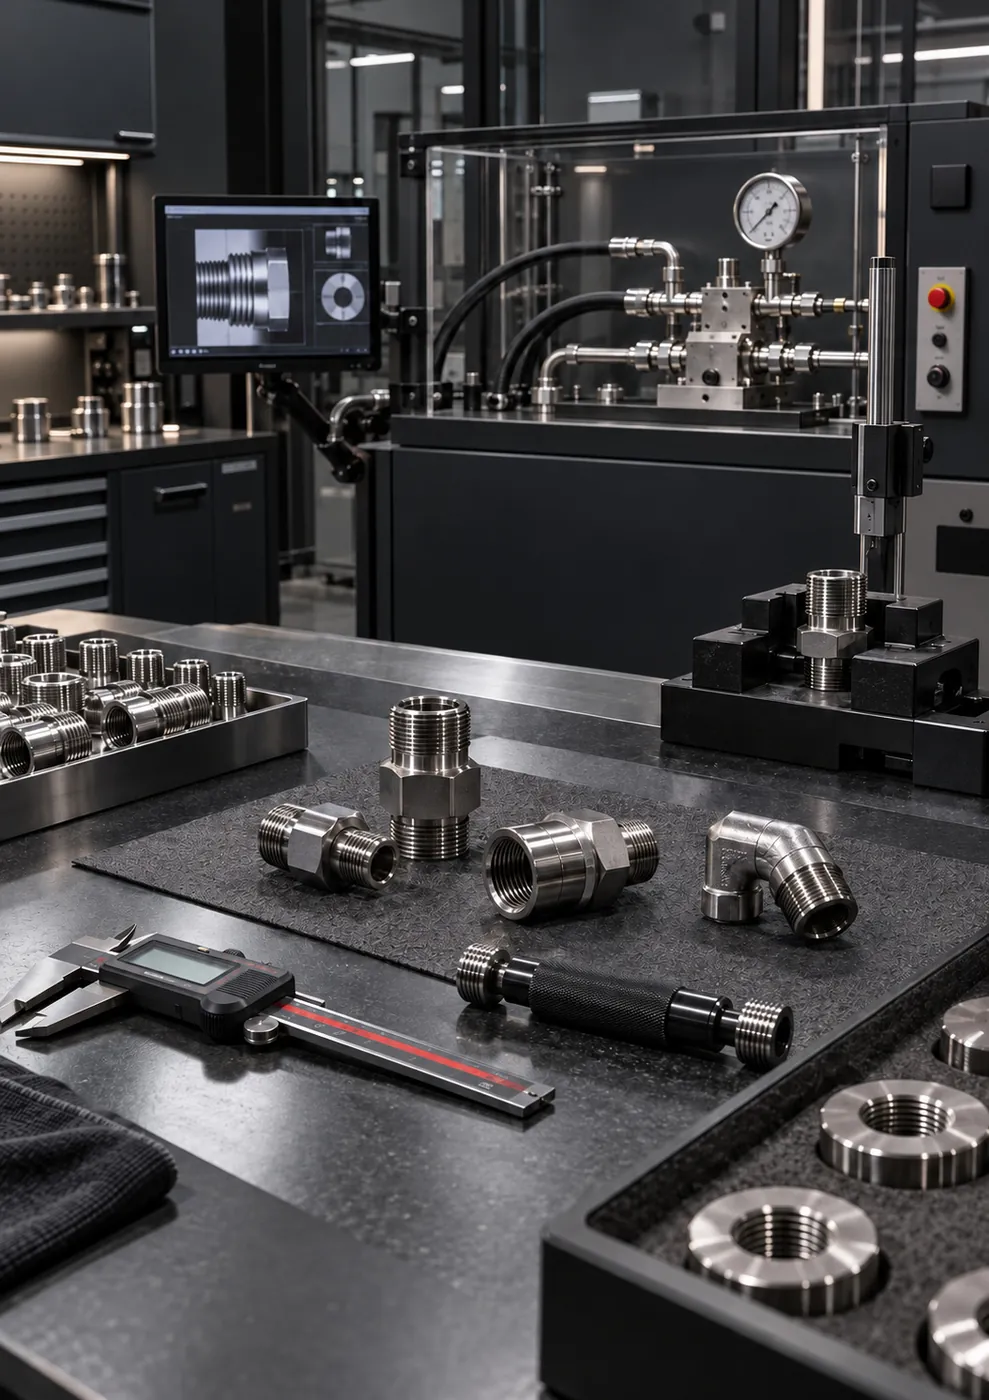
-
尺寸与公差检验
技术图纸上的尺寸是加工与检验的共同依据。
-
螺纹与连接面检验
按标准核验螺纹配合、螺距和密封区域。
-
表面外观检验
检查有无影响安装的磕碰、划伤或变形。
-
按应用进行压力与密封验证
根据订单和使用工况进行。
-
包装前终检
发货前核对数量、产品类型和保护帽。
07 · 订单管理
生产与交付计划
交货期根据库存、原材料直径、产品数量、螺纹标准、非标尺寸、测试和表面要求进行规划。
技术信息完整确认后,生产计划可以更快、更可靠地制定。只需在询价表单中附上技术图纸、样品或标注尺寸的照片。

08 · 交付质量
防护、包装与发货
完工零件经过防护处理,确保螺纹、密封面和加工部位在运输中不受损伤。产品按尺寸和订单分组,以规整的包装减少混淆后发货。
- 螺纹和油口加装保护帽
- 按产品类别和尺寸分开包装
- 发货前核对数量、产品类型并做最终外观检查
09 · 精准匹配
螺纹标准概览
| 标准 | 螺纹牙型 | 螺纹类型 | 密封 |
|---|---|---|---|
| BSPP (G) | 55° | 圆柱形 | 密封垫、组合垫圈或 O形圈 |
| BSPT (R) | 55° | 锥形 | 锥螺纹密封 |
| NPT | 60° | 锥形 | 锥螺纹密封 |
| UNF / JIC | 60° | 圆柱形 | JIC 为锥面密封,ORB 为 O形圈密封 |
| 公制 | 60° | 圆柱形 | 密封垫、O形圈或锥面 |
BSPP 圆柱螺纹、BSPT 锥螺纹、NPT 锥螺纹、UNF/JIC 及公制螺纹外观虽相似,但牙型角、螺距、直径和密封方式各不相同。
- 不能仅凭卡尺测得的外径选择接头,还应结合螺距规、螺纹标准和密封面一并核查。
- 圆柱螺纹通常依靠密封垫或锥面实现密封。
强行拧紧不匹配的螺纹可能导致泄漏和永久性螺纹损伤。如不确定,请发送样品或照片,我们一起确认标准。
常见问题
关于生产与质量
你们是否进行压力或密封测试?
每个零件都进行尺寸、螺纹和表面检验。压力与密封验证根据应用和订单要求进行安排。如在报价阶段提出此项需求,将从一开始就纳入检验计划和交期。
你们如何确认原材料为 AISI 316L?
原材料验收时检查表面、直径和批次信息,批次记录保持可追溯。如需材质证明文件,请在报价阶段提出;可提供的文件将在下单前确认。
定制加工的首件确认流程是怎样的?
螺纹标准、密封型式和关键尺寸以书面形式确认后,生产首件并进行尺寸检验。在关键应用中,可将首件提交给您,与配合件进行装配试验后确认;确认后转入批量生产。
零件在运输过程中如何保护?
螺纹和油口装有保护帽,加工表面采取防磕碰和防划伤保护。产品按尺寸和订单分组分别包装;发货前进行数量、产品类型核对及最终目视检查。