


От исходного материала до отгрузки
Производство и качество: каждая деталь под контролем
Контролируемое производство с чётко определёнными этапами: от приёмки исходного материала AISI 316/316L и обработки на ЧПУ до проверки заусенцев и поверхности и упаковки с защитными колпачками.

Коротко
В GÜNEYSS нержавеющая соединительная деталь изготавливается в шесть этапов: контроль исходного материала AISI 316/316L, резка, CNC-обработка, очистка, контроль размеров, резьбы и уплотнения, упаковка. Складские позиции в среднем готовятся к отгрузке за 1-3 рабочих дня; стандартное изготовление занимает 5-10 рабочих дней, нестандартные размеры и изготовление под проект планируются на 10-20 рабочих дней после технического согласования.
Надёжность нержавеющей соединительной детали на объекте зависит от решений, принятых с момента выбора исходного материала и до упаковки. Наше производство проходит шесть этапов; средняя продолжительность каждого из них известна, а на следующий этап деталь переходит только после контроля.
| Этап | Что делается? | Средний срок |
|---|---|---|
| 1. Исходный материал | Контроль AISI 316/316L | 0,5-1 дня |
| 2. Резка | Заготовка по диаметру и длине | 0,5-1 дня |
| 3. Обработка на ЧПУ | Резьба, конус и поверхность | 2-5 дней |
| 4. Очистка | Удаление заусенцев и обработка поверхности | 0,5-1 дня |
| 5. Контроль | Размеры, резьба и герметичность | 1-2 дня |
| 6. Упаковка | Маркировка и отгрузка | 0,5-1 дня |
Исходный материал: правильное начало
Для применений, где требуются коррозионная стойкость и длительный срок службы, используются круглый пруток, шестигранный пруток и трубы из AISI 316/316L. Диаметр, толщина стенки и припуск на обработку определяются стандартом резьбы, классом давления и конечными размерами изготавливаемого соединения. При приёмке исходного материала проверяются поверхность, диаметр и данные партии; учёт партий ведётся с обеспечением прослеживаемости.
Обработка на ЧПУ: дисциплина размеров
Профили резьбы, уплотнительные конусы, размеры под ключ и геометрия соединений обрабатываются на станках с ЧПУ в соответствии с допусками, указанными в чертеже. Для соединений BSPP/BSPT, NPT, UNF/JIC и метрических проверяется точность шага, угла и поверхности.
- Описание детали: марка материала, чертёж, стандарт соединения и критические допуски подтверждаются до начала работ.
- Последовательность обработки: сверление, обработка размера под ключ, нарезание резьбы и обработка поверхностей планируются с учётом схемы базирования и контроля детали.
- Выходной контроль: деталь переходит на следующий этап только после проверки сопрягаемости резьбы, диаметра, поверхности и зоны уплотнения.
В серийном производстве цель — повторяемость; при нестандартном изготовлении главное — соответствие размерам, образцу и условиям эксплуатации.
Поверхность и детали
После обработки удаляются острые заусенцы, осматриваются впадины резьбы и переходные зоны. Сохраняя блеск нержавеющей поверхности, изделие проверяют на забоины, царапины и деформации, которые могут затруднить монтаж. У компонентов сварных трубопроводов подготовка кромок под сварку и соосность проверяются до сварки; после сварки выполняются очистка поверхности и визуальный контроль. Перед отгрузкой присоединительные поверхности защищаются.
Контроль качества
Контроль — это не единичная операция в конце производства: он повторяется при приёмке исходного материала, на выходе со станка с ЧПУ и перед упаковкой. Цель — чтобы деталь на объекте с первого раза встала на место правильно. Перед отгрузкой выполняются следующие проверки:
- Контроль размеров и допусков
- Контроль резьбы и присоединительных поверхностей
- Визуальный контроль поверхности
- Проверка давлением и на герметичность — в зависимости от применения
- Финальный контроль перед упаковкой
Защита, упаковка и отгрузка
Готовые детали подготавливаются так, чтобы резьба, уплотнительные поверхности и обработанные зоны были защищены при транспортировке. На резьбу и порты устанавливаются защитные колпачки, изделия упаковываются раздельно по группам и размерам, а перед отгрузкой проводится финальная проверка количества, типа изделий и внешнего вида.
Планирование сроков поставки
Срок поставки планируется с учётом наличия на складе, диаметра исходного материала, количества изделий, стандарта резьбы, нестандартных размеров, а также требований к испытаниям и поверхности. Складские позиции подготавливаются к отгрузке в среднем за 1-3 рабочих дня; стандартное изготовление занимает в среднем 5-10 рабочих дней, а нестандартные размеры и изготовление под проект — в среднем 10-20 рабочих дней после технического согласования. Когда технические данные полностью подтверждены, производственный план составляется быстрее и надёжнее.
- Материал
- Нержавеющая сталь AISI 316 / 316L
- Материал
- Круглый пруток, шестигранный пруток и труба
- Стандарты резьбы
- BSPP/BSPT, NPT, UNF/JIC и метрическая
- Фланец SAE
- Code 61 (3000 PSI) · Code 62 (6000 PSI)
- Срок
- Склад 1-3 · стандарт 5-10 · нестандарт 10-20 раб. дн.
01 · Материал
Правильный старт — надёжный результат
Для применений, где важны коррозионная стойкость и долгий срок службы, используются круглый и шестигранный пруток и труба из AISI 316/316L. Диаметр, толщина стенки и припуск на обработку определяются по стандарту резьбы, классу давления и окончательным размерам будущего соединения.
При входном контроле материала проверяются поверхность, диаметр и данные партии.

02 · Изготовление
Шесть этапов от материала к изделию
Длительность каждого этапа известна заранее. Общий срок планируется с учётом наличия на складе, количества, стандарта резьбы и нестандартных размеров.
-
Материал
Контроль AISI 316/316L
0,5–1 дн.
-
Резка
Подготовка по диаметру и длине
0,5–1 дн.
-
CNC-обработка
Резьба, конус и поверхность
2–5 дн.
Самый долгий этап
-
Очистка
Удаление заусенцев и поверхность
0,5–1 дн.
-
Контроль
Размеры / резьба / уплотнение
1–2 дн.
-
Упаковка
Маркировка и отгрузка
0,5–1 дн.
03 · Точная обработка
Мощности CNC-обработки
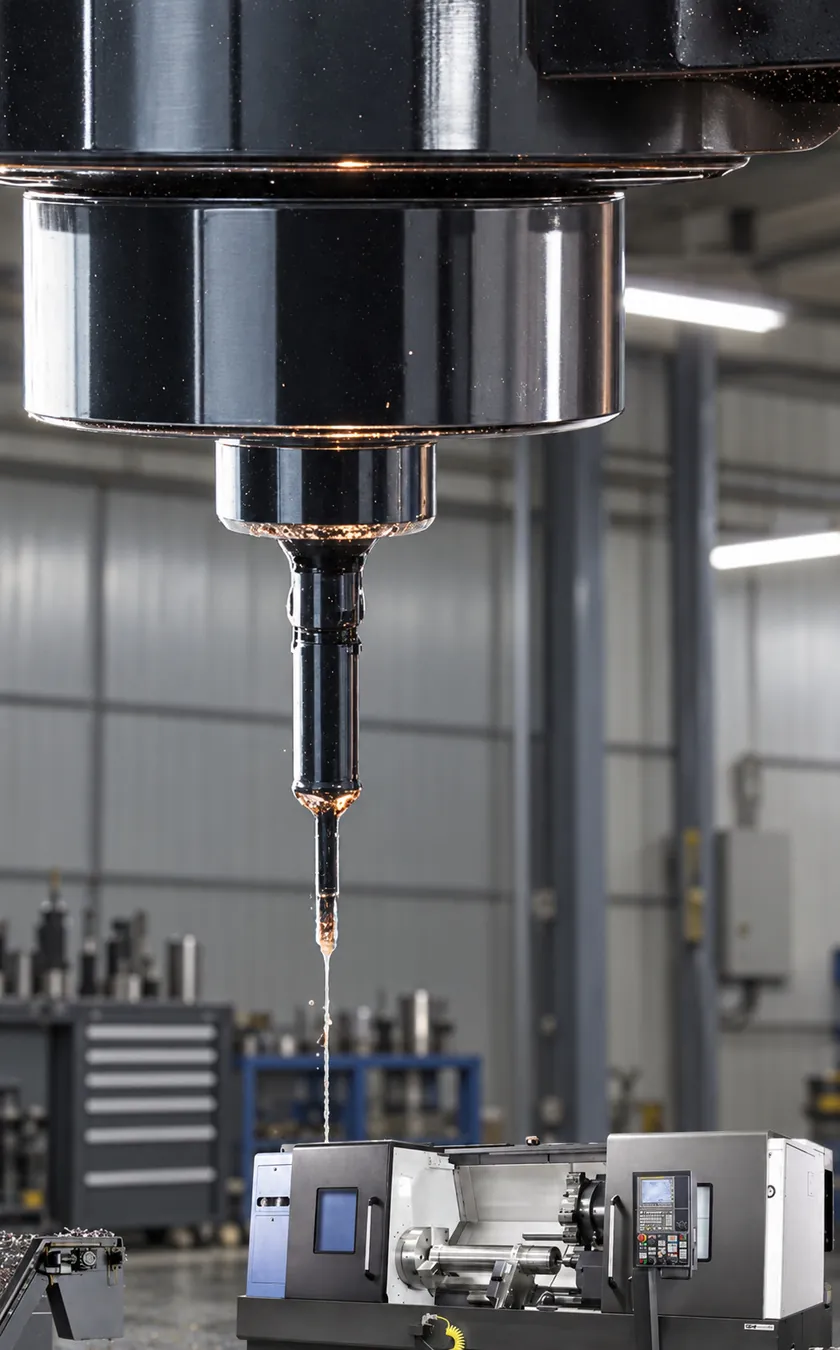
Профили резьбы, уплотнительные конусы, лыски под ключ и присоединительная геометрия обрабатываются на станках CNC с допусками по чертежу. В серийном производстве цель — повторяемость, в нестандартном изготовлении — соответствие размерам, образцу и условиям эксплуатации.
Технические заметки по выбору
- Описание деталиМарка материала, чертёж, стандарт соединения и критичные допуски согласуются до начала работ.
- Последовательность обработкиСверление, обработка под ключ, нарезка резьбы и обработка поверхностей планируются с учётом схемы закрепления и контроля детали.
- Выходной контрольДеталь готовится к отгрузке после проверки резьбы, диаметра, поверхности и зоны уплотнения.
04 · Поверхность и отделка
Чистая поверхность. Точная резьба. Надёжное соединение.
Качество в деталях: Удаление заусенцев, очистка резьбы, целостность поверхности и защита зоны уплотнения напрямую влияют на качество монтажа и надёжность изделия в эксплуатации.
После обработки удаляются острые заусенцы, проверяются впадины резьбы и переходные зоны. Изделие осматривают на забоины, царапины и деформации, которые могут затруднить монтаж, сохраняя чистоту нержавеющей поверхности. Перед отгрузкой присоединительные поверхности защищаются.
05 · Монтаж линий
Компоненты сварных трубопроводов
В соединениях труб, отводов и фланцев важна не только геометрия, но и разделка кромок, соосность и чистота.
Подготовка
Выполняется разделка кромок под толщину стенки трубы и проверяется соосность деталей.
Сварка
Способ сварки и расходные материалы выбираются по требованиям проекта и марке нержавеющей стали.
Финишная обработка
После сварки выполняются очистка поверхности, визуальный осмотр и необходимые проектные проверки.

06 · Контроль качества
Каждая деталь под контролем
-
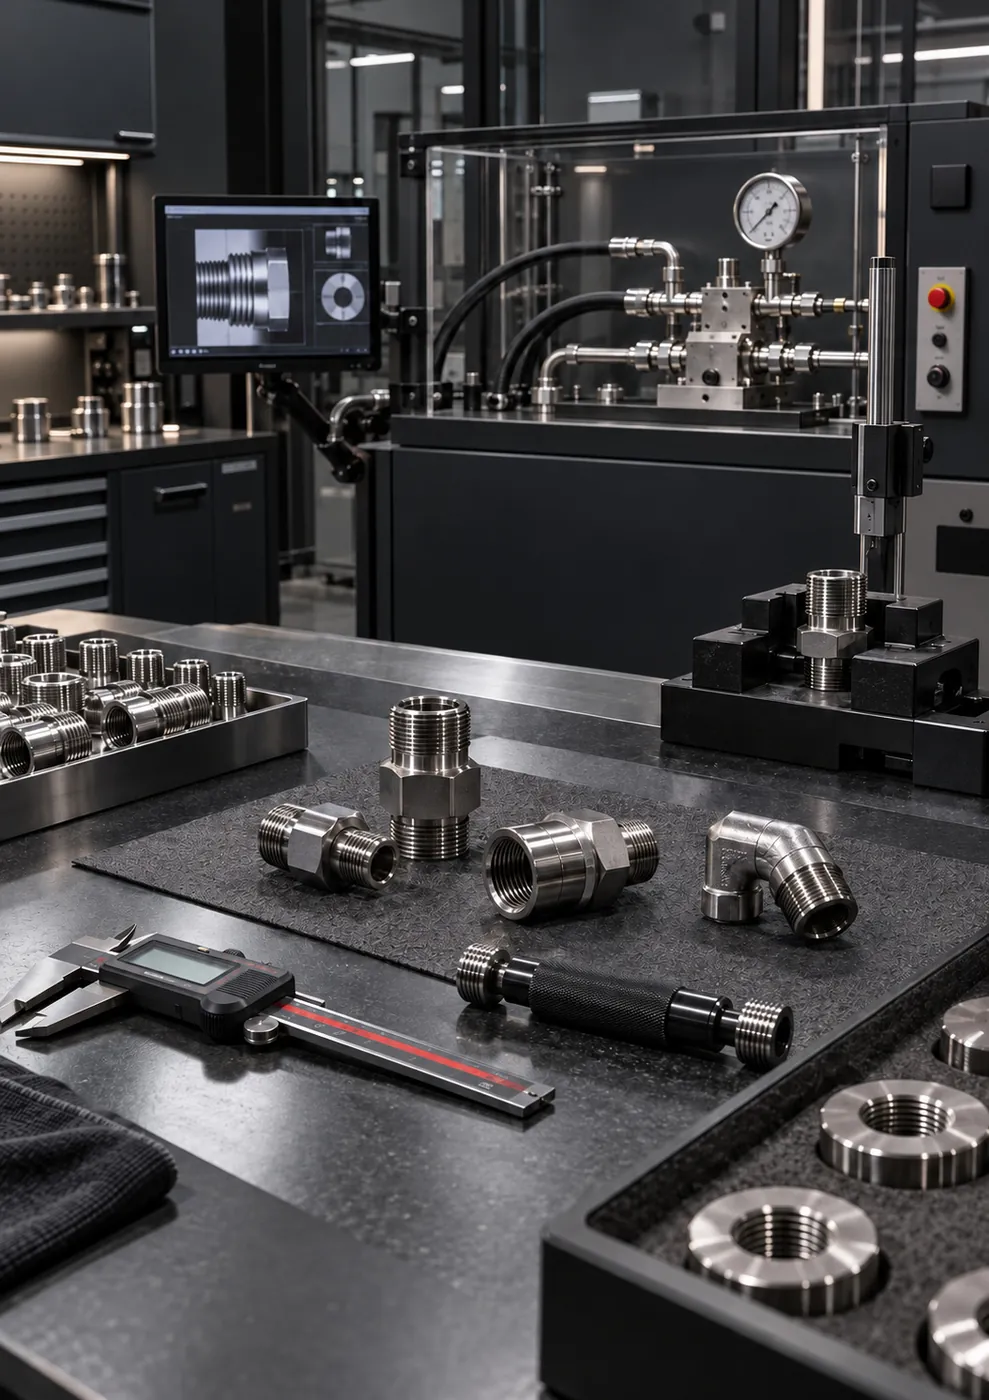
Контроль размеров и допусков
Размеры на чертеже — общая база для изготовления и контроля.
-
Контроль резьбы и присоединительной поверхности
Соответствие резьбы, шаг и зона уплотнения проверяются по стандарту.
-
Визуальный контроль поверхности
Проверяется отсутствие забоин, царапин и деформаций, которые затруднят монтаж.
-
Проверка давления и герметичности в зависимости от применения
Выполняется в зависимости от заказа и условий эксплуатации.
-
Финальный контроль перед упаковкой
Перед отгрузкой проверяются количество, тип изделия и защитные колпачки.
07 · Управление заказом
План производства и поставки
Срок поставки планируется с учётом наличия на складе, диаметра заготовки, количества изделий, стандарта резьбы, нестандартных размеров, требований к испытаниям и поверхности.
Когда технические данные полностью согласованы, производственный график составляется быстрее и надёжнее. Достаточно приложить к форме запроса чертёж, образец или фото с размерами.

08 · Качество поставки
Защита, упаковка и отгрузка
Готовые детали подготавливаются так, чтобы резьба, уплотнительные поверхности и обработанные зоны были защищены при транспортировке. Изделия сортируются по размерам и заказам и отгружаются в аккуратной упаковке, исключающей путаницу.
- Защитные колпачки на резьбе и портах
- Раздельная упаковка по группам изделий и размерам
- Финальная проверка количества, типа изделия и внешнего вида перед отгрузкой
09 · Точный подбор
Сводка стандартов резьбы
| Стандарт | Профиль резьбы | Тип резьбы | Уплотнение |
|---|---|---|---|
| BSPP (G) | 55° | Цилиндрическая | Прокладка, шайба USIT или кольцо O-ring |
| BSPT (R) | 55° | Коническая | Уплотнение по конической резьбе |
| NPT | 60° | Коническая | Уплотнение по конической резьбе |
| UNF / JIC | 60° | Цилиндрическая | В JIC — конусная поверхность, в ORB — кольцо O-ring |
| Метрическая | 60° | Цилиндрическая | Прокладка, кольцо O-ring или конусная поверхность |
Цилиндрическая BSPP, коническая BSPT, коническая NPT, UNF/JIC и метрическая резьбы внешне похожи, но различаются углом профиля, шагом, диаметром и способом уплотнения.
- Соединение нельзя подбирать только по наружному диаметру, измеренному штангенциркулем: нужно также проверить резьбу резьбомером, определить стандарт и осмотреть уплотнительную поверхность.
- В цилиндрических резьбах уплотнение обычно обеспечивается прокладкой или конусной поверхностью.
Принудительная затяжка несовместимых резьб может привести к утечке и необратимому повреждению резьбы. Если не уверены, пришлите образец или фото — вместе подтвердим стандарт.
Частые вопросы
О производстве и качестве
Проводите ли вы испытания давлением или на герметичность?
Контроль размеров, резьбы и поверхности проводится для каждой детали. Проверка давлением и на герметичность планируется в зависимости от применения и заказа. Если указать эту потребность на этапе запроса КП, она с самого начала будет включена в план контроля и срок поставки.
Как вы подтверждаете, что исходный материал — AISI 316L?
При приёмке исходного материала проверяются поверхность, диаметр и данные партии, а учёт партий ведётся с обеспечением прослеживаемости. Если вам нужен документ на материал, укажите это на этапе запроса КП — какие документы могут быть предоставлены, уточняется до размещения заказа.
Как проходит согласование первой детали при нестандартном изготовлении?
После письменного подтверждения стандарта резьбы, типа уплотнения и критических размеров изготавливается первая деталь, которая проходит контроль размеров. В ответственных применениях первая деталь может быть передана вам на согласование для примерки с ответной деталью; после согласования начинается серийное производство.
Как детали защищаются при транспортировке?
На резьбовые концы и порты устанавливаются защитные колпачки, обработанные поверхности защищаются от ударов и царапин. Изделия упаковываются раздельно по размерам и позициям заказа; перед отгрузкой проводится финальная проверка количества, типа изделий и внешнего вида.