


Van uitgangsmateriaal tot verzending
Elk detail gecontroleerd
Een gecontroleerde productieorganisatie waarin elke stap vastligt: van de ingangscontrole van AISI 316/316L-materiaal en de CNC-bewerking tot de braam- en oppervlaktecontrole en de verpakking met beschermkappen.

Kort antwoord
Bij GÜNEYSS wordt een RVS-koppeling in zes stappen geproduceerd: ingangscontrole van het AISI 316/316L-materiaal, afkorten, CNC-bewerking, reiniging, controle van maat, schroefdraad en afdichting, en verpakking. Voorraadartikelen zijn gemiddeld binnen 1-3 werkdagen gereed voor verzending; standaardproductie wordt gepland binnen 5-10 werkdagen, maatwerk en projectproductie binnen 10-20 werkdagen na technische goedkeuring.
De betrouwbaarheid van een RVS-koppeling in de praktijk hangt af van de beslissingen die worden genomen vanaf het moment dat het uitgangsmateriaal wordt gekozen tot het moment dat het onderdeel wordt verpakt. Onze productie verloopt in zes stappen; voor elke stap staat de gemiddelde doorlooptijd vast en een onderdeel gaat pas na controle door naar de volgende stap.
| Stap | Wat gebeurt er? | Gemiddelde duur |
|---|---|---|
| 1. Uitgangsmateriaal | Controle op AISI 316/316L | 0,5-1 dag |
| 2. Afkorten | Voorbereiding op diameter en lengte | 0,5-1 dag |
| 3. CNC-bewerking | Schroefdraad, conus en oppervlak | 2-5 dagen |
| 4. Reiniging | Ontbramen en oppervlak | 0,5-1 dag |
| 5. Controle | Maat, schroefdraad en afdichting | 1-2 dagen |
| 6. Verpakking | Etikettering en verzending | 0,5-1 dag |
Uitgangsmateriaal: de juiste start
Voor toepassingen die corrosiebestendigheid en een lange levensduur vereisen, gebruiken we AISI 316/316L rondstaf, zeskantstaf en buis als uitgangsmateriaal. Diameter, wanddikte en bewerkingstoeslag worden bepaald op basis van de draadsoort, de drukklasse en de eindmaten van de te produceren koppeling. Bij de ingangscontrole worden oppervlak, diameter en chargegegevens gecontroleerd; de chargeadministratie wordt traceerbaar bijgehouden.
CNC-bewerking: maatdiscipline
Draadprofielen, afdichtconussen, sleutelvlakken en aansluitgeometrieën worden op CNC-machines bewerkt volgens de toleranties op de technische tekening. Bij BSPP/BSPT-, NPT-, UNF/JIC- en metrische aansluitingen worden spoed, hoek en oppervlaktenauwkeurigheid gecontroleerd.
- Definitie van het onderdeel: Materiaalkwaliteit, technische tekening, aansluitnorm en kritische toleranties worden vóór aanvang bevestigd.
- Bewerkingsvolgorde: Boren, sleutelvlakken, schroefdraad en oppervlaktebewerkingen worden gepland op basis van de opspanning en de controlemethode van het onderdeel.
- Uitgangscontrole: Pas nadat draadpassing, diameter, oppervlak en afdichtzone zijn gecontroleerd, gaat het onderdeel door naar de volgende stap.
Bij serieproductie is herhaalbaarheid het doel; bij maatwerk staat overeenstemming met de maat, het monster en de bedrijfsomstandigheden centraal.
Oppervlak en detail
Na de bewerking worden scherpe bramen verwijderd en worden draadgronden en overgangszones nagekeken. Terwijl het heldere RVS-oppervlak behouden blijft, wordt het product gecontroleerd op deuken, krassen of vervormingen die de montage kunnen bemoeilijken. Bij componenten voor gelaste leidingen worden de lasnaadvoorbereiding en de uitlijning vóór het lassen gecontroleerd; na het lassen volgen oppervlaktereiniging en visuele inspectie. Vóór verzending worden de aansluitvlakken afgeschermd.
Kwaliteitscontrole
Controle is geen eenmalige handeling aan het einde van de productie; ze wordt herhaald bij de ingangscontrole van het materiaal, na de CNC-bewerking en vóór de verpakking. Het doel is dat het onderdeel in de praktijk in één keer goed past. Vóór verzending worden de volgende controles uitgevoerd:
- Maat- en tolerantiecontrole
- Controle van schroefdraad en aansluitvlak
- Visuele oppervlaktecontrole
- Verificatie van druk en afdichting, afhankelijk van de toepassing
- Eindcontrole vóór verpakking
Bescherming, verpakking en verzending
Gereedgekomen onderdelen worden zo voorbereid dat schroefdraad, afdichtvlak en bewerkte zones tijdens transport beschermd zijn. Schroefdraad en poortopeningen worden voorzien van beschermkappen, producten worden per groep en maat apart verpakt en vóór verzending vindt een eindcontrole plaats op aantal, producttype en uiterlijk.
Levertijdplanning
De levertijd wordt gepland op basis van voorraadpositie, materiaaldiameter, aantal, draadsoort, afwijkende maten en eisen aan testen en oppervlak. Voorraadartikelen worden gemiddeld binnen 1-3 werkdagen verzendklaar gemaakt; standaardproductie duurt gemiddeld 5-10 werkdagen en maatwerk- en projectproductie gemiddeld 10-20 werkdagen na technische goedkeuring. Wanneer de technische gegevens volledig zijn bevestigd, kan het productieprogramma sneller en betrouwbaarder worden opgesteld.
- Materiaal
- AISI 316 / 316L roestvast staal
- Grondstof
- Rond staf, zeskant staf en buis
- Draadsoorten
- BSPP/BSPT, NPT, UNF/JIC en metrisch
- SAE-flens
- Code 61 (3000 PSI) · Code 62 (6000 PSI)
- Levertijd
- Voorraad 1-3 · standaard 5-10 · maatwerk 10-20 werkdagen
01 · Materiaal
Goed begin, sterk resultaat
Voor toepassingen die corrosiebestendigheid en een lange levensduur vereisen, gebruiken wij rond staf, zeskant staf en buis in AISI 316/316L als uitgangsmateriaal. Diameter, wanddikte en bewerkingstoeslag worden bepaald door de draadsoort, de drukklasse en de eindmaten van de te produceren koppeling.
Bij de ingangscontrole van het materiaal worden oppervlak, diameter en chargegegevens gecontroleerd.

02 · Productie
Zes stappen van materiaal tot product
De duur van elke stap ligt vast. De totale doorlooptijd wordt gepland op basis van voorraad, aantallen, draadsoort en eventuele afwijkende maten.
-
Grondstof
Controle AISI 316/316L
0,5–1 dagen
-
Afkorten
Voorbereiding op diameter en lengte
0,5–1 dagen
-
CNC-bewerking
Schroefdraad, conus en oppervlak
2–5 dagen
Langste stap
-
Reiniging
Ontbramen en oppervlak
0,5–1 dagen
-
Controle
Maat / schroefdraad / afdichting
1–2 dagen
-
Verpakking
Labelen en verzenden
0,5–1 dagen
03 · Precisiebewerking
CNC-bewerkingscapaciteit
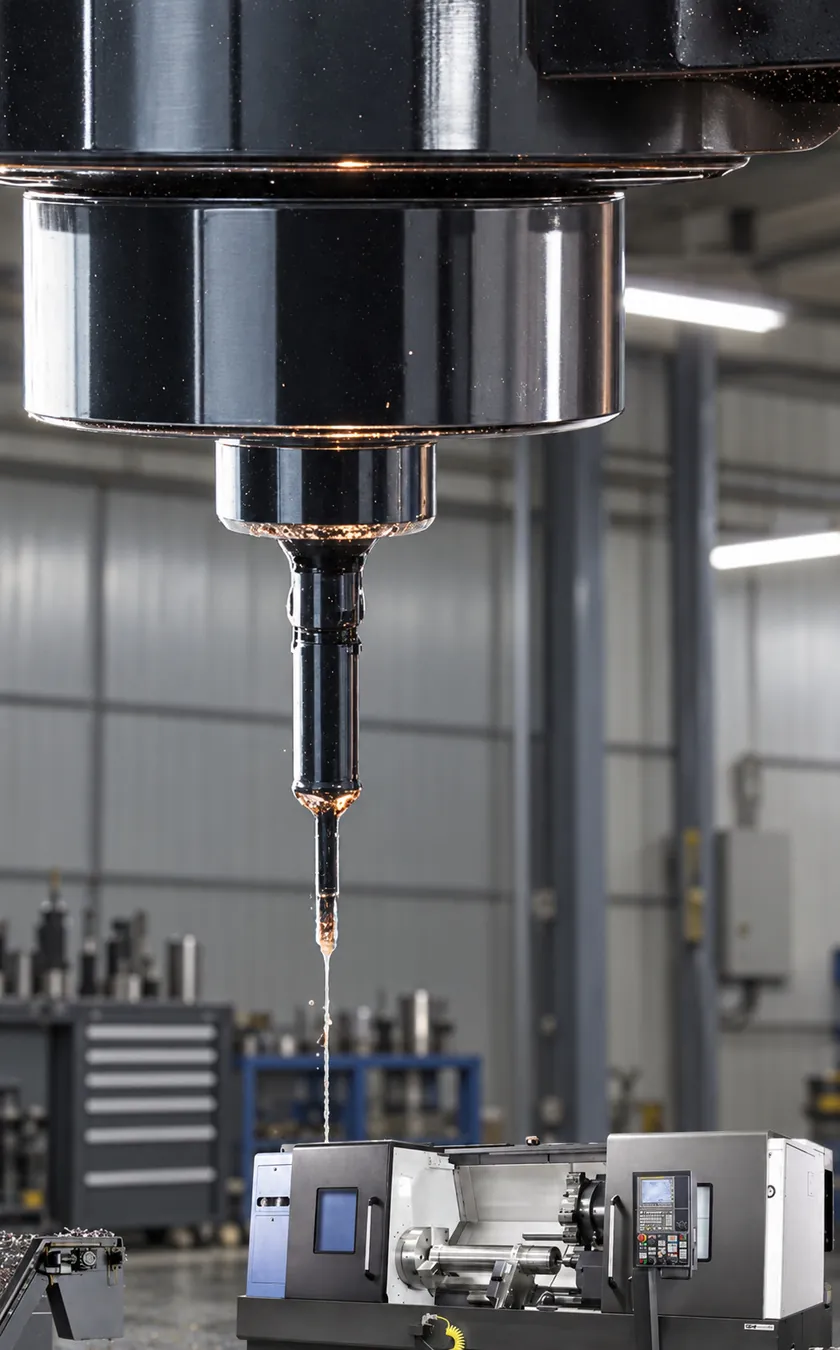
Draadprofielen, afdichtconussen, sleutelvlakken en aansluitgeometrieën worden volgens de toleranties op de technische tekening op CNC-machines bewerkt. Bij serieproductie is herhaalbaarheid het doel, bij maatwerk de overeenstemming met maat, monster en bedrijfsomstandigheden.
Technische keuzenotities
- OnderdeeldefinitieMateriaalkwaliteit, technische tekening, aansluitnorm en kritische toleranties worden vóór de start bevestigd.
- BewerkingsvolgordeBoringen, sleutelvlakken, schroefdraad en oppervlaktebewerkingen worden gepland op basis van de opspanning en de controlevolgorde van het onderdeel.
- UitgangscontroleNa controle van draadpassing, diameter, oppervlak en afdichtzone wordt het onderdeel gereedgemaakt voor verzending.
04 · Oppervlak en detail
Schoon oppervlak. Strakke schroefdraad. Juiste aansluiting.
Kwaliteit in het detail: Ontbramen, reinigen van de schroefdraad, de integriteit van het oppervlak en de bescherming van de afdichtzone bepalen direct de montagekwaliteit en de bedrijfszekerheid in de praktijk.
Na het bewerken worden scherpe bramen verwijderd en worden draadbodems en overgangszones gecontroleerd. Met behoud van de glans van het RVS-oppervlak wordt het product gecontroleerd op deuken, krassen of vervormingen die de montage kunnen bemoeilijken. Vóór verzending worden de aansluitvlakken beschermd.
05 · Leidingwerk
Componenten voor gelaste leidingen
Bij verbindingen van buizen, bochten en flenzen zijn naast de geometrie ook de lasnaadvoorbereiding, de uitlijning en de reinheid van belang.
Voorbereiding
De lasnaadvoorbereiding wordt afgestemd op de wanddikte van de buis en de uitlijning van de delen wordt gecontroleerd.
Verbinden
Lasmethode en toevoegmateriaal worden bepaald op basis van de projecteisen en de gebruikte RVS-kwaliteit.
Nabewerking
Na het lassen worden oppervlaktereiniging, visuele inspectie en de vereiste projectcontroles uitgevoerd.

06 · Kwaliteitscontrole
Elk detail gecontroleerd
-
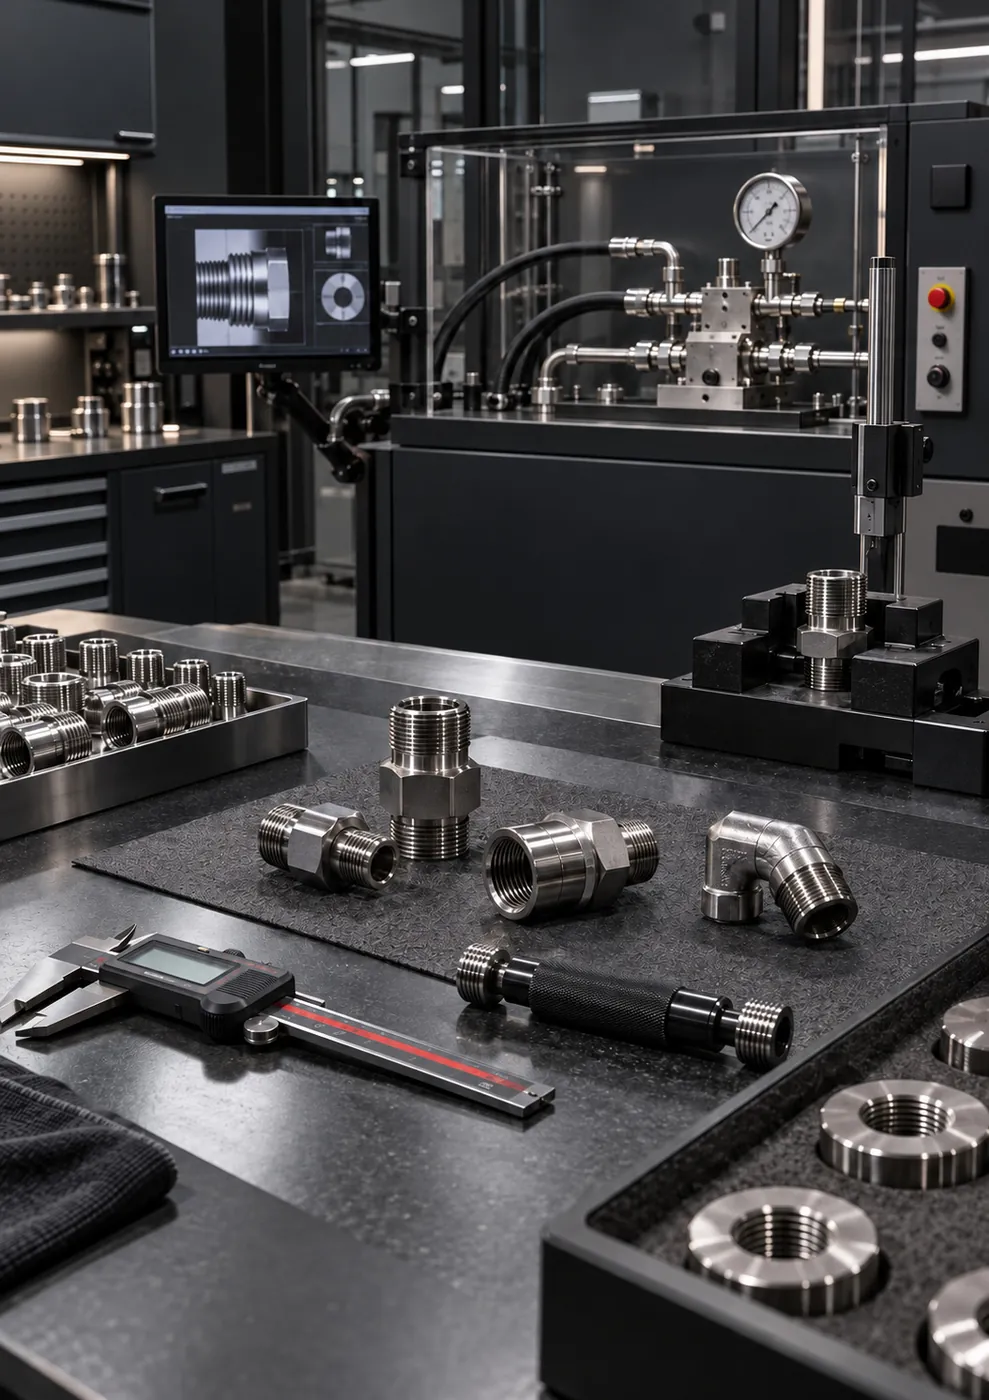
Maat- en tolerantiecontrole
De maten op de technische tekening zijn de gemeenschappelijke referentie voor productie en controle.
-
Controle van schroefdraad en aansluitvlak
Draadpassing, spoed en afdichtzone worden volgens de norm gecontroleerd.
-
Visuele oppervlaktecontrole
Er wordt gecontroleerd op deuken, krassen of vervormingen die de montage kunnen bemoeilijken.
-
Verificatie van druk en afdichting afhankelijk van de toepassing
Afhankelijk van de bestelling en de gebruiksomstandigheden.
-
Eindcontrole vóór verpakking
Aantallen, producttype en beschermkappen worden vóór verzending gecontroleerd.
07 · Orderbeheer
Productie- en leveringsplanning
De levertijd wordt gepland op basis van voorraad, staafdiameter, aantallen, draadsoort, afwijkende maten en test- en oppervlakte-eisen.
Als de technische gegevens volledig zijn bevestigd, kan de productieplanning sneller en betrouwbaarder worden opgesteld. Voeg gewoon een technische tekening, een foto van het monster of een foto met maten toe aan het offerteformulier.

08 · Leverkwaliteit
Bescherming, verpakking en verzending
Gereed geproduceerde onderdelen worden zo voorbereid dat schroefdraad, afdichtvlakken en bewerkte zones tijdens transport beschermd zijn. De producten worden per maat en ordergroep gescheiden en met een overzichtelijke verpakking die verwarring voorkomt verzonden.
- Beschermkappen op schroefdraad en poorten
- Aparte verpakking per productgroep en maat
- Eindcontrole van aantallen, producttype en uiterlijk vóór verzending
09 · De juiste match
Draadsoorten in het kort
| Norm | Draadprofiel | Draadtype | Afdichting |
|---|---|---|---|
| BSPP (G) | 55° | Cilindrisch | Pakking, bonded seal of O-ring |
| BSPT (R) | 55° | Conisch | Afdichting via conische draad |
| NPT | 60° | Conisch | Afdichting via conische draad |
| UNF / JIC | 60° | Cilindrisch | Bij JIC een conisch aansluitvlak, bij ORB een O-ring |
| Metrisch | 60° | Cilindrisch | Pakking, O-ring of conisch vlak |
BSPP (cilindrisch), BSPT (conisch), NPT (conisch), UNF/JIC en metrische draad lijken uiterlijk op elkaar, maar verschillen in flankhoek, spoed, diameter en afdichtingsmethode.
- Kies een koppeling niet alleen op de met een schuifmaat gemeten buitendiameter; controleer ook de spoed met een draadkam, de norm en het afdichtvlak.
- Bij cilindrische draad wordt de afdichting meestal verzorgd door een pakking of een conisch vlak.
Het forceren van niet-passende schroefdraad kan lekkage en blijvende schade aan de draad veroorzaken. Twijfelt u, stuur dan een monster of foto, dan bevestigen we samen de norm.
Veelgestelde vragen
Over productie en kwaliteit
Voert u druk- of dichtheidstests uit?
Maat-, draad- en oppervlaktecontrole wordt bij elk onderdeel uitgevoerd. Verificatie van druk en afdichting wordt afhankelijk van de toepassing en de order gepland. Geeft u deze behoefte in de offertefase aan, dan wordt die vanaf het begin in het controleplan en de levertijd meegenomen.
Hoe borgt u dat het uitgangsmateriaal AISI 316L is?
Bij de ingangscontrole worden oppervlak, diameter en chargegegevens gecontroleerd en de chargeadministratie wordt traceerbaar bijgehouden. Heeft u materiaaldocumentatie nodig, vermeld dit dan in de offertefase; welke documentatie kan worden geleverd, wordt vóór de bestelling vastgesteld.
Hoe verloopt de goedkeuring van het eerste stuk bij maatwerk?
Nadat draadsoort, afdichtingstype en kritische maten schriftelijk zijn bevestigd, wordt het eerste stuk geproduceerd en aan een maatcontrole onderworpen. Bij kritische toepassingen kan het eerste stuk ter goedkeuring aan u worden voorgelegd, zodat u het op het tegenstuk kunt monteren en beproeven; na goedkeuring wordt overgegaan op serieproductie.
Hoe worden onderdelen tijdens transport beschermd?
Schroefdraad en poortopeningen worden voorzien van beschermkappen en bewerkte oppervlakken worden beschermd tegen stoten en krassen. Producten worden per maat en ordergroep apart verpakt; vóór verzending vindt een eindcontrole plaats op aantal, producttype en uiterlijk.