


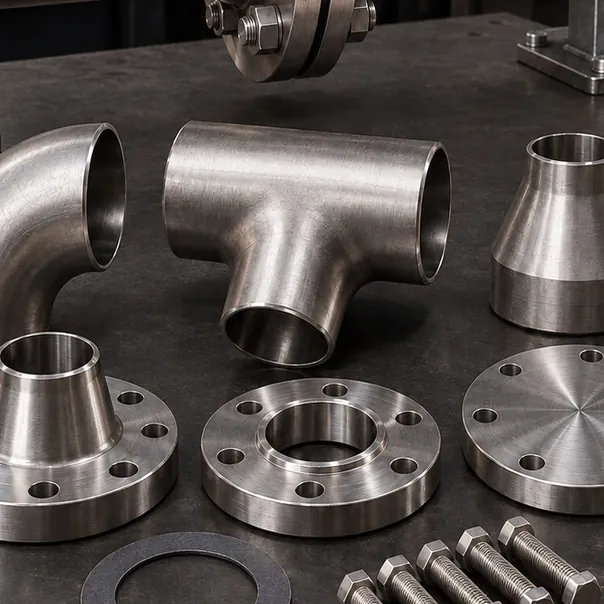
 Lasfittingen: lasbochten, T-stukken, verlopen
Lasbocht 90°
Details en offerte
Productgroep
RVS-lasbochten, gelijke en verloop-T-stukken, concentrische en excentrische lasverlopen; vormen de geometrie van de leiding.
 Lasfittingen: lasbochten, T-stukken, verlopen
 Lasfittingen: lasbochten, T-stukken, verlopen Lasfittingen: lasbochten, T-stukken, verlopen
Keuzegids
Bochten, T-stukken en verlopen vormen de geometrie van een gelaste leiding. Lasfittingen (stomplas) sluiten met dezelfde wanddikte aan op het buiseinde en houden zo het binnenoppervlak van de leiding ononderbroken; dat vermindert stromingsverliezen, ophopingspunten en het risico op spleetcorrosie. Anders dan bij fittingen met schroefdraad bestaat bij een lasverbinding geen risico op draadlekkage; daarom komen ze vooral tot hun recht in procesleidingen waar afdichting en reinigbaarheid belangrijk zijn. De keuze wordt niet alleen op basis van de nominale diameter gemaakt; wanddikte (Schedule), lasnaadvoorbereiding en drukklasse moeten bij de buis passen.
De lasnaadvoorbereiding wordt afgestemd op de wanddikte, de onderdelen worden in lijn gehecht en de uitlijning wordt vóór het lassen gecontroleerd. Lasmethode en toevoegmateriaal worden bepaald op basis van de projecteisen; afhankelijk van de toepassing wordt de binnenkant van de buis met beschermgas gespoeld om oxidatie aan de grondzijde te voorkomen. Na het lassen worden aanloopkleuren verwijderd door beitsen en passiveren of met een geschikte mechanische methode; schijven en borstels die met koolstofstaal in aanraking zijn geweest, worden niet gebruikt.
Collector- en verdeelleidingen in chemische installaties, reinigbare procesleidingen in de voedings- en drankenindustrie, persleidingen van pompen in brandblusinstallaties, en leidingwerk voor nieuwbouw en reparatie op scheepswerven. Fittingen uit voorraad worden gemiddeld binnen 1-3 werkdagen verzendklaar gemaakt; werk dat projectspecifiek zagen en voorbereiden vereist, wordt na technische goedkeuring gemiddeld binnen 10-20 werkdagen ingepland. Door bij de bestelling voor elk onderdeel DN/NPS, Schedule en aantal te vermelden, voorkomt u een extra verzending door ontbrekende posities.
Twijfelt u over de juiste maat?
Stuur het monster, de technische tekening of de met een schuifmaat gemeten maat; dan bevestigen we samen de draadsoort en het passende onderdeel.
+90 545 206 13 74Kenniscentrum
Technische artikelen over de keuze, montage en het onderhoud van producten in deze groep.
In een RVS-leiding worden fittingen en flenzen gekozen door ze af te stemmen op de DN/NPS-waarde en de Schedule-wanddikte van de buis. In leidingen…
FAQ
Staat het antwoord er niet bij? Stuur ons via WhatsApp een maat of foto; ons technische team antwoordt direct.
Vraag het via WhatsAppEen bocht met lange radius (LR, 1,5D) vermindert stromingsverliezen en turbulentie en is de eerste keuze voor algemeen gebruik. Een bocht met korte radius (SR, 1D) wordt gebruikt in krappe ruimtes waar een bocht met lange radius niet past.
Bij een concentrisch lasverloop liggen beide uiteinden op dezelfde as; het wordt gebruikt in verticale leidingen en aan de perszijde van pompen. Bij een excentrisch lasverloop is één zijde vlak; in horizontale zuigleidingen van pompen wordt de vlakke zijde boven gehouden om luchtzakken te voorkomen.
De Schedule bepaalt de wanddikte. Onderdelen met een verschillende wanddikte geven een verspringing in de las; die leidt tot turbulentie in de stroming, spanningsconcentratie in de grondlaag van de las en een ophopingspunt.
Een stomplasverbinding laat het binnenoppervlak van de leiding ononderbroken en neemt het lekrisico van een schroefdraadverbinding weg. Daarom komen ze vooral tot hun recht in procesleidingen waar afdichting en reinigbaarheid belangrijk zijn; waar een demonteerbaar punt nodig is, wordt een flens gebruikt.
Als van de hoofdleiding een aftakking met een kleinere diameter moet worden gemaakt, vervangt een verloop-T-stuk in één onderdeel een gelijk T-stuk met een apart lasverloop. Zo nemen het aantal lassen en de leidinglengte af. Vermeld de diameter van hoofdleiding en aftakking, samen met de Schedule van beide.