



Snijringkoppelingen
Rechte inschroefkoppeling (BSPP)
Rechte RVS-snijringkoppeling met BSPP-buitendraad voor de aansluiting van een buis op een pomp-, ventielblok- of cilinderpoort…

Mobiele hydrauliek · Technische tekening · Reproduceerbaarheid
SAE-flenzen, adapters, bochten en slangpilaren, na goedkeuring van de technische tekening CNC-bewerkt, voor mobiele hydraulische systemen, onderhoudsbanken en compacte hydraulische aggregaten.
Uitgelichte producten voor deze sector
Alle 19 productenProducten
19 producten, afgestemd op de praktijkomstandigheden in de sector Defensie-industrie. Verfijn door een groep te kiezen; ga naar de productpagina voor maat en draadsoort.
Snijringkoppelingen
Rechte RVS-snijringkoppeling met BSPP-buitendraad voor de aansluiting van een buis op een pomp-, ventielblok- of cilinderpoort…

SAE-flenzen
Tweedelige RVS halve flensklem die een slangpilaar met flenskop of een buiseinde tegen een SAE Code 61-poort drukt. Te monteren…

JIC 37°-koppelingen (UNF)
RVS-nippel met aan beide zijden UNF-buitendraad en 37°-conuszitting (JIC). Verbindt twee slang- of buiseinden met wartelmoer…

SAE-flenzen
RVS-flensblok dat SAE-flenspoorten in één huis combineert met een bocht-, tussenstuk-, verloop- of verdeelfunctie. Standaard en…

Maatwerkonderdelen
RVS-maatwerkadapter, CNC-bewerkt naar monster of technische tekening, voor combinaties van draad, maat en hoek die in…

Snijringkoppelingen
RVS haakse snijringkoppeling voor een lasvrije richtingsverandering van 90° in de buisleiding. Voor krappe inbouwruimtes waar…

Slangpilaren en pershulzen
RVS rechte slangpilaar met UNF-wartelmoer (binnendraad) en JIC 37°-conuszitting. Geperste slangaansluiting voor hydraulische…

Slangpilaren en pershulzen
RVS-slangpilaar met wartelmoer (binnendraad) en O-ring-vlakafdichting (ORFS). Vermindert het lekrisico in hogedruk- en…
Slangpilaren en pershulzen
RVS-banjokoppeling (oogtype) die met een holbout op de poort wordt aangesloten. Draaibare verbinding haaks op de poort in krappe…

SAE-flenzen
RVS SAE Code 62-tegenflens voor hogedrukhydrauliek. Verbindt de buis via een las- of schroefdraadaansluiting met een Code…
Kogelkranen, naaldafsluiters en terugslagkleppen
RVS-naaldafsluiter met conische spindel voor nauwkeurige debietregeling en het afsluiten van meetleidingen. Voor manometer-…
Instrumentatiefittingen (twin ferrule)
RVS-connector die een instrumentatiebuis op een aansluiting met schroefdraad aansluit: aan de ene zijde dubbele klemring, aan de…

JIC 37°-koppelingen (UNF)
Rechte RVS-adapter met aan de ene zijde JIC 37° UNF-buitendraad en aan de andere zijde conische NPT-buitendraad. Voor de…
JIC 37°-koppelingen (UNF)
RVS-overgangsadapter met JIC 37° UNF-buitendraad en cilindrische BSPP-buitendraad. Voor de aansluiting van een JIC-slangleiding…
JIC 37°-koppelingen (UNF)
RVS-bocht 90° met aan de ene zijde JIC 37°-buitendraad en aan de andere zijde een JIC 37°-wartelmoer. Leidt de slang zonder…

JIC 37°-koppelingen (UNF)
Blindplug met buitendraad voor het afsluiten van JIC 37°-aansluitingen met binnendraad en blinde moer voor aansluitingen met…
JIC 37°-koppelingen (UNF)
Rechte RVS-adapter met aan de aansluitzijde cilindrische UNF-draad met O-ringafdichting en aan de leidingzijde JIC…
Snelkoppelingen
Snelkoppeling met RVS-huis, bestaande uit insteek- en moederdeel met BSP-draad. Snel verbinden zonder gereedschap op testpunten…

Maatwerkonderdelen
RVS-manifolds en verdeelblokken die meerdere hydraulische leidingen in één huis samenbrengen, uit massief materiaal bewerkt naar…
Staat het onderdeel dat u zoekt niet in de lijst?
Stuur een foto van het monster, een technische tekening of maatgegevens; dan bepalen wij de juiste koppeling uit de catalogus of via maatwerk.
Faik Güney · Contactpersoon
Diensten
Verder dan alleen onderdelen leveren: met leidingwerk, slangassemblage, maatwerk en technische identificatie maken wij het werk in de praktijk af.
Draadprofiel, afdichtconus, sleutelvlak en aansluitgeometrie worden op CNC-machines uit AISI 316/316L-staf bewerkt…
Bekijk de dienst – CNC-bewerking van RVSWaar een standaardproduct geen oplossing biedt: speciale adapters, nippels, flensblokken en overgangsstukken naar…
Bekijk de dienst – Maatwerk naar tekening of monsterOverzichtelijke, gelabelde en servicevriendelijke aansluitingen met RVS-buis en fittingen in bedieningspanelen…
Bekijk de dienst – Leidingwerk voor hydraulische panelenHydraulische slangen maken en persen: slangassemblages met rechte, 45°- en 90°-RVS-aansluitingen in BSP, JIC, NPT…
Bekijk de dienst – Hydraulische slangen op maatIdentificatie van BSP-, NPT-, UNF/JIC- en metrische schroefdraad door meting, juiste combinatie met het tegenstuk en…
Bekijk de dienst – Draadidentificatie en technisch adviesRVS hydraulische koppelingen en slangassemblages voor stuurinrichtingen van schepen en boten en voor…
Bekijk de dienst – Stuurmachine- en bewegingsonderdelenUnion-, bocht-, T-, connector- en adapterverbindingen met dubbele klemring en AISI 316/316L-buis voor meet-, regel- en…
Bekijk de dienst – InstrumentatieleidingwerkOverzicht
Kort antwoord
In de defensie-industrie worden in mobiele hydraulische systemen, onderhouds- en testbanken en compacte hydraulische aggregaten SAE Code 61/62-flenzen, adapters, bochten en slangpilaren gebruikt. De keuze hangt af van werkdruk, trillingen, inbouwruimte en aansluitrichting. De onderdelen worden na goedkeuring van de technische tekening CNC-bewerkt en gedurende de hele serie volgens hetzelfde maatcontroleschema geproduceerd.
In defensieprojecten wordt van een koppeling meer verwacht dan alleen dat ze niet lekt. Hetzelfde onderdeel moet in de eerste serie en in volgende partijen dezelfde maat hebben, de tolerantie op de technische tekening moet in elke partij worden aangehouden en het moet bekend zijn uit welke charge uitgangsmateriaal het onderdeel is geproduceerd. Bij mobiele hydraulische systemen, onderhoudsbanken en compacte hydraulische aggregaten staan maatvaste reproduceerbaarheid en een betrouwbare verbinding voorop.
GÜNEYSS produceert de AISI 316/316L SAE-flenzen, adapters, bochten, slangpilaren en speciale overgangsstukken die in defensieprojecten nodig zijn, volgens technische tekening. De productie start na goedkeuring van de technische tekening en gaat verder met goedkeuring van het eerste stuk en een maatcontrole bij elke partij.
Praktijkomstandigheden
Wij kiezen de koppeling op basis van deze omstandigheden en bepalen daarop het materiaal, het type afdichting en de montagewijze.
Beschrijf uw eigen omstandighedenEen reserveonderdeel dat in het veld zonder opnieuw meten wordt gemonteerd, moet in elke partij dezelfde geometrie hebben.
Mobiele systemen die in het terrein werken, belasten koppelingen voortdurend; ondersteuning en koppelingstype moeten samen worden gekozen.
Bij aggregaten en leidingen in voertuigen worden hoek van de bocht, sleutelvlak en montagevolgorde met zeer krappe toleranties gepland.
Terwijl het platform jarenlang in gebruik is, kan de oorspronkelijke leverancier van koppelingen veranderen; herproductie naar monster is dan nodig.
Verwacht wordt dat de geschiedenis van het onderdeel, van charge uitgangsmateriaal tot verzending, te volgen is.
Technische keuzenotities
Punten die wij bij toepassingen in Defensie-industrie vóór de bestelling samen met u afstemmen.
De geldende revisie van de technische tekening en de kritische maten worden vóór de productie schriftelijk bevestigd.
De serieproductie begint na maatcontrole en goedkeuring van het eerste stuk.
In circuits met plotselinge drukstijgingen mogen flensklasse en koppelingstype niet alleen op basis van de nominale druk worden gekozen.
Of de apparatuur van Europese of Amerikaanse oorsprong is, bepaalt de keuze voor metrisch, BSP, JIC/UNF of SAE.
Worden eisen voor certificaten, tests en vertrouwelijkheid in de offertefase vermeld, dan wordt de productieplanning daarop afgestemd.
Uitgebreide gids
In defensieprojecten wordt het onderdeel meestal gedefinieerd met de technische tekening van de klant. Vóór de productie worden materiaalkwaliteit, aansluitstandaard, kritische toleranties en eisen aan de oppervlakteafwerking geverifieerd; een maat die onduidelijk blijft, gaat niet in productie.
Bij de ingangscontrole van het uitgangsmateriaal worden oppervlak, diameter en chargegegevens gecontroleerd; dankzij een traceerbare chargeadministratie is na te gaan uit welke charge uitgangsmateriaal een onderdeel is geproduceerd. Zijn er aanvullende eisen voor certificaten, tests of inspecties, vermeld die dan schriftelijk in de offertefase. Wanneer de revisie van de technische tekening wijzigt, moet ook schriftelijk worden vastgelegd vanaf welke partij de wijziging wordt doorgevoerd; twee verschillende revisies van hetzelfde onderdeelnummer kunnen in het veld tot verwarring leiden.
Bij mobiele systemen wordt een reserveonderdeel vaak in het veld gemonteerd zonder opnieuw te meten. Wijkt de lengte of de afdichtconus van een adapter uit een partij af van de vorige partij, dan verandert het slangtracé, wordt de montage geforceerd en ontstaat er een lekrisico. CNC-bewerking maakt het mogelijk om met hetzelfde programma en dezelfde opspanning gedurende de hele serie dezelfde geometrie te produceren; de maatcontrole bevestigt deze reproduceerbaarheid bij elke partij.
De gebruikte standaard hangt meestal af van de herkomst van de apparatuur: bij systemen van Europese oorsprong komen metrische 24°-snijringkoppelingen en BSP-aansluitingen vaker voor, bij systemen van Amerikaanse oorsprong JIC/UNF en SAE-flenzen. De belangrijkste criteria bij de keuze:
| Criterium | Wat het bepaalt |
|---|---|
| Werkdruk en drukpieken | Code 61 of Code 62 bij de SAE-flens, type koppelingslichaam |
| Trillingen en schokken | Keuze tussen slang of buis, indeling van steunen en klemmen |
| Inbouwruimte | Hoek van de bocht, sleutelvlak, ontwerp van de blokaansluiting |
| Aansluitrichting | Keuze voor een instelbare bocht of een onderdeel met vaste hoek |
| Omgeving | Voorkeur voor 316/316L RVS in zoute, stoffige of vochtige omgevingen |
Bij mobiele systemen die onder trillingen en schokken werken, is de manier van ondersteunen net zo belangrijk als de koppeling zelf. Lange buisleidingen moeten met passende tussenafstanden worden geklemd, tussen delen die ten opzichte van elkaar bewegen moet een slang worden gebruikt in plaats van een buis, en punten waar de slang langs het chassis schuurt, moeten worden beschermd. Koppelingen te vast aandraaien is net zo problematisch als ze te los laten zitten; het afdichtvlak kan beschadigd raken.
Bij aggregaten die in een voertuig of een beperkte kast worden ingebouwd, passen standaard bochten en adapters vaak niet. In dat geval worden speciale overgangsstukken ontworpen die twee aansluitingen in één onderdeel combineren, adapters met een uitgang onder een andere hoek, of blokken met SAE-flensaansluiting. Als aansluitmaat, aansluitrichting en montageruimte op dezelfde technische tekening zijn vastgelegd, wordt de productie voorspelbaarder. Ook de montagevolgorde moet worden gepland: is een aansluiting niet meer met een sleutel bereikbaar nadat het naastgelegen onderdeel is gemonteerd, dan moet dat op de tekening worden aangegeven of moet de geometrie van het onderdeel daarop worden aangepast. Minder onderdelen betekent ook minder mogelijke lekpunten.
Defensiesystemen blijven vele jaren in dienst; in die periode kan de oorspronkelijke leverancier van bepaalde koppelingen veranderen of kan een onderdeel uit productie gaan. Herproductie aan de hand van een monster of technische tekening waarborgt de beschikbaarheid van reserveonderdelen gedurende de hele levensduur van het platform. Het plannen van reservesets voor adapters die op onderhoudsbanken vaak worden losgenomen en gemonteerd, voorkomt dat de testplanning stagneert.
Na goedkeuring van de technische tekening worden maatwerk en projectproductie gemiddeld binnen 10-20 werkdagen gepland. Standaard catalogusproducten zijn afhankelijk van de voorraad binnen 1-3 werkdagen gereed, standaardproductie binnen 5-10 werkdagen. De onderdelen worden met beschermkappen op schroefdraad en aansluitingen afzonderlijk verpakt per maat en ordergroep. Wij verzoeken u eventuele voorwaarden voor het delen van tekeningen en voor vertrouwelijkheid in de offertefase te vermelden.
Toepassingen
Teams in de sector Defensie-industrie die koppelingen, slangassemblages en maatwerkonderdelen nodig hebben.
Cilinder- en leidingaansluitingen van voertuiggebonden hef-, ramp-, luik- en stempelsystemen.
Bochten met speciale hoeken, blokaansluitingen en SAE-flenzen in krappe combinaties van pomp en klepblok.
Adaptersets voor testbanken voor componenten; reserveplan voor onderdelen die vaak worden gedemonteerd.
RVS-adapters, nippels en overgangsstukken die volgens technische tekening in serie worden geproduceerd.
316L-koppelingen voor hydrauliek aan dek en in de machinekamer in een zoute omgeving.
Slang- en buisaansluitingen van hydraulisch hef- en transportmaterieel voor gebruik in het veld.
Galerij
Hydrauliek van een militair voertuig en RVS-aansluitpunten (illustratieve afbeelding)
 Draaien van een koppeling met schroefdraad op een draaibank (illustratieve afbeelding)
 Technische tekening, monsterkoppelingen en maatcontrole met een micrometer (illustratieve afbeelding)
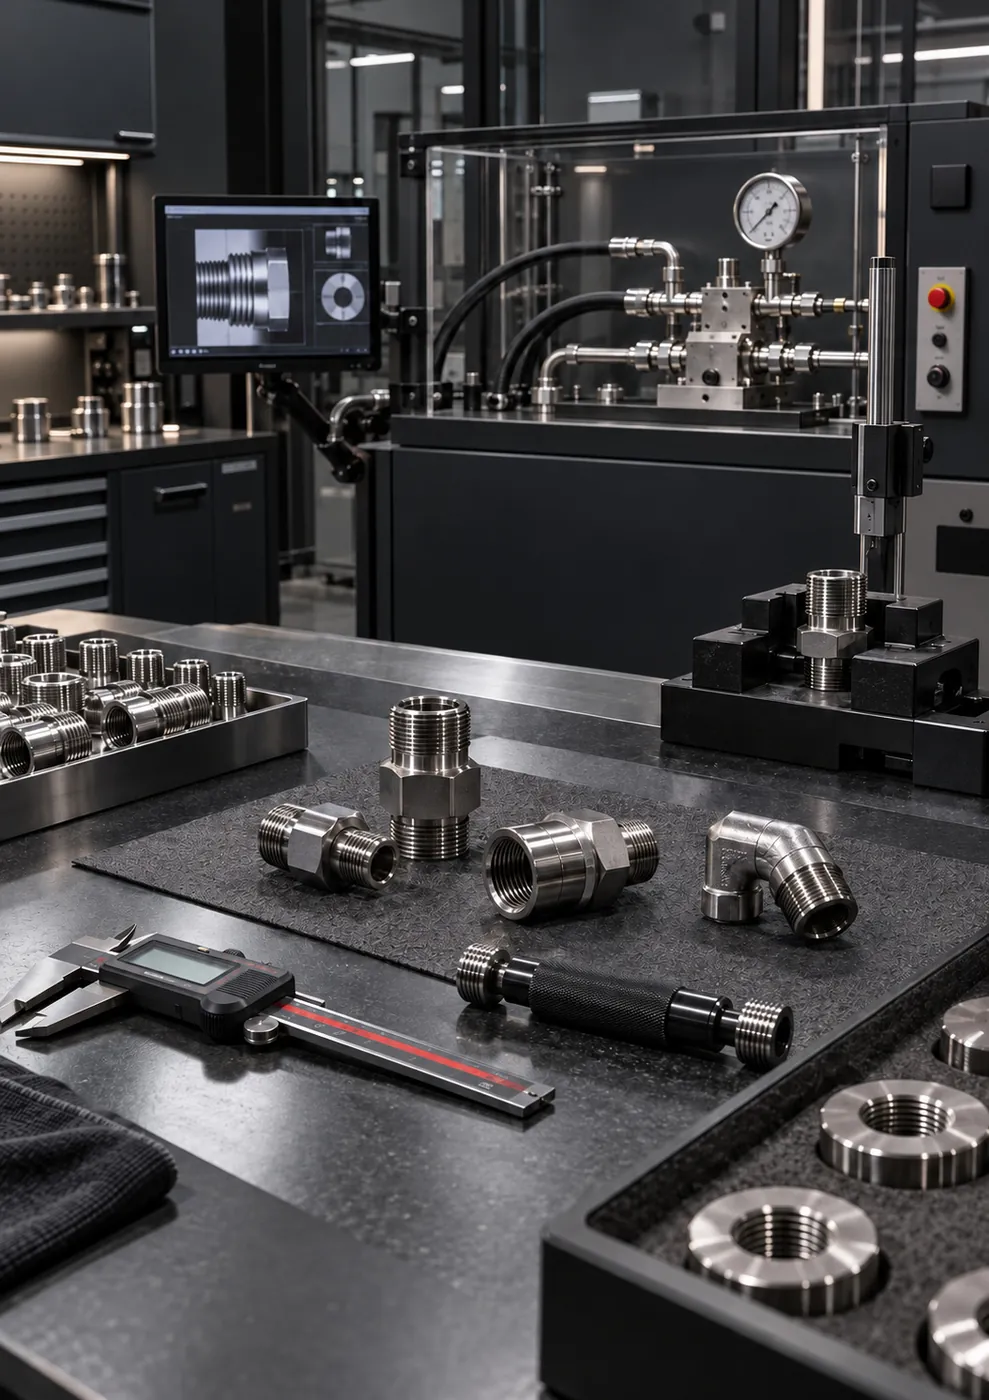 Controle- en testbank met manometers (illustratieve afbeelding)
 SAE Code 61/62-flenzen en bevestigingsbouten (illustratieve afbeelding)
Kenniscentrum

Een juiste slangassemblage wordt vastgelegd met zeven gegevens: binnendiameter en lengte, temperatuur, toepassingsomstandigheden, medium, werkdruk en…
Flenzen volgens Code 61 (ISO 6162-1) en Code 62 (ISO 6162-2) zijn zelfs bij dezelfde nominale maat niet onderling uitwisselbaar: bij Code 62 is de…
Als een standaardonderdeel niet past, begint maatwerk met een monster, een gemaatvoerde technische tekening of maatgegevens. Draadsoort…
Veelgestelde vragen
Staat het antwoord op uw vraag er niet bij? Schrijf ons; dan stemmen we samen maat, draadsoort en materiaal af.
Stel ons uw vraagJa. Materiaal, draadsoort, kritische toleranties en eisen aan de oppervlakteafwerking worden vóór de productie schriftelijk bevestigd. Het eerste stuk ondergaat een maatcontrole en wordt ter goedkeuring voorgelegd; na deze goedkeuring volgt de serieproductie met dezelfde bewerkings- en controlemethode.
De onderdelen worden op CNC-machines bewerkt met hetzelfde programma en dezelfde opspanning; passing van de schroefdraad, diameter, oppervlak en afdichtingszone worden bij elke partij gecontroleerd. Omdat bij de ingangscontrole van het uitgangsmateriaal de chargegegevens worden geregistreerd, is na te gaan uit welke charge uitgangsmateriaal een onderdeel is geproduceerd.
De technische tekening dient als gemeenschappelijke referentie voor productie en controle. Gelden er voor uw project voorwaarden voor het delen van tekeningen en voor vertrouwelijkheid, dan volstaat het die in de offertefase te vermelden; de werkwijze wordt vervolgens samen op basis van deze voorwaarden vastgelegd.
Aan de hand van een monster of een gemaatvoerde tekening worden draadsoort, kritische diameters en afdichtingstype bepaald; is ook de maat van het tegenstuk bekend, dan kan de aansluiting nog betrouwbaarder worden afgestemd. Maatwerk wordt na technische goedkeuring gemiddeld binnen 10-20 werkdagen gepland.
Code 61 is de standaarddrukserie, Code 62 de hogedrukserie; in de algemene indeling worden ze aangeduid als 3000 PSI en 6000 PSI. Omdat de toelaatbare druk per flensmaat verschilt, moet de keuze worden gemaakt door nominale diameter, werkdruk en aansluitgeometrie samen te beoordelen. Bij dezelfde nominale diameter hebben beide series verschillende flens- en boutmaten en zijn ze niet onderling uitwisselbaar.
Controle van maten, schroefdraad en oppervlak maakt deel uit van het standaard productieproces; verificatie van druk en afdichting gebeurt afhankelijk van de toepassing. Vermeldt u aanvullende eisen voor tests, inspecties of certificaten schriftelijk in de offertefase, dan wordt vooraf duidelijk of daaraan kan worden voldaan en wat het effect op de levertijd is.
Offerte
Deel materiaal, aantallen, kritische toleranties en eventuele aanvullende certificaateisen; wij laten u de planning voor goedkeuring van het eerste stuk en serieproductie weten, inclusief levertijden.
Aanvraagformulier Defensie-industrie
Andere sectoren