UNF / JIC 37° fitinqlər
JIC 37° xarici-xarici yivli nippel
Detallar və təklif
Şlanq yığımı · Presləmə · Paslanmayan uc
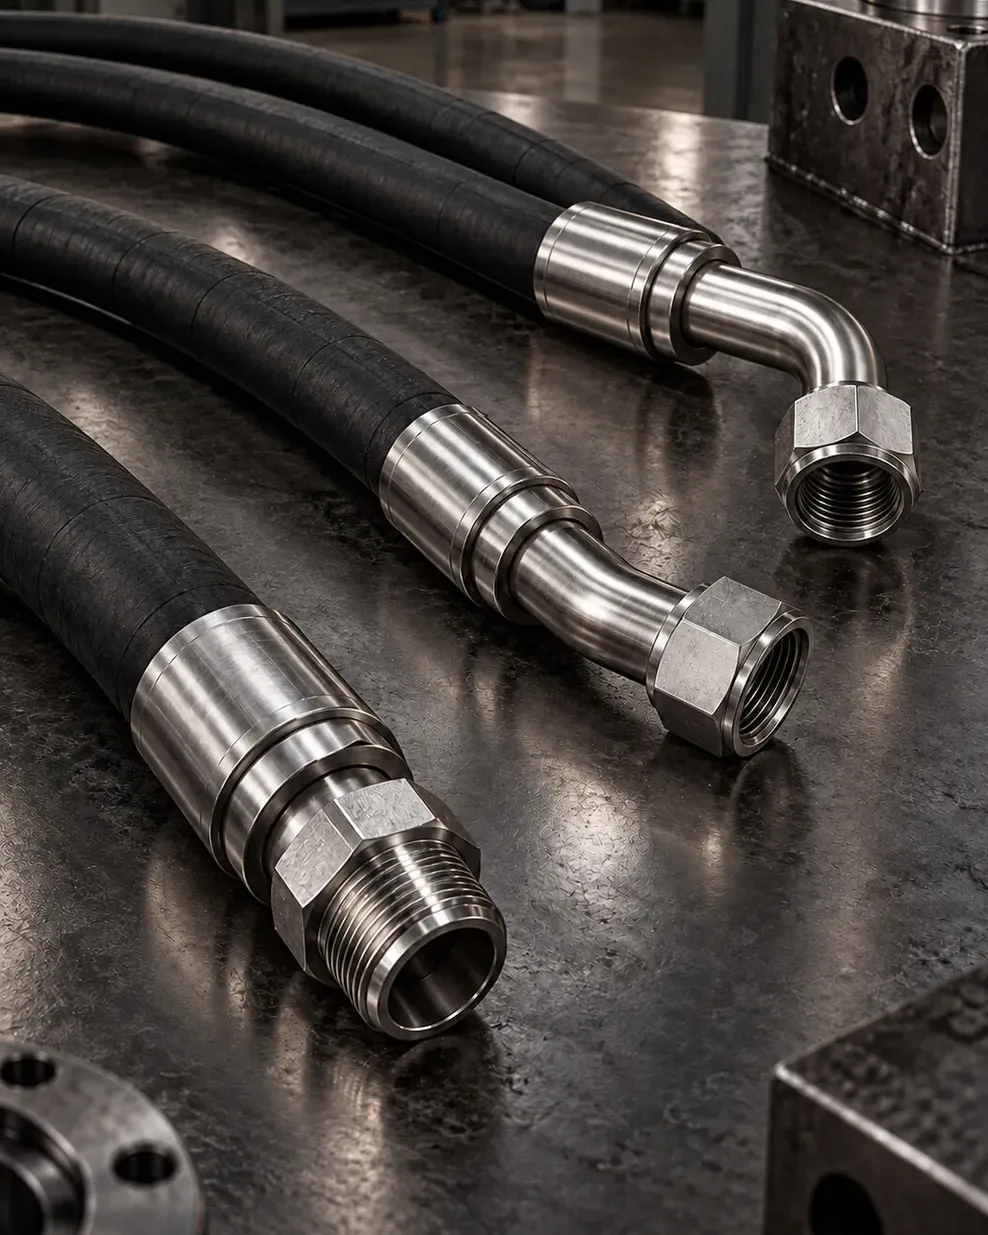
Hidravlik şlanqların hazırlanması və presləmə: düz, 45° və 90° paslanmayan uclarla BSP, JIC, NPT, metrik və SAE flanslı (sorğuya görə ORFS) şlanq yığımları; nəzarətli presləmə, əyilmə radiusu və burulma yoxlaması ilə tətbiqə hazır təhvil.
Qısa cavab
GÜNEYSS hidravlik şlanqı seçilmiş paslanmayan uclarla presləyərək tətbiqə hazır şlanq yığımı kimi təhvil verir. Uc tipi (BSP, JIC/UNF, NPT, metrik və ya SAE flans; sorğuya görə ORFS), uc bucağı, ümumi uzunluq və hər iki ucu dirsəkli yığımlarda ucların istiqamət bucağı sifarişdə təsdiqlənir; hər yığım etiketlənir. Montaj olunmuş şlanq yığımları orta hesabla 5-15 iş günü ərzində hazırlanır.
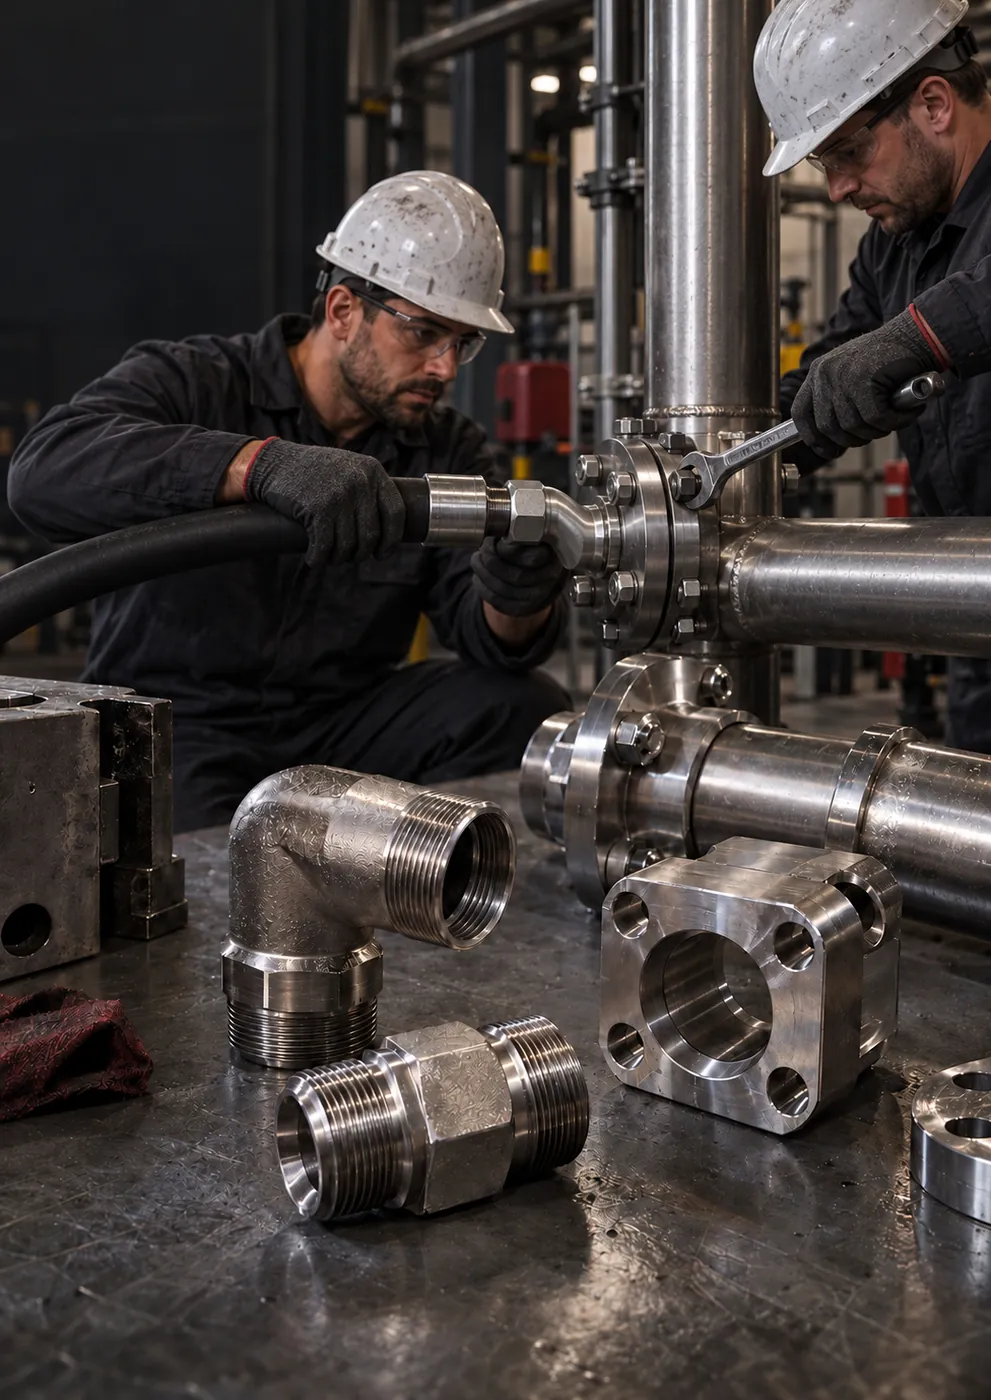
Sahədə "hidravlik şlanq hazırlatmaq", "şlanq presləmə" və ya "şlanq sıxma" kimi tanınan iş məhz budur: şlanq ölçüyə görə kəsilir, paslanmayan ucları preslənir, yığım emalatxanada hazırlanır və tətbiqə hazır vəziyyətdə göndərilir. Şlanq yığımı şlanqdan, iki birləşmə ucundan və onları birləşdirən presləmədən ibarətdir. Sahədə problem yaradan şlanqların çoxu şlanqın özündən deyil; səhv uc standartından, şlanqa uyğun gəlməyən ucdan, düzgün aparılmamış presləmədən və ya montaj zamanı şlanqın əyilib burulmasından qaynaqlanır. Buna görə şlanq yığımını yalnız diametr və uzunluq məlumatı ilə deyil, qoşulduğu iki port və keçəcəyi marşrutla birlikdə hazırlayırıq.
Ümumi uzunluq geniş qəbul olunmuş üsulla bir ucun kipləşmə səthindən digər ucun kipləşmə səthinə qədər ölçülür. Daxili yivli fırlanan qaykalı uclarda qaykanın ağzı deyil, qaykanın içindəki konuslu və ya O-ring oturma səthi əsas götürülür; dirsəkli uclarda ölçü kipləşmə səthinin ox mərkəzinə qədər götürülür. Ölçmə nöqtələri sifarişdə sizinlə təsdiqlənir. Hər iki ucu dirsəkli yığımlarda ucların bir-birinə nisbətən istiqamət bucağı göstərilməzsə, şlanq maşına burularaq qoşulur. Port standartı məlum deyilsə, yivölçən və diametr ölçməsi ilə müəyyənləşdirilir.
Şlanq düz bucaq altında və təmiz kəsilir; kəsmə zamanı yaranan qırıntı və toz şlanqın içindən təmizlənir. Hidravlik sistemlərdə çirklənmə klapan və nasos nasazlıqlarının əsas səbəblərindəndir; təmiz daxili səth yığımın ilk işə salınmada sistemə çirk aparmamasını təmin edir.
Uc istifadə olunan şlanq tipinə uyğun olmalıdır. Presləmə diametri şlanq və uc istehsalçısının verdiyi dəyərə görə tənzimlənir; presləmədən sonra diametr ölçülür və ucun şlanqa tam oturduğu yoxlanılır. Natamam presləmə sızma və ucun şlanqdan sürüşüb çıxması riskini, həddindən artıq presləmə isə möhkəmləndirici qatların zədələnməsini yaradır.
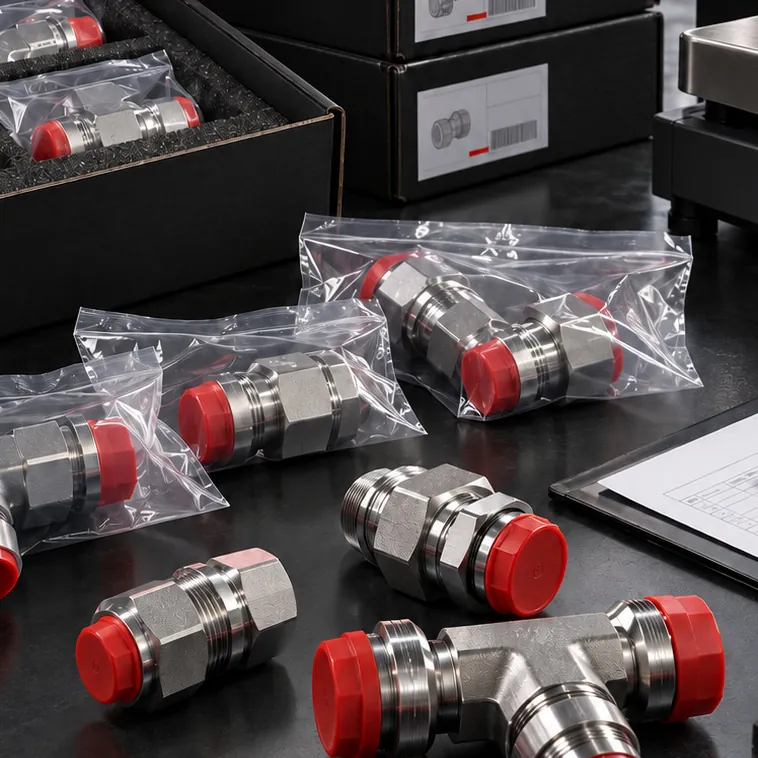
Tətbiqdən asılı olaraq təzyiq və kipləşmə yoxlanılır. Hər yığım uc tipi, uzunluq və sifariş məlumatları ilə etiketlənir; uclar qoruyucu qapaqla bağlanaraq göndərişə hazırlanır.
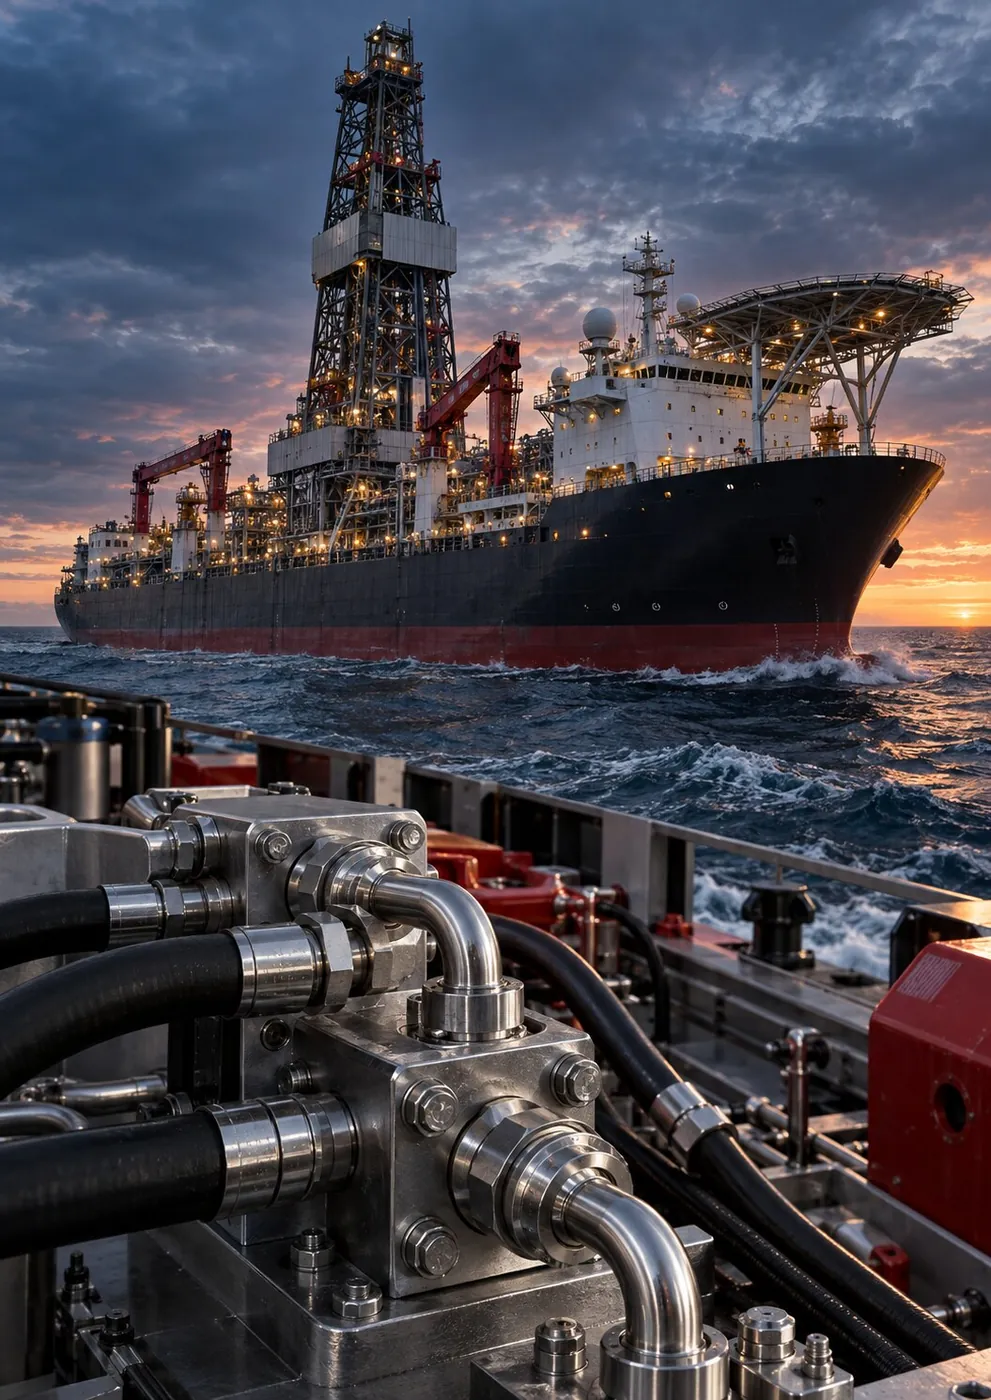
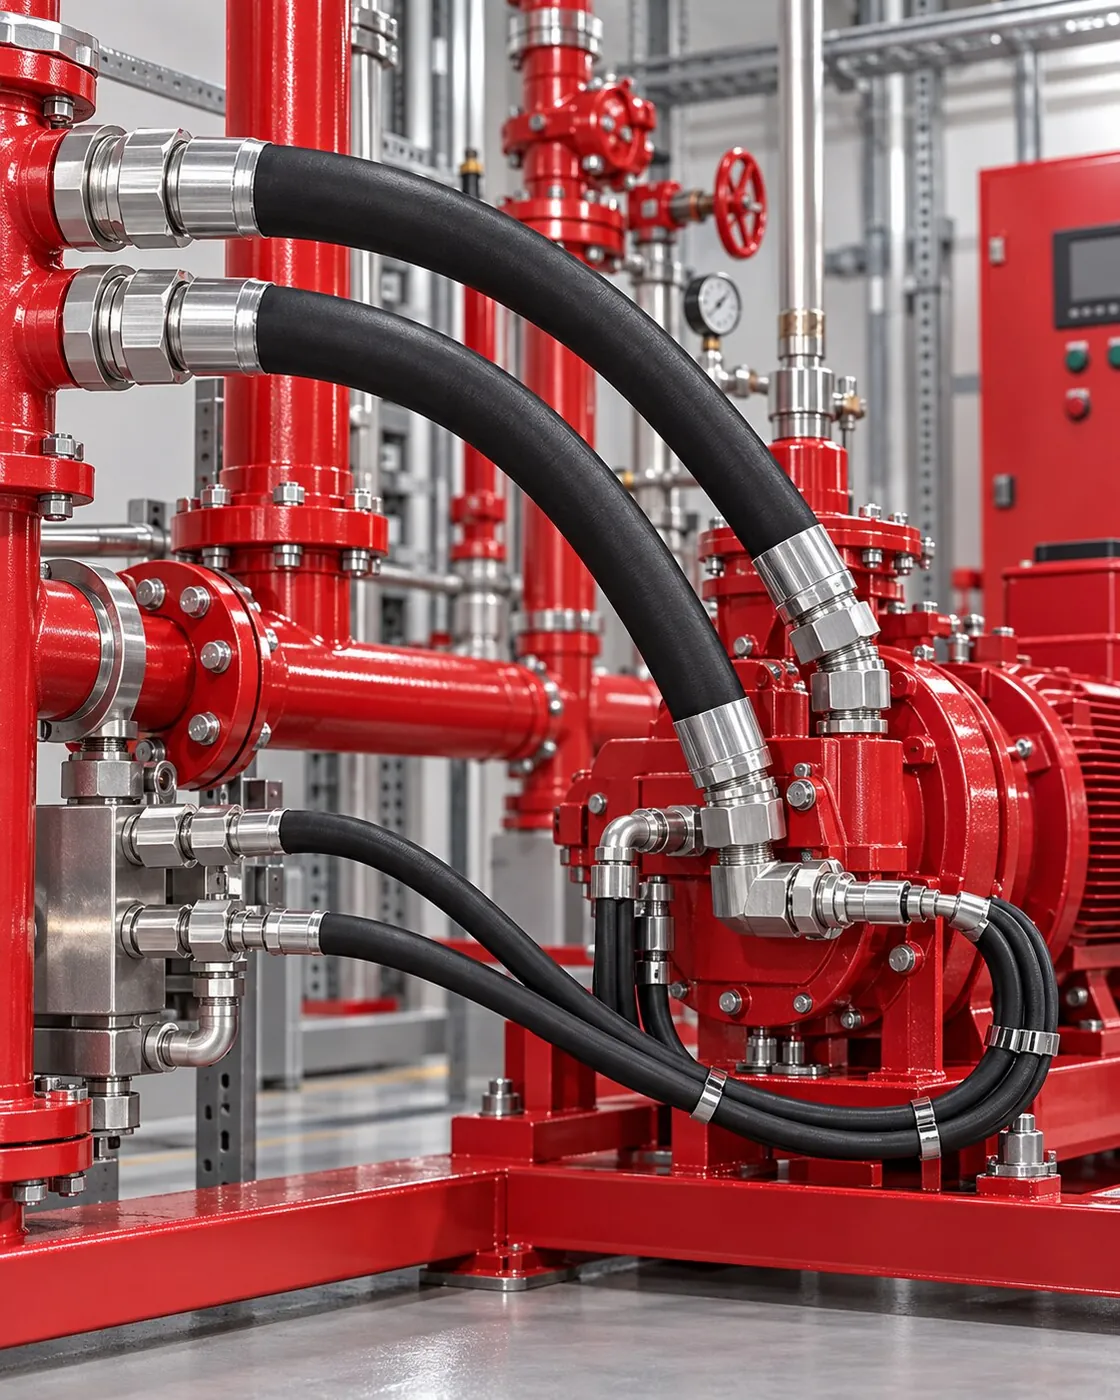
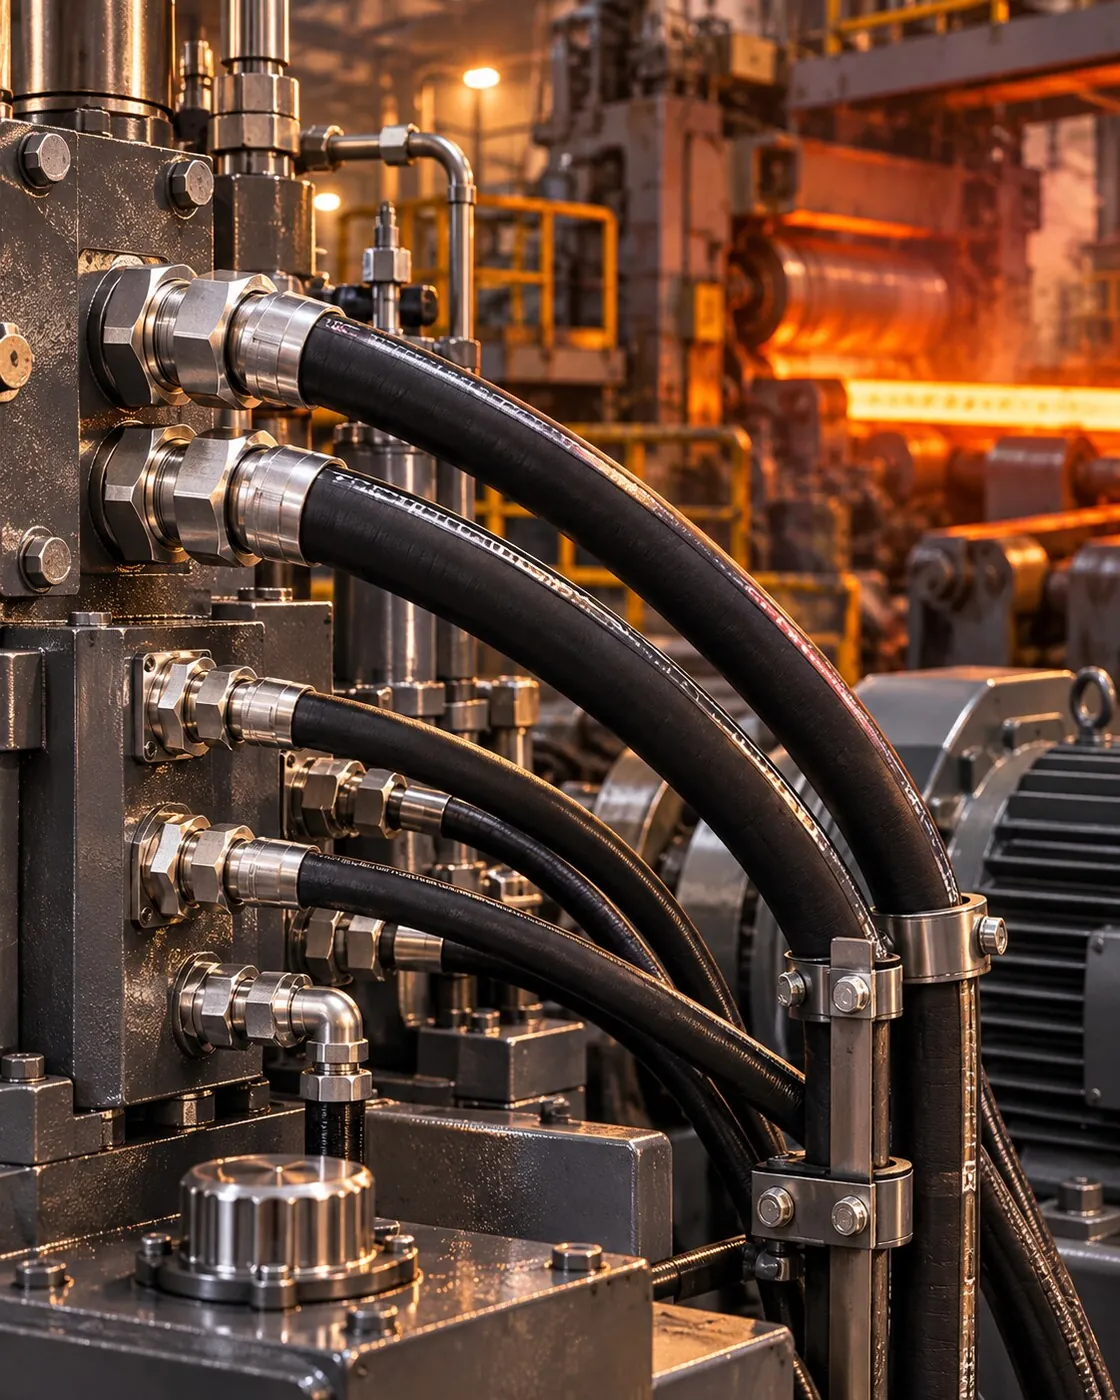
Gəmilərdə göyərtə mexanizmləri, yükqaldırıcı kran və sükan hidravlikası; qazma gəmilərində boru daşıma və qaldırma avadanlığı; prokat zavodlarında pres və prokat valı xətləri; karton zavodlarında qofroaqreqat və aktuator xətləri; yanğın nasosu qruplarında elastik birləşmələr; müdafiə sənayesində mobil hidravlika; aviasiyada yer xidməti və sınaq avadanlığı; kimya və qida müəssisələrində nəqletmə xətləri.
Montaj olunmuş şlanq yığımları orta hesabla 5-15 iş günü ərzində hazırlanır; müddət uc tipinə, sayına və şlanqın anbarda olub-olmamasına görə dəyişir. Anbarda olan paslanmayan şlanq başlıqları orta hesabla 1-3 iş günü ərzində göndərişə hazırlanır. Texniki xidmət üçün dayanma planlaşdıran müəssisələr dəyişdiriləcək şlanqların siyahısını əvvəlcədən paylaşarsa, yığımlar dayanma tarixinə uyğun hazırlana bilər.
Proses
Sorğudan təhvilə 5 mərhələdə
Şlanqın diametri, işçi təzyiq, işçi mühit, temperatur və hər iki ucun port standartı alınır.
Uc tipi, uc bucaqları, ümumi uzunluq və dirsəklərin istiqamət bucağı yazılı şəkildə dəqiqləşdirilir.
Şlanq düz bucaq altında kəsilir, kəsmə qırıntısı və toz daxili səthdən təmizlənir.
Uclar şlanq-uc uyğunluğuna uyğun presləmə diametrində preslənir və ölçülür.
Tətbiqdən asılı olaraq kipləşmə yoxlanılır, yığım etiketlənir və uclar bağlanır.
Sektorlar
Sektor səhifəsində bu xidmətin həmin sahəyə xas tətbiqlərini, tövsiyə olunan məhsulları və tez-tez verilən sualları tapırsınız.

Göyərtə kranları, braşpil, sükan maşını, gəmi trapı və maşın şöbəsi xətləri üçün duzlu su sıçrantılarına və vibrasiyaya davamlı AISI 316L fitinqlər, şlanq yığımları, SAE flansları və kürəvi kranlar.
Yeni gəmi inşasındakı boru konturlarından dok dövründəki əsaslı təmirlərə qədər paslanmayan borular, flanslar, fitinqlər və şlanq yığımları; gəmi kranlarına xidmət göstərənlər üçün anbardan sürətli ehtiyat hissələri.

Qazma gəmiləri və platformalarda yükqaldırıcı kranların, boru daşıma sistemlərinin, göyərtə mexanizmlərinin və güc aqreqatlarının xətləri üçün AISI 316L şlanq başlıqları, SAE flansları, adapterlər və kürəvi kranlar.
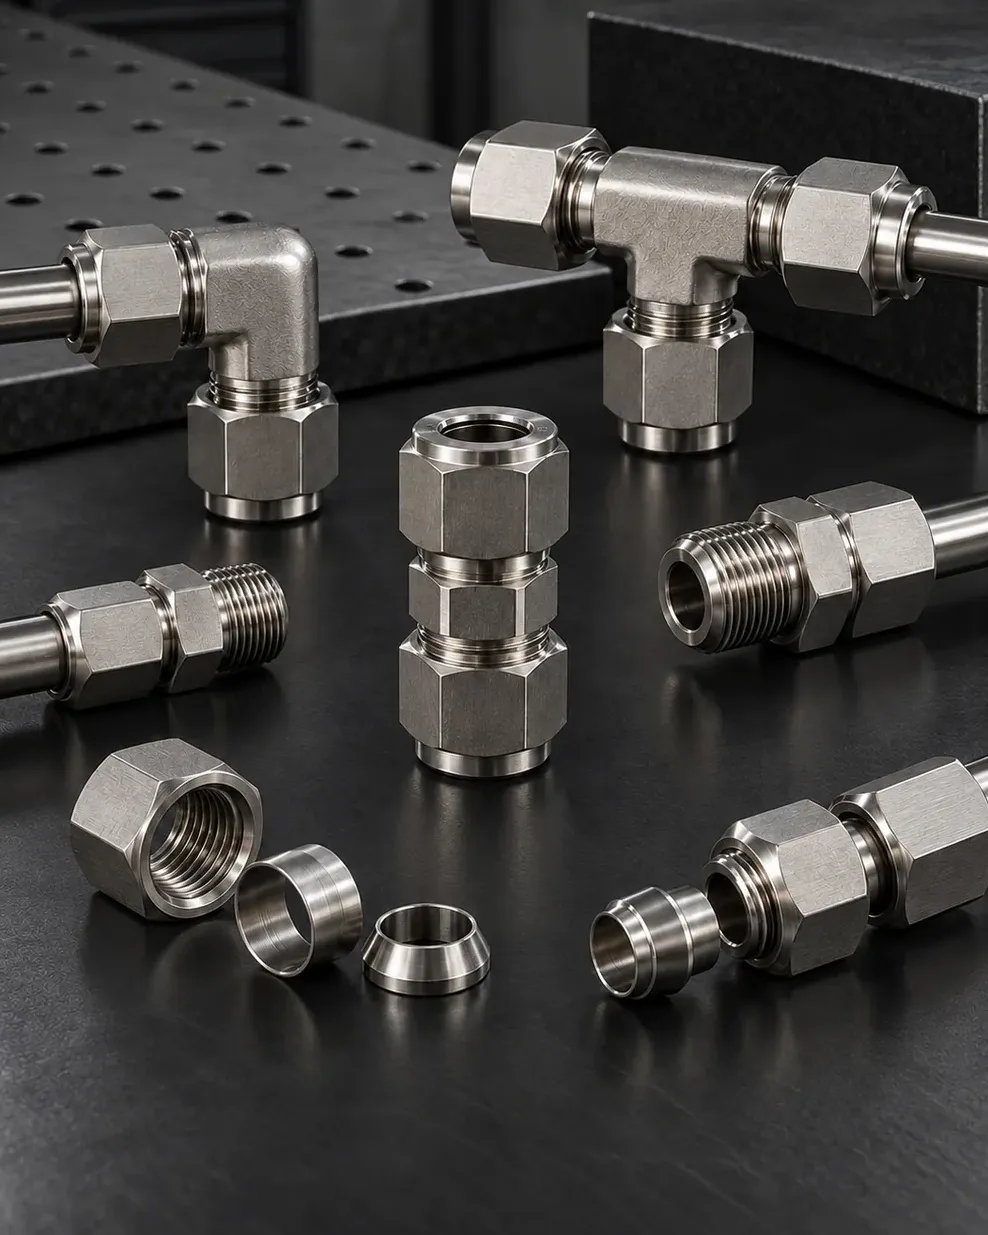
Quyuağzı idarəetmə panelləri, kimyəvi reagent vurma, neft emalı zavodlarının ölçmə və nümunəgötürmə xətləri, həmçinin boru kəməri stansiyaları üçün 316L ikihalqalı fitinqlər, iynəli ventillər, əks klapanlar və borular.

Mobil hidravlik sistemlər, texniki xidmət stendləri və kompakt güc aqreqatları üçün texniki çertyojun təsdiqindən sonra CNC dəzgahlarında emal olunan SAE flansları, adapterlər, dirsəklər və şlanq başlıqları.
Yer xidməti avadanlığı, hidravlik sınaq stendləri və texniki xidmət emalatxanaları üçün təmiz yiv və kipləşmə səthli, kompakt həndəsəli AISI 316/316L birləşmələr.

Kimyəvi maddələrin ötürülməsi və proses xətlərində işçi mühitlə uyğunluq, korroziyaya davamlılıq, temperatur və təzyiq birlikdə qiymətləndirilərək seçilən paslanmayan fitinq, nippel, kürəvi kran, flans və şlanq birləşmələri.
Təmizlənə bilən səth, korroziyaya davamlılıq və texniki xidmət üçün əlçatanlıq tələb edən qida və içki xətləri üçün AISI 316/316L fitinq, nippel, kürəvi kran, flans və şlanq birləşmə dəstləri.

Pres, prokat valı və hidravlik güc aqreqatlarında yüksək tsiklik yükə, temperatura və vibrasiyaya uyğun yüksək təzyiqli şlanq başlıqları, SAE flansları və adapterlər; təcili təmir halları üçün anbardan təchizat.
Yeraltı və karxana texnikası, xırdalama-çeşidləmə, flotasiya, yuyulma (liçinq) və drenaj xətləri üçün mədən sularına, vibrasiyaya və aşınmaya görə seçilən AISI 316L şlanq başlıqları, SAE flansları, adapterlər və kürəvi kranlar.
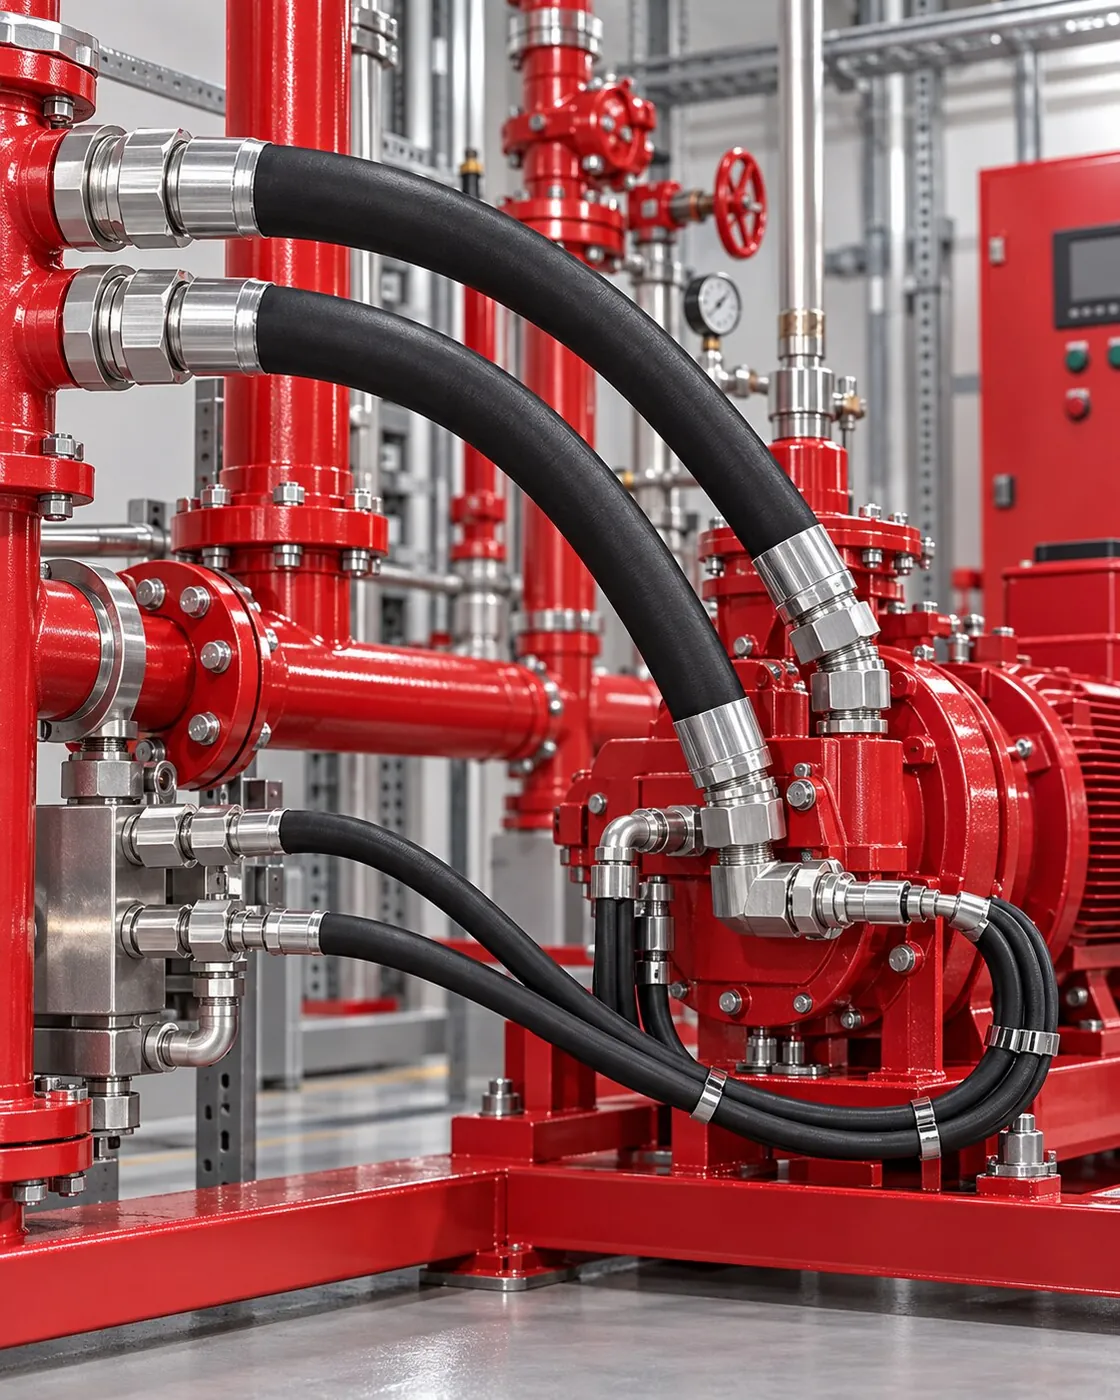
Yanğın nasos qrupları, idarəetmə skidləri və təzyiqli köməkçi xətlərdə servis rahatlığı təmin edən, nizamlı və kip paslanmayan nippel, fitinq, şlanq yığımı və flans birləşmələri.

Qofroaqreqat, val, kəsmə və aktuator xətlərində fasiləsiz işləyən hidravlik sistemlərin texniki xidmət müddətini azaldan dirsək, üçlük, adapter, şlanq başlığı və SAE flansları.
14 məhsul
UNF / JIC 37° fitinqlər  UNF / JIC 37° fitinqlər
 UNF / JIC 37° fitinqlər UNF / JIC 37° fitinqlər
 Şlanq başlıqları və qolçaqlar
 Şlanq başlıqları və qolçaqlar
 Şlanq başlıqları və qolçaqlar Şlanq başlıqları və qolçaqlar Şlanq başlıqları və qolçaqlar Şlanq başlıqları və qolçaqlar
 Şlanq başlıqları və qolçaqlar BSP / NPT adapterlər və nippellər
 SAE flans sistemləri
 Tezayrılan muftalar
Qalereya
TVS
Sualınız burada yoxdursa, hazır mesajla WhatsApp-da yazın; texniki komanda birbaşa cavab versin.
WhatsApp-da soruşunÜmumi uzunluq bir ucun kipləşmə səthindən digər ucun kipləşmə səthinə qədər ölçülür; daxili yivli fırlanan qaykalı uclarda qaykanın ağzı deyil, qaykanın içindəki oturma səthi əsas götürülür. Dirsəkli uclarda ölçü kipləşmə səthinin ox mərkəzinə qədər götürülür. Köhnə şlanqı dəyişirsinizsə, şlanqı dartmadan düz səthə sərib ölçmək və ya nümunəni göndərmək ən etibarlı yoldur. Fərqli nöqtədən ölçmüsünüzsə, bunu qeyd etməyiniz kifayətdir; ölçmə nöqtələrini sifarişdə sizinlə təsdiqləyirik.
İki dirsək bir-birinə nisbətən müəyyən bucaq altında preslənir. Bu bucaq maşındakı portların yerləşməsinə uyğun gəlməzsə, şlanq burularaq qoşulur; burulma möhkəmləndirici qatları gərginliyə məruz qoyur və şlanqın ömrünü nəzərəçarpacaq dərəcədə qısaldır. Bucaq bir ucdan baxdıqda digər ucun nə qədər döndüyü kimi təsvir edilir və sifarişdə təsdiqlənir.
Bəli. Nümunə əsasında uc standartı, yiv ölçüsü, uc bucaqları və uzunluq müəyyən edilir. Şlanq üzərindəki markalanma oxunursa, şlanq tipi buradan müəyyənləşdirilir; oxunmursa, işçi təzyiq, işçi mühit və temperatur məlumatlarına görə uyğun şlanq seçilir.
Xeyr. Paslanmayan uc duzlu su, rütubət, yuyucu kimyəvi maddələr və ya korroziyalı işçi mühit olan şəraitdə və paslanmayan xətt bütövlüyü tələb olunan müəssisələrdə önə çıxır. Bu şərtlərin olmadığı tətbiqlərdə seçim iş şəraitinə görə birlikdə aparılır.
Montaj olunmuş şlanq yığımları orta hesabla 5-15 iş günü ərzində hazırlanır. Müddət uc tipindən, saydan və şlanqın anbarda olub-olmamasından asılı olaraq dəyişir; anbarda olan paslanmayan şlanq başlıqları orta hesabla 1-3 iş günü ərzində göndərişə hazırlanır.
Təklif və texniki təsdiq
Sorğunuzu qısaca yazın; ölçü, material və təhvil müddəti dəqiqləşdikdən sonra yazılı təkliflə sizə cavab verək.
Təklifi sürətləndirən məlumatlar