



Yüksüklü Boru Rakorları
Erkek Düz Rakor (BSPP)
Boruyu pompa, valf bloğu veya silindir portuna bağlayan, BSPP erkek dişli somun yüksüklü paslanmaz düz rakor. Port tarafında…

Mobil hidrolik · Teknik resim · Tekrarlanabilirlik
Mobil hidrolik sistemler, bakım tezgâhları ve kompakt güç üniteleri için teknik resim onayından sonra CNC'de işlenen SAE flanş, adaptör, dirsek ve hortum rakorları.
Bu sektörde öne çıkan ürünler
19 ürünün tümüÜrünler
19 ürün Savunma Sanayii sahasının koşullarına göre listelendi. Grup seçerek daraltın; ölçü ve diş standardı için ürün sayfasına geçin.
Yüksüklü Boru Rakorları
Boruyu pompa, valf bloğu veya silindir portuna bağlayan, BSPP erkek dişli somun yüksüklü paslanmaz düz rakor. Port tarafında…

SAE Flanş Sistemleri
Flanş başlıklı hortum rakorunu veya boru ucunu SAE Code 61 porta bastıran iki parçalı paslanmaz yarım flanş kelepçe. Hat…

UNF / JIC 37° Rakorlar
İki ucu JIC 37° konik oturmalı UNF erkek dişli paslanmaz nipel. İki dişi döner somunlu hortum veya boru ucunu birbirine bağlar.

SAE Flanş Sistemleri
SAE flanş portlarını dirsek, ara parça, redüksiyon veya dağıtım fonksiyonuyla tek gövdede birleştiren paslanmaz flanş bloğu…

Özel İmalat Parçaları
Standart kataloglarda karşılığı olmayan diş, ölçü ve açı kombinasyonları için numune veya teknik resme göre CNC'de işlenen…

Yüksüklü Boru Rakorları
Boru hattında 90° yön değişimini kaynaksız sağlayan somun yüksüklü paslanmaz dirsek rakor. Bükme yarıçapının sığmadığı dar montaj…

Hortum Rakorları ve Soketler
Dişi UNF döner somunlu, JIC 37° konik oturmalı paslanmaz düz hortum rakoru. Amerikan standardındaki hidrolik sistemler için…

Hortum Rakorları ve Soketler
O-ring alın sızdırmazlıklı (ORFS) dişi döner somunlu paslanmaz hortum rakoru. Yüksek basınçlı ve titreşimli hatlarda kaçak…
Hortum Rakorları ve Soketler
Delikli cıvata ile porta bağlanan halka (banjo) tipi paslanmaz hortum rakoru. Dar alanda porta dik, döndürülebilir bağlantı; iki…

SAE Flanş Sistemleri
Yüksek basınçlı hidrolik hatlar için SAE Code 62 paslanmaz karşı flanş. Kaynaklı veya dişli boru bağlantısıyla boruyu Code 62…
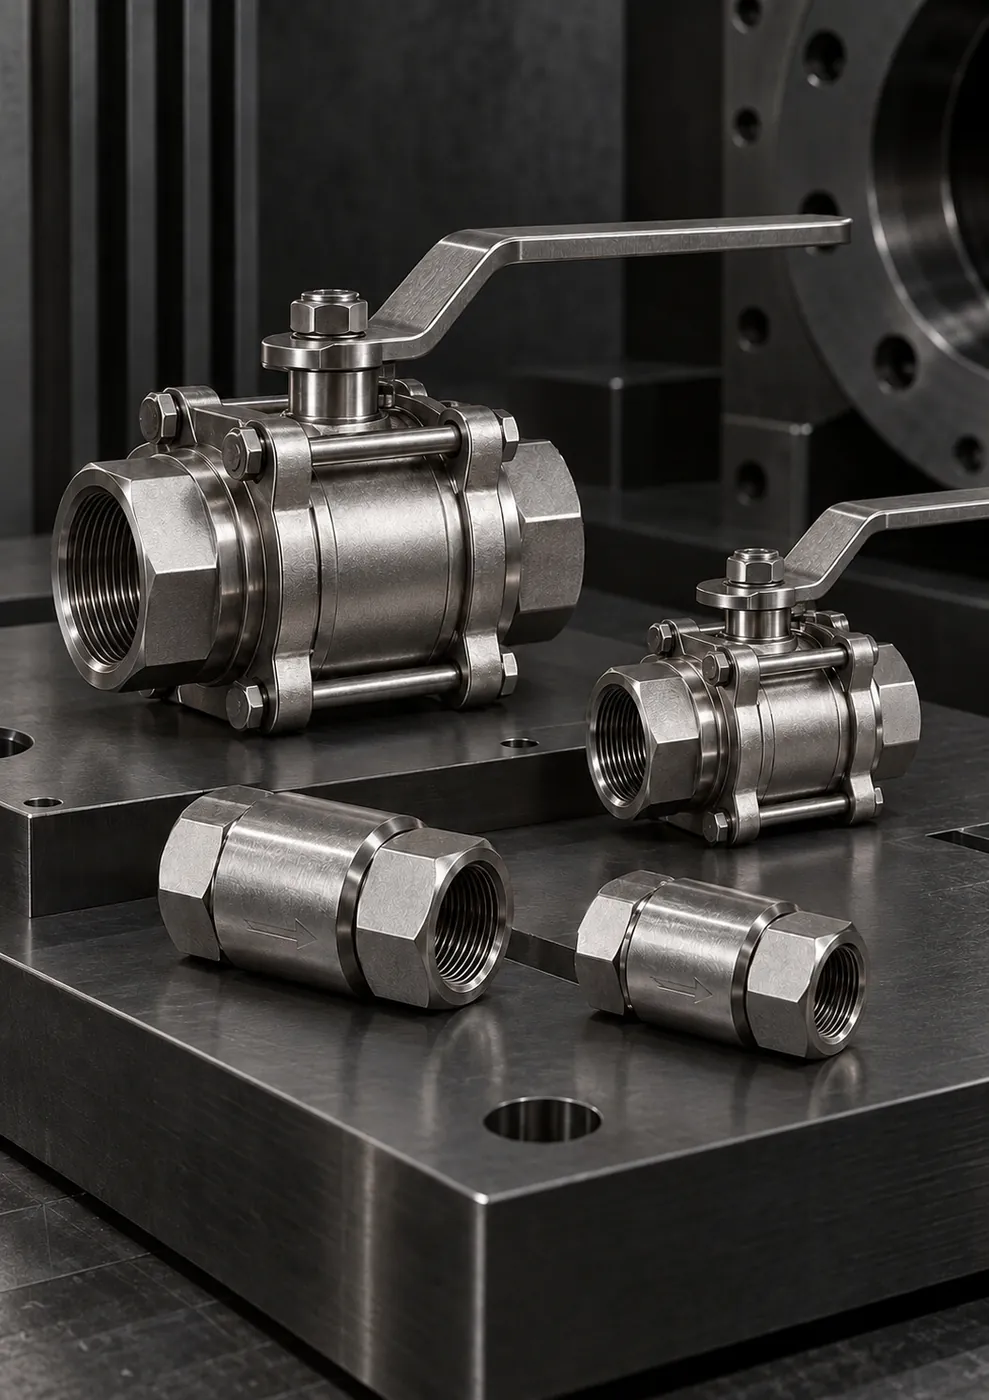
Küresel Vana, İğne Vana ve Çekvalfler
Konik milli yapısıyla hassas debi ayarı ve ölçüm hatlarının izolasyonu için kullanılan paslanmaz iğne vana. Manometre, numune ve…
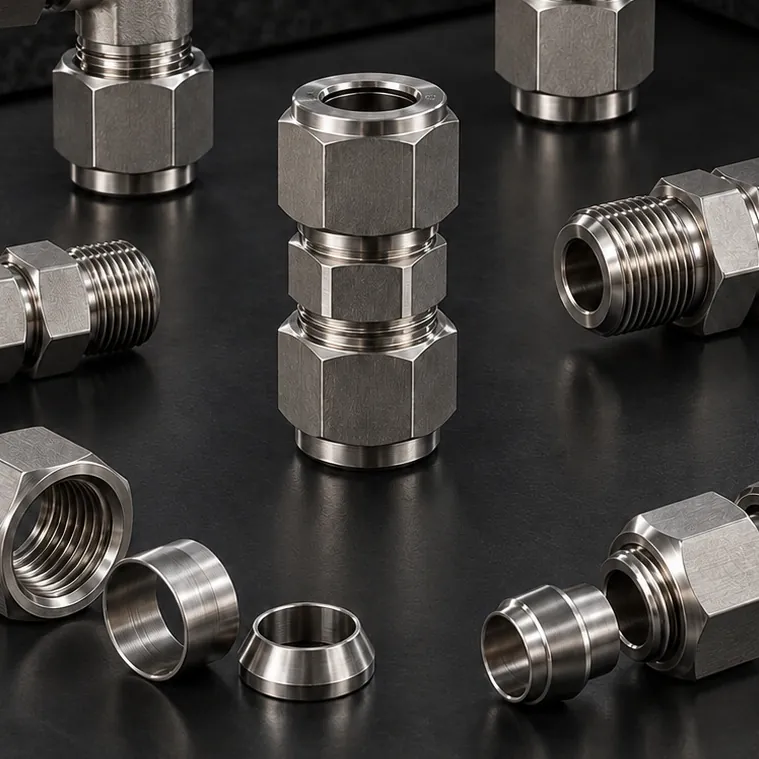
Çift Yüksüklü Enstrümantasyon Fittings
Enstrümantasyon borusunu dişli porta bağlayan, bir ucu çift yüksüklü diğer ucu erkek NPT dişli paslanmaz connector. Vana…

UNF / JIC 37° Rakorlar
Bir ucu JIC 37° UNF erkek, diğer ucu NPT konik erkek dişli paslanmaz düz adaptör. NPT portlu ekipmana JIC hortum veya boru…
UNF / JIC 37° Rakorlar
JIC 37° UNF erkek uçlu, BSPP paralel erkek dişli paslanmaz geçiş adaptörü. Avrupa standart portlu ekipmana JIC hortum hattı…
UNF / JIC 37° Rakorlar
Bir ucu JIC 37° erkek, diğer ucu JIC 37° dişi döner somunlu paslanmaz 90° dirsek. Hortumu burmadan yönlendirir, dar alanda…

UNF / JIC 37° Rakorlar
JIC 37° dişi uçları kapatan erkek kör tapa ve erkek uçları kapatan dişi kör somun. Hat körleme, basınç testi ve bakım için…
UNF / JIC 37° Rakorlar
Port tarafı UNF paralel dişli ve O-ring sızdırmazlıklı, hat tarafı JIC 37° erkek paslanmaz düz adaptör. Titreşimli hatlarda…
Hızlı Bağlantı Kaplinleri
Paslanmaz gövdeli, BSP dişli erkek-dişi hızlı bağlantı kaplini. Test noktaları, mobil ekipman ve sık sökülen hortum hatlarında…

Özel İmalat Parçaları
Birden fazla hidrolik hattı tek gövdede toplayan, teknik resme göre bloktan işlenen paslanmaz manifold ve geçiş blokları. Boru ve…
Aradığınız parça listede yok mu?
Numune fotoğrafı, teknik resim ya da ölçü bilgisi gönderin; katalogdan ya da özel imalatla uygun bağlantıyı belirleyelim.
Faik Güney · Yetkili
Hizmetler
Parça tedarikinin ötesinde; tesisat, hortum grubu montajı, özel imalat ve teknik tespit ile sahadaki işi tamamlıyoruz.
AISI 316/316L çubuktan diş profili, sızdırmazlık koniği, anahtar ağzı ve bağlantı geometrisi, teknik resimdeki…
Hizmeti inceleyin – Paslanmaz CNC İşlemeStandart ürünün çözüm olmadığı yerde numune, teknik resim veya ölçüye göre özel adaptör, nipel, flanş bloğu ve geçiş…
Hizmeti inceleyin – Teknik Resim ve Numuneden Özel İmalatKontrol panelleri, güç üniteleri ve test tezgâhlarında paslanmaz boru ve fittings ile düzenli, etiketli ve servis dostu…
Hizmeti inceleyin – Hidrolik Kontrol Paneli BağlantılarıHidrolik hortum yapımı ve presleme: düz, 45° ve 90° paslanmaz uçlarla BSP, JIC, NPT, metrik ve SAE flanşlı (talebe göre…
Hizmeti inceleyin – Hidrolik Hortum Yapımı ve PreslemeBSP, NPT, UNF/JIC ve metrik dişlerin ölçümle tespiti, karşı parçayla doğru eşleştirme ve O-ring, bonded seal, konik…
Hizmeti inceleyin – Diş Tespiti ve Teknik DanışmanlıkGemi ve tekne dümen sistemlerinde, pasarella, vinç ve kapak hareket aksamlarında paslanmaz hidrolik bağlantılar ve…
Hizmeti inceleyin – Hidrolik Dümen ve Hareket AksamıKüçük çaplı ölçüm, kontrol ve numune hatlarında AISI 316/316L boru ile çift yüksüklü union, elbow, tee, connector ve…
Hizmeti inceleyin – Enstrümantasyon BorulamaGenel bakış
Kısa cevap
Savunma sanayiinde mobil hidrolik sistemler, bakım ve test tezgâhları ile kompakt güç ünitelerinde SAE Code 61/62 flanşlar, adaptörler, dirsekler ve hortum rakorları kullanılır. Seçim; çalışma basıncı, titreşim, montaj alanı ve bağlantı yönüne göre yapılır. Parçalar teknik resim onayından sonra CNC'de işlenir ve seri boyunca aynı ölçü kontrol düzeniyle üretilir.
Savunma projelerinde bir bağlantı parçasından beklenen yalnızca kaçak yapmaması değildir. Aynı parçanın ilk seride de sonraki partilerde de aynı ölçüde gelmesi, teknik resimdeki toleransın her partide korunması ve parçanın hangi hammadde partisinden üretildiğinin bilinmesi gerekir. Mobil hidrolik sistemler, bakım tezgâhları ve kompakt güç ünitelerinde ölçüsel tekrarlanabilirlik ve güvenli bağlantı ön plandadır.
GÜNEYSS, savunma sanayii projelerinde ihtiyaç duyulan AISI 316/316L paslanmaz SAE flanş, adaptör, dirsek, hortum rakoru ve özel geçiş parçalarını teknik resme göre üretir. Üretim teknik resim onayından sonra başlar; ilk parça onayı ve her partide yapılan ölçü kontrolüyle devam eder.
Saha koşulları
Bağlantı elemanını bu koşullara göre seçiyor, malzemeyi, sızdırmazlık tipini ve montaj şeklini buna göre belirliyoruz.
Kendi koşullarınızı yazınSahada yeniden ölçü alınmadan takılan yedek parçanın her partide aynı geometride gelmesi gerekir.
Arazi koşullarında çalışan mobil sistemler bağlantıları sürekli zorlar; destek düzeni ve bağlantı tipi birlikte seçilmelidir.
Güç üniteleri ve araç içi hatlarda dirsek açısı, anahtar ağzı ve montaj sırası çok dar toleranslarla planlanır.
Platform yıllarca kullanılırken orijinal bağlantı tedarikçisi değişebilir; numuneden yeniden üretim gerekir.
Hammadde partisinden sevkiyata kadar parçanın geçmişinin takip edilebilmesi beklenir.
Teknik seçim notları
Savunma Sanayii uygulamalarında sipariş öncesi birlikte netleştirdiğimiz noktalar.
Teknik resmin geçerli revizyonu ve kritik ölçüler üretimden önce yazılı olarak teyit edilir.
Seri üretim, ilk parçanın ölçü kontrolü ve onayından sonra başlar.
Anlık basınç yükselmeleri olan devrelerde flanş sınıfı ve rakor tipi yalnızca nominal basınca göre seçilmemelidir.
Ekipmanın Avrupa ya da ABD kökenli olması metrik, BSP, JIC/UNF veya SAE seçimini belirler.
Belge, test ve gizlilik şartları teklif aşamasında belirtilirse imalat planı buna göre kurulur.
Detaylı rehber
Savunma projelerinde parça tanımı genellikle müşterinin teknik resmiyle gelir. Üretim öncesinde malzeme kalitesi, bağlantı standardı, kritik toleranslar ve yüzey beklentileri teyit edilir; belirsiz kalan bir ölçü üretime alınmaz.
Hammadde kabulünde yüzey, çap ve parti bilgileri kontrol edilir; izlenebilir parti düzeni sayesinde bir parçanın hangi hammadde partisinden üretildiği takip edilebilir. Ek belge, test veya muayene gereksinimleri varsa teklif aşamasında yazılı olarak belirtilmelidir. Teknik resimde revizyon değişikliği olduğunda, değişikliğin hangi partiden itibaren uygulanacağı da yazılı olarak netleştirilmelidir; aynı parça numarasının iki farklı revizyonu sahada karışıklığa yol açabilir.
Mobil sistemlerde yedek parça çoğu zaman sahada, yeniden ölçü alınmadan takılır. Bir partideki adaptörün boyu ya da sızdırmazlık konisi bir önceki partiden farklıysa hortum güzergâhı değişir, montaj zorlanır ve kaçak riski doğar. CNC işleme, aynı program ve bağlama düzeniyle seri boyunca aynı geometriyi üretmeyi mümkün kılar; ölçü kontrolü ise bu tekrarlanabilirliği her partide doğrular.
Kullanılan standart çoğu zaman ekipmanın menşeine bağlıdır: Avrupa kökenli sistemlerde metrik 24° konik yüksüklü bağlantılar ve BSP portlar, ABD kökenli sistemlerde JIC/UNF ve SAE flanşlar daha sık görülür. Seçimde dikkate alınan başlıca kriterler:
| Kriter | Neyi belirler |
|---|---|
| Çalışma basıncı ve basınç darbeleri | SAE flanşta Code 61 veya Code 62, rakor gövde tipi |
| Titreşim ve şok | Hortum ya da boru tercihi, destek ve kelepçe düzeni |
| Montaj alanı | Dirsek açısı, anahtar ağzı, blok bağlantı tasarımı |
| Bağlantı yönü | Ayarlanabilir dirsek veya sabit açılı parça seçimi |
| Ortam | Tuzlu, tozlu veya nemli ortamda 316/316L paslanmaz tercihi |
Titreşim ve şok altında çalışan mobil sistemlerde bağlantının kendisi kadar desteklenme biçimi de önemlidir. Uzun boru hatları uygun aralıklarla kelepçelenmeli, birbirine göre hareket eden bölümler arasında boru yerine hortum kullanılmalı ve hortumun gövdeye sürtündüğü noktalar korunmalıdır. Rakorların fazla sıkılması da gevşek bırakılması kadar sorunludur; sızdırmazlık yüzeyi zarar görebilir.
Araç içine ya da sınırlı bir kabine yerleştirilen güç ünitelerinde standart dirsek ve adaptörler çoğu zaman sığmaz. Bu durumda iki bağlantıyı tek parçada birleştiren özel geçiş parçaları, farklı açıda çıkış veren adaptörler ya da SAE flanş bağlantılı bloklar tasarlanır. Port ölçüsü, bağlantı yönü ve montaj boşluğu aynı teknik resimde netleştiğinde üretim daha öngörülebilir olur. Montaj sırası da planlanmalıdır: bir bağlantıya yanındaki parça takıldıktan sonra anahtarla erişilemiyorsa bu durum çizimde belirtilmeli ya da parça geometrisi buna göre düzenlenmelidir. Parça sayısının azalması olası kaçak noktası sayısını da azaltır.
Savunma sistemleri uzun yıllar hizmette kalır; bu süre içinde bazı bağlantı parçalarının orijinal tedarikçisi değişebilir ya da parça üretimden kalkabilir. Numune veya teknik resim üzerinden yapılan yeniden üretim, platformun ömrü boyunca yedek parça sürekliliği sağlar. Bakım tezgâhlarında sık sökülüp takılan adaptörler için yedek set planlanması, test takviminin aksamasını önler.
Teknik resim onayından sonra özel ölçü ve proje imalatları ortalama 10-20 iş günü içinde planlanır. Standart katalog ürünleri stok durumuna göre 1-3 iş günü, standart imalat kalemleri 5-10 iş günü içinde hazırlanır. Parçalar diş ve port koruyucu kapaklarla, ölçü ve sipariş grubuna göre ayrı paketlenir. Çizim paylaşımı ve gizlilik şartlarınızı teklif aşamasında belirtmenizi rica ederiz.
Uygulamalar
Savunma Sanayii sahasında bağlantı elemanı, hortum grubu ve özel parça ihtiyacı olan ekipler.
Araç üstü kaldırma, rampa, kapak ve destek ayağı sistemlerinin silindir ve hat bağlantıları.
Dar hacimli pompa-valf bloğu gruplarında özel açılı dirsekler, blok bağlantıları ve SAE flanşlar.
Bileşen test tezgâhları için adaptör setleri; sık sökülen parçalar için yedek planı.
Teknik resme göre seri üretilen paslanmaz adaptör, nipel ve geçiş parçaları.
Tuzlu ortamda çalışan güverte ve makine dairesi hidrolikleri için 316L bağlantılar.
Sahada kullanılan hidrolik kaldırma ve taşıma ekipmanlarının hortum ve boru bağlantıları.
Galeri
Askeri araç hidroliği ve paslanmaz bağlantı noktaları (temsili görsel)
 Torna tezgâhında dişli rakor işleme (temsili görsel)
 Teknik resim, numune rakorlar ve mikrometreyle ölçü kontrolü (temsili görsel)
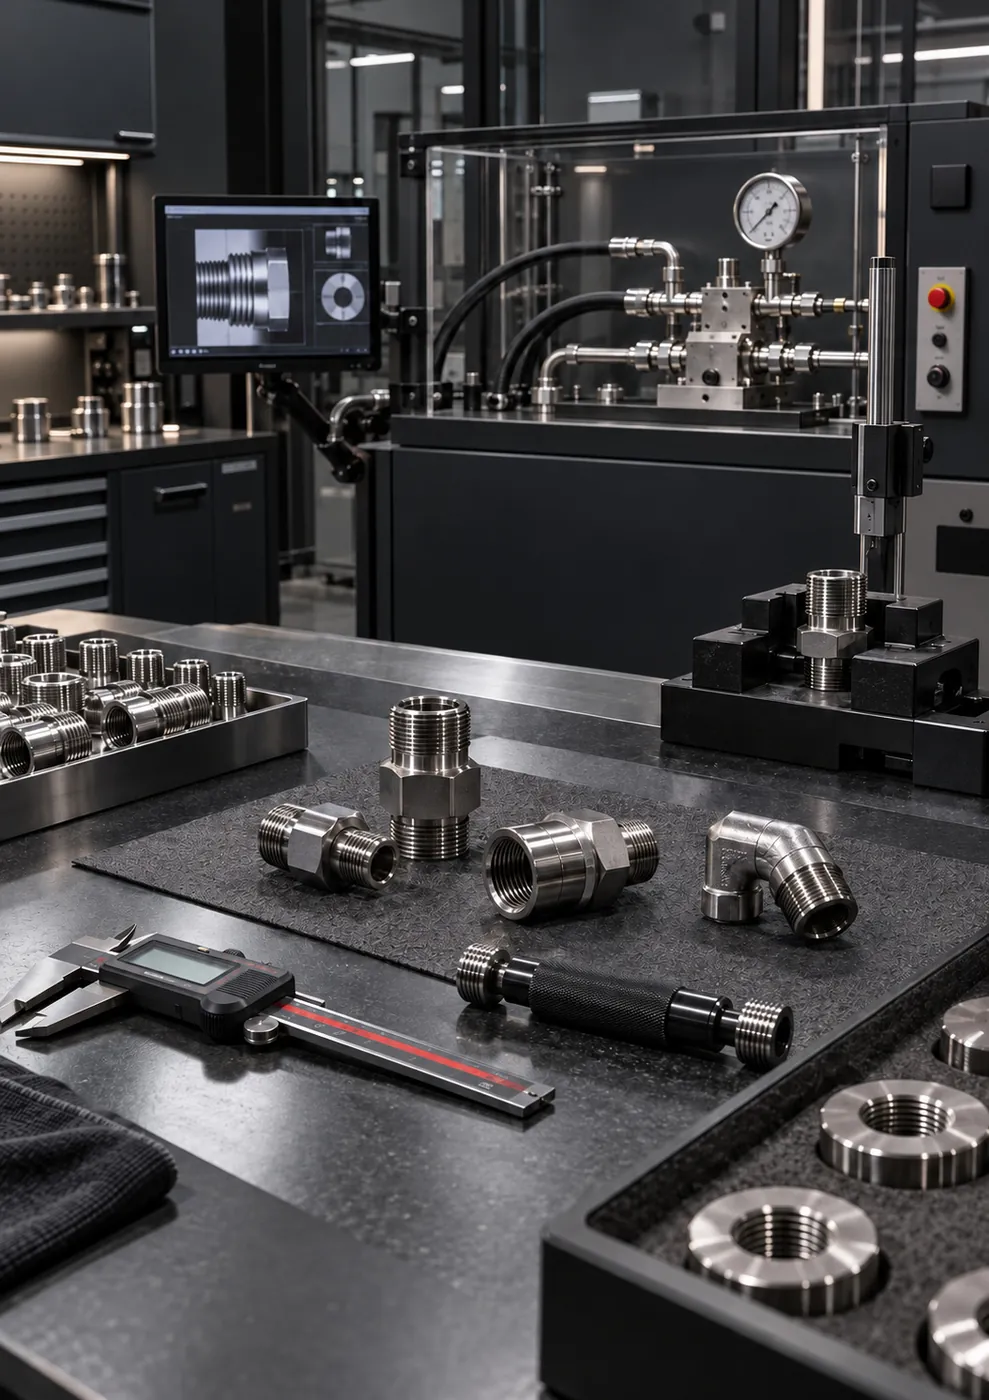 Manometreli kontrol ve test tezgâhı (temsili görsel)
 SAE Code 61/62 flanşlar ve bağlantı cıvataları (temsili görsel)
Bilgi merkezi

Doğru hortum grubu yedi bilgiyle tanımlanır: iç çap ve boy, sıcaklık, uygulama koşulu, akışkan, çalışma ve darbe basıncı, iki ucun bağlantı tipi ile…
Code 61 (ISO 6162-1) ve Code 62 (ISO 6162-2) flanşlar aynı nominal ölçüde bile birbirinin yerine takılmaz: Code 62'nin flanş başı daha kalın ve…
Standart parça uymadığında özel imalat numune, ölçülendirilmiş teknik resim ya da ölçü bilgisiyle başlar. Diş standardı, sızdırmazlık tipi ve kritik…
Sık sorulan sorular
Sorunuzun cevabı burada yoksa yazın; ölçü, diş standardı ve malzemeyi birlikte netleştirelim.
Sorunuzu bize yazınEvet. Malzeme, diş standardı, kritik toleranslar ve yüzey beklentileri üretimden önce yazılı olarak teyit edilir. İlk parça ölçü kontrolünden geçirilip onaya sunulur; seri üretim bu onaydan sonra aynı işleme ve kontrol düzeniyle yapılır.
Parçalar CNC tezgâhlarda aynı program ve bağlama düzeniyle işlenir; diş uyumu, çap, yüzey ve sızdırmazlık bölgesi her partide kontrol edilir. Hammadde kabulünde parti bilgileri kaydedildiği için bir parçanın hangi hammadde partisinden üretildiği takip edilebilir.
Teknik resim, imalat ve kontrol için ortak referans olarak kullanılır. Projenizin çizim paylaşımı ve gizlilik şartları varsa teklif aşamasında belirtmeniz yeterlidir; çalışma düzeni bu şartlara göre birlikte netleştirilir.
Numune veya ölçülendirilmiş çizim üzerinden diş standardı, kritik çaplar ve sızdırmazlık tipi belirlenir; karşı parçanın ölçüsü de biliniyorsa eşleşme daha güvenli kurulur. Özel ölçü imalatı teknik onay sonrası ortalama 10-20 iş günü içinde planlanır.
Code 61 standart basınç serisi, Code 62 ise yüksek basınç serisidir; genel sınıflandırmada 3000 PSI ve 6000 PSI olarak anılırlar. İzin verilen basınç flanş ölçüsüne göre değiştiği için seçim nominal çap, çalışma basıncı ve port geometrisi birlikte değerlendirilerek yapılmalıdır. İki seri aynı nominal çapta farklı flanş ve cıvata ölçülerine sahiptir, birbirinin yerine takılamaz.
Ölçü, diş ve yüzey kontrolü standart üretim akışının parçasıdır; basınç ve sızdırmazlık doğrulaması uygulamaya göre yapılır. Ek test, muayene veya belge gereksinimlerinizi teklif aşamasında yazılı olarak belirtirseniz karşılanıp karşılanamayacağı ve termine etkisi baştan netleştirilir.
Teklif
Malzeme, adet, kritik toleranslar ve ek belge gereksinimlerinizi paylaşın; ilk parça onayı ve seri üretim planını termin bilgisiyle bildirelim.
Savunma Sanayii talep formu
Diğer sektörler