


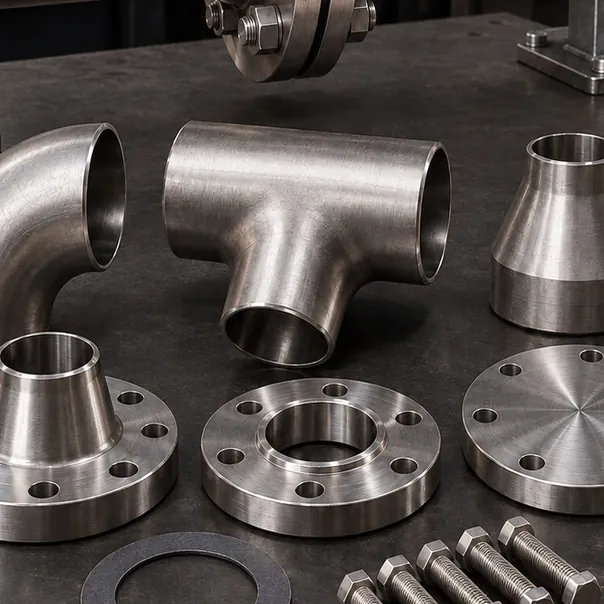
 Pipe Fittings: Elbow, Tee, Reducer
Butt-Weld Elbow 90°
Detalye at quotation
Grupo ng produkto
Mga welded na stainless elbow, equal at reducing tee, concentric at eccentric reducer; binubuo ang geometry ng linya ng tubo.
 Pipe Fittings: Elbow, Tee, Reducer
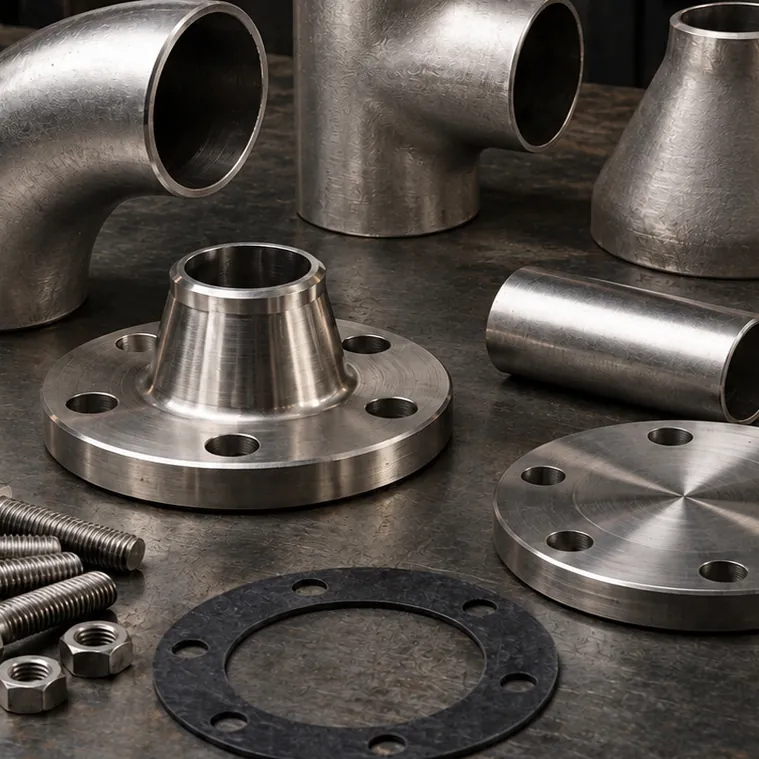 Pipe Fittings: Elbow, Tee, Reducer Pipe Fittings: Elbow, Tee, Reducer
Gabay sa pagpili
Ang mga elbow, tee at reducer ang bumubuo sa geometry ng welded na pipe line. Dinudugtong ang butt weld fittings sa dulo ng pipe na may parehong wall thickness, kaya nananatiling tuloy-tuloy ang panloob na surface ng linya; binabawasan nito ang flow loss, mga puntong naiipunan ng dumi at panganib ng crevice na kaagnasan. Hindi tulad ng threaded na fittings, walang panganib ng tagas sa thread ang welded na dugtungan; kaya namumukod-tangi ito sa mga process line kung saan mahalaga ang sealing at ang kadalian ng paglilinis. Hindi lamang sa nominal diameter batay ang pagpili; dapat tugma sa pipe ang wall thickness (Schedule), paghahanda ng dulo at pressure class.
Inihahanda ang mga weld bevel ayon sa wall thickness, tina-tack weld ang mga piyesa nang nakahanay sa axis, at sinusuri ang misalignment bago mag-weld. Tinutukoy ang paraan ng welding at consumable ayon sa mga kinakailangan ng proyekto; para hindi ma-oxidize ang root side, nagsasagawa ng gas purging sa loob ng pipe ayon sa aplikasyon. Pagkatapos ng welding, nililinis ang heat tint sa pamamagitan ng pickling at passivation o ng angkop na mekanikal na paraan; hindi gumagamit ng disc at brush na nadikit na sa carbon steel.
Mga header at distribution line sa mga chemical plant, mga process line na madaling linisin sa mga food at beverage plant, mga discharge line ng pump sa mga fire protection system, at piping para sa newbuilding at ship repair sa mga shipyard. Naihahanda para sa pagpapadala ang fittings na naka-stock sa karaniwang 1-3 araw ng trabaho; ang mga trabahong nangangailangan ng custom na pagputol at paghahanda para sa proyekto ay pinaplano sa karaniwang 10-20 araw ng trabaho matapos ang teknikal na pag-apruba. Kapag isinulat ninyo sa order ang DN/NPS, Schedule at dami ng bawat piyesa, naiiwasan ang muling pagpapadala dahil sa kulang na item.
Hindi sigurado sa tamang sukat?
Ipadala ang sample, technical drawing o sukat na kinuha ninyo gamit ang caliper; sabay nating kumpirmahin ang thread standard at ang katugmang piyesa.
+90 545 206 13 74Kaalaman
Mga teknikal na artikulo tungkol sa pagpili, pagkakabit at maintenance ng mga produkto sa grupong ito.
Sa stainless steel piping, pinipili ang fitting at flange sa pamamagitan ng pagtutugma sa DN/NPS value ng tubo at sa Schedule wall thickness nito. Sa…
FAQ
Kung wala rito ang sagot sa inyong tanong, mag-message sa WhatsApp kasama ang sukat o larawan; direktang sasagot ang aming teknikal na team.
Magtanong sa WhatsAppBinabawasan ng long radius (LR, 1.5D) na elbow ang flow loss at turbulence; ito ang unang pinipili para sa pangkalahatang gamit. Ginagamit ang short radius (SR, 1D) na elbow sa masisikip na espasyo na hindi kasya ang long radius.
Sa concentric reducer, iisa ang axis ng dalawang dulo; ginagamit ito sa mga patayong linya at sa discharge side ng pump. Sa eccentric reducer, patag ang isang gilid; sa mga pahalang na suction line ng pump, iniiwan sa itaas ang patag na gilid para maiwasan ang pagkakaroon ng air pocket.
Ang Schedule ang nagtatakda ng wall thickness. Lumilikha ng step sa welding ang mga piyesang magkaiba ang wall thickness; nagdudulot ang step na ito ng turbulence sa daloy, konsentrasyon ng stress sa weld root, at puntong naiipunan ng dumi.
Iniiwang tuloy-tuloy ng butt-weld na dugtungan ang panloob na surface ng linya at inaalis ang panganib ng tagas ng threaded na koneksyon. Kaya namumukod-tangi ito sa mga process line kung saan mahalaga ang sealing at ang kadalian ng paglilinis; sa mga lugar na nangangailangan ng natatanggal na punto, gumagamit ng flange.
Kung hahatian ng sangang mas maliit ang diameter ang pangunahing linya, napapalitan ng iisang reducing tee ang equal tee at hiwalay na reducer. Sa ganitong paraan, nababawasan ang bilang ng welding at ang haba ng linya. Dapat tukuyin ang diameter ng pangunahing linya at ng sanga, kasama ang Schedule ng bawat isa.