


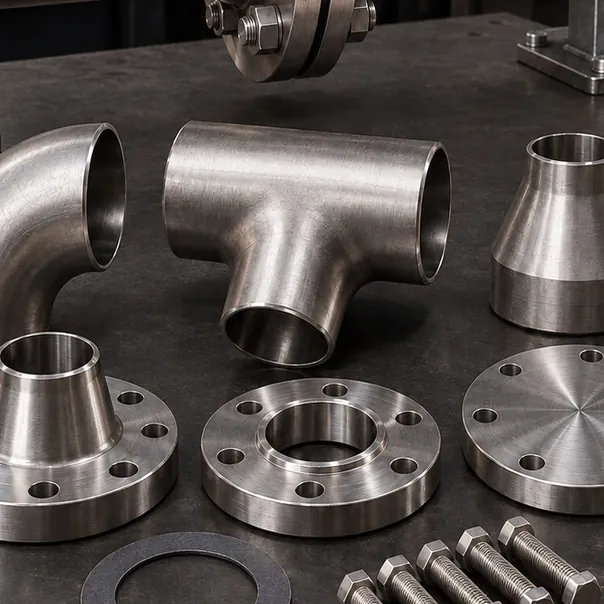
 Boru Fittings: Dirsek, Tee, Redüksiyon
Alın Kaynaklı Dirsek 90°
Detay ve teklif
Ürün grubu
Kaynaklı paslanmaz dirsek, eşit ve redüksiyonlu tee, konsantrik ve eksantrik redüksiyonlar; boru hattının geometrisini kurar.
 Boru Fittings: Dirsek, Tee, Redüksiyon
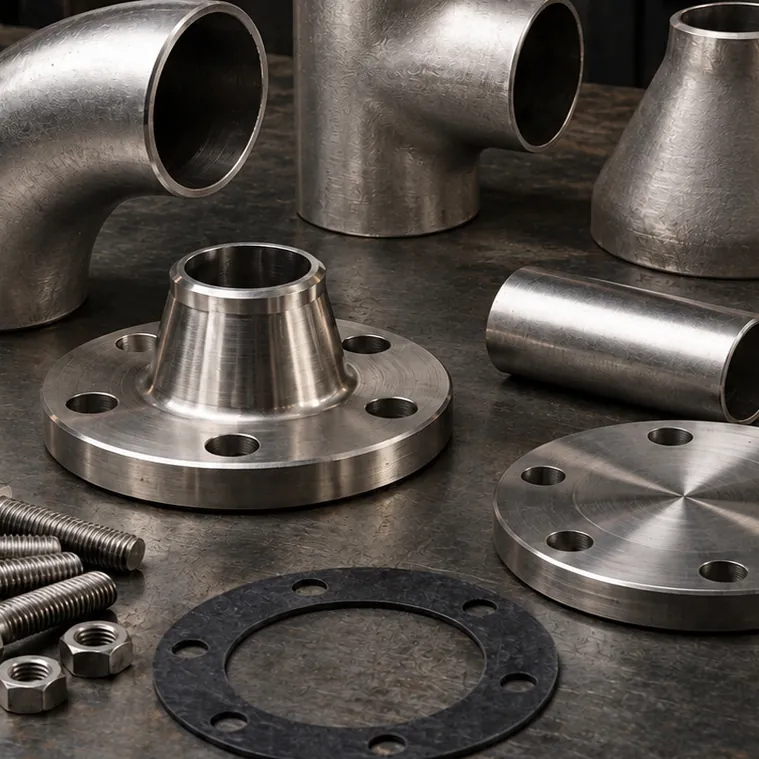 Boru Fittings: Dirsek, Tee, Redüksiyon Boru Fittings: Dirsek, Tee, Redüksiyon
Seçim rehberi
Dirsek, te ve redüksiyon parçaları kaynaklı boru hattının geometrisini oluşturur. Alın kaynaklı fittings, borunun uç ağzıyla aynı et kalınlığında birleşerek hattın iç yüzeyini kesintisiz tutar; bu da akış kaybını, birikinti noktalarını ve aralık korozyonu riskini azaltır. Dişli fittings'in aksine kaynaklı birleşimde diş kaçağı riski yoktur; bu yüzden sızdırmazlığın ve temizlenebilirliğin önemli olduğu proses hatlarında öne çıkar. Seçim yalnızca nominal çapa göre yapılmaz; boru et kalınlığı (Schedule), uç hazırlığı ve basınç sınıfı boruyla uyumlu olmalıdır.
Uç ağızları et kalınlığına göre hazırlanır, parçalar eksen doğrultusunda puntalanır ve kaçıklık kaynaktan önce kontrol edilir. Kaynak yöntemi ve sarf malzemesi proje şartlarına göre belirlenir; kök tarafının oksitlenmemesi için uygulamaya göre boru içinde gaz koruması yapılır. Kaynak sonrası ısı renkleri dekapaj ve pasivasyonla ya da uygun mekanik yöntemle temizlenir; karbon çelikle temas etmiş disk ve fırçalar kullanılmaz.
Kimya tesislerinde kolektör ve dağıtım hatları, gıda ve içecek tesislerinde temizlenebilir proses hatları, yangın söndürme sistemlerinde pompa basma hatları, tersanelerde yeni inşa ve onarım tesisatı. Stoktaki fittings ortalama 1-3 iş günü içinde sevke hazırlanır; projeye özel kesim ve hazırlık gerektiren işler teknik onay sonrası ortalama 10-20 iş günü içinde planlanır. Siparişte her parçanın DN/NPS ve Schedule değerini, adedini yazmanız, eksik kalem nedeniyle tekrar sevkiyat yapılmasını önler.
Doğru ölçüden emin değil misiniz?
Numuneyi, teknik resmi ya da kumpasla aldığınız ölçüyü gönderin; diş standardını ve eşleşen parçayı birlikte teyit edelim.
0 545 206 13 74Bilgi merkezi
Bu gruptaki ürünlerin seçimi, montajı ve bakımı üzerine teknik yazılar.
Paslanmaz boru hattında fittings ve flanş, borunun DN/NPS değeri ve Schedule et kalınlığıyla eşleştirilerek seçilir. Basınç ve titreşim altındaki…
SSS
Sorunuzun cevabı burada yoksa ölçü ya da fotoğrafla WhatsApp'tan yazın; teknik ekip doğrudan yanıtlasın.
WhatsApp'tan sorunUzun yarıçaplı (LR, 1,5D) dirsek akış kaybını ve türbülansı azaltır; genel kullanım için ilk tercihtir. Kısa yarıçaplı (SR, 1D) dirsek, uzun yarıçaplının sığmadığı dar alanlarda kullanılır.
Konsantrik redüksiyonda iki ucun ekseni aynıdır; dikey hatlarda ve pompa basma tarafında kullanılır. Eksantrik redüksiyonda bir kenar düzdür; yatay pompa emiş hatlarında düz kenar üstte bırakılarak hava cebi oluşması önlenir.
Schedule et kalınlığını belirler. Farklı et kalınlığındaki parçalar kaynakta kademe oluşturur; bu kademe akışta türbülansa, kaynak kökünde gerilme yığılmasına ve birikinti noktasına yol açar.
Alın kaynaklı birleşim, hattın iç yüzeyini kesintisiz bırakır ve dişli bağlantının kaçak riskini ortadan kaldırır. Bu nedenle sızdırmazlığın ve temizlenebilirliğin önemli olduğu proses hatlarında öne çıkar; sökülebilir nokta gereken yerlerde flanş kullanılır.
Ana hattan daha küçük çaplı bir kol ayrılacaksa redüksiyonlu tee, eşit tee ve ayrı bir redüksiyonun yerini tek parçada alır. Böylece kaynak sayısı ve hat boyu azalır. Ana hat ve kol çapı, her ikisinin Schedule değeriyle birlikte belirtilmelidir.