


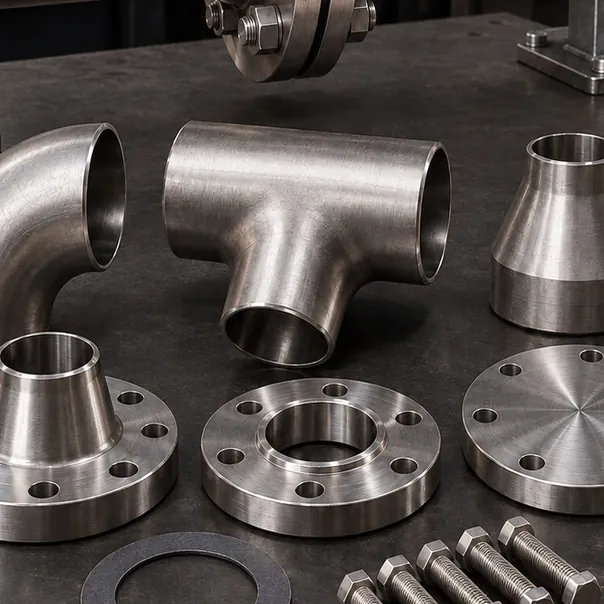
 Фитинги под приварку: отводы, тройники, переходы
Отвод 90° под приварку встык
Подробнее и КП
Группа продукции
Нержавеющие отводы, равнопроходные и переходные тройники, концентрические и эксцентрические переходы под приварку; формируют геометрию трубопровода.
 Фитинги под приварку: отводы, тройники, переходы
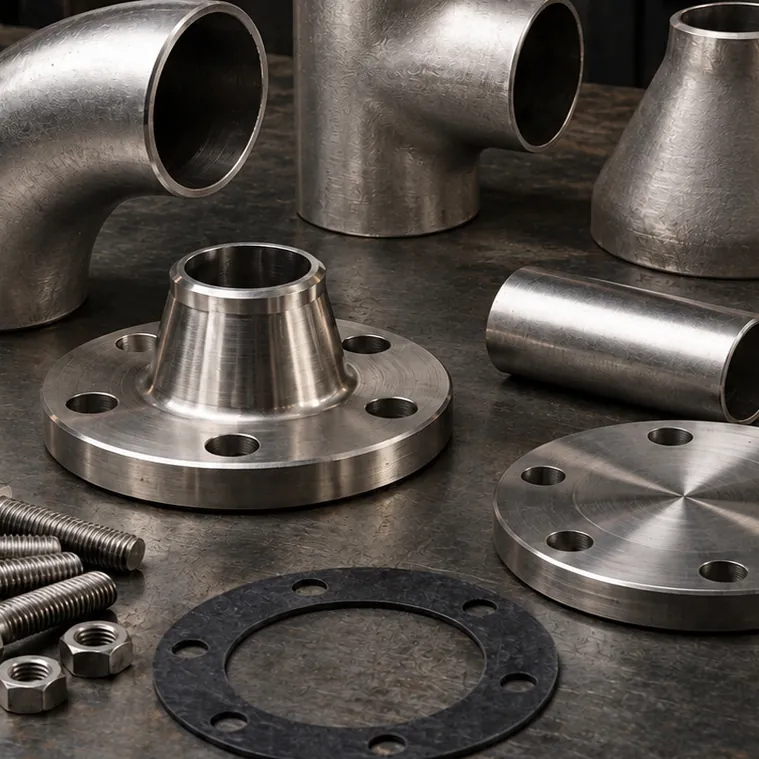 Фитинги под приварку: отводы, тройники, переходы Фитинги под приварку: отводы, тройники, переходы
Руководство по выбору
Отводы, тройники и переходы формируют геометрию сварного трубопровода. Фитинги под приварку встык соединяются с торцом трубы при одинаковой толщине стенки и сохраняют внутреннюю поверхность линии непрерывной; это снижает гидравлические потери, количество мест скопления отложений и риск щелевой коррозии. В отличие от резьбовых фитингов, в сварном соединении нет риска утечки по резьбе, поэтому такие фитинги особенно востребованы в технологических линиях, где важны герметичность и очищаемость. Выбор делают не только по номинальному диаметру: толщина стенки трубы (Schedule), подготовка концов и класс давления должны соответствовать трубе.
Кромки подготавливают в соответствии с толщиной стенки, детали прихватывают соосно и проверяют смещение до сварки. Способ сварки и сварочные материалы определяются требованиями проекта; чтобы корень шва не окислялся, в зависимости от применения выполняют газовую защиту внутри трубы. После сварки цвета побежалости удаляют травлением и пассивацией или подходящим механическим способом; диски и щётки, контактировавшие с углеродистой сталью, не используют.
Коллекторные и распределительные линии на химических производствах, очищаемые технологические линии на предприятиях по производству продуктов питания и напитков, напорные линии насосов в системах пожаротушения, трубопроводы при новом строительстве и ремонте на верфях. Фитинги со склада готовятся к отгрузке в среднем за 1-3 рабочих дня; работы, требующие резки и подготовки под проект, планируются в среднем за 10-20 рабочих дней после технического согласования. Если в заказе указать DN/NPS, Schedule и количество для каждой позиции, это исключит повторную отгрузку из-за недостающих позиций.
Не уверены в размере?
Пришлите образец, чертёж или замеры штангенциркулем — вместе подтвердим стандарт резьбы и ответную деталь.
+90 545 206 13 74База знаний
Технические статьи о выборе, монтаже и обслуживании изделий этой группы.
Фитинги и фланцы для нержавеющего трубопровода подбирают по значению DN/NPS трубы и толщине стенки по Schedule. На линиях, работающих под давлением и…
Вопросы и ответы
Не нашли ответа — пришлите размеры или фото в WhatsApp; технические специалисты ответят напрямую.
Спросить в WhatsAppОтвод большого радиуса (LR, 1,5D) снижает гидравлические потери и турбулентность; для общего применения это первый выбор. Отвод малого радиуса (SR, 1D) применяют в стеснённых местах, где отвод большого радиуса не помещается.
У концентрического перехода оси обоих концов совпадают; его применяют на вертикальных линиях и на нагнетательной стороне насоса. У эксцентрического перехода одна сторона прямая; на горизонтальных всасывающих линиях насосов его устанавливают прямой стороной вверх, чтобы не образовался воздушный карман.
Schedule определяет толщину стенки. Детали с разной толщиной стенки образуют ступеньку в сварном соединении; эта ступенька приводит к турбулентности потока, концентрации напряжений в корне шва и образованию места скопления отложений.
Соединение встык оставляет внутреннюю поверхность линии непрерывной и исключает риск утечки, характерный для резьбового соединения. Поэтому такие фитинги особенно востребованы в технологических линиях, где важны герметичность и очищаемость; там, где нужна разъёмная точка, применяют фланцы.
Если от основной линии нужно сделать ответвление меньшего диаметра, переходный тройник одной деталью заменяет равнопроходный тройник и отдельный переход. Так сокращаются количество сварных швов и длина линии. Диаметры основной линии и ответвления следует указывать вместе со значением Schedule для каждого из них.