


 Трубные фитинги с врезным кольцом
Ввертной угольник (NPT)
Подробнее и КП
Определение резьбы · Правильный подбор · Уплотнение
Определение резьб BSP, NPT, UNF/JIC и метрических измерением, правильный подбор ответной детали и выбор подходящего способа уплотнения: кольцо O-ring, шайба USIT, коническая поверхность или уплотнение по резьбе.
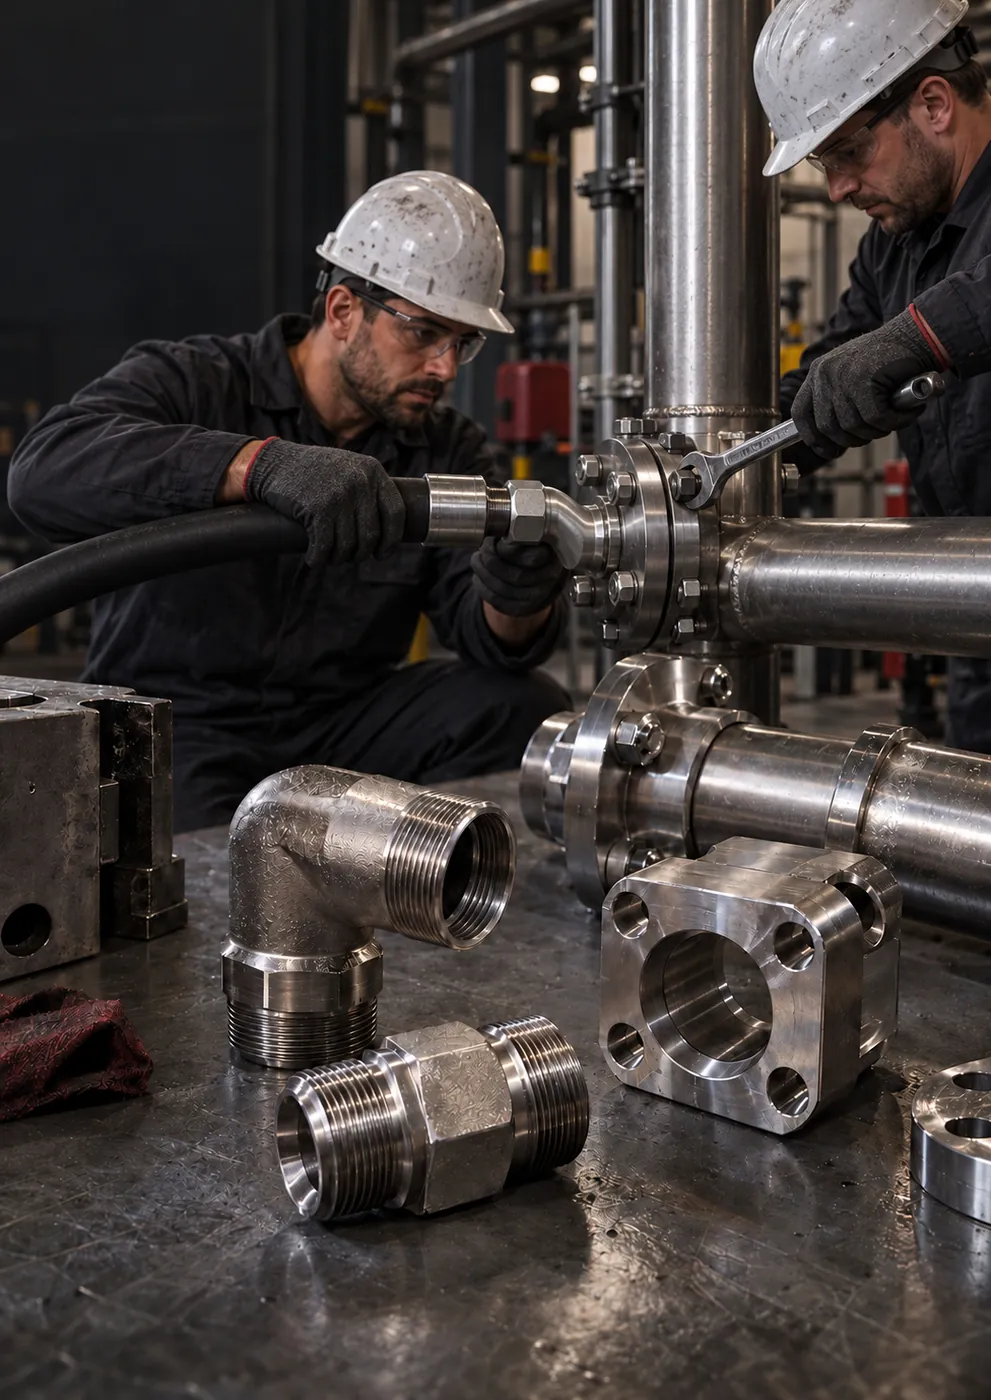
Коротко
Определение резьбы — это установление измерением, к какому стандарту резьбы относится порт или фитинг и каким образом обеспечивается уплотнение. Резьбы семейства BSP имеют профиль 55°, семейств NPT и UNF — 60°; поэтому выбор делается не только по наружному диаметру, измеренному штангенциркулем: в комплексе проверяются резьба резьбомером, стандарт и поверхность под уплотнение. GÜNEYSS выполняет такое определение по фотографиям, размерам или образцу и предлагает правильный фитинг, адаптер или уплотнительный элемент.
Самая частая проблема с соединениями на объекте — не неправильная деталь, а неправильный подбор. Цилиндрические BSPP, конические BSPT, конические NPT, UNF/JIC и метрические резьбы внешне похожи, но различаются углом профиля, шагом, диаметром и способом уплотнения. Соединение с усилием двух несовместимых резьб оборачивается утечкой при первой подаче давления, а зачастую и необратимым повреждением резьбы. Техническая консультация нужна для того, чтобы устранить эту неопределённость до заказа детали.
После определения стандарта ответная деталь подбирается того же стандарта. Если нужно соединить два разных стандарта — например, подключить рукав с наконечником JIC к насосу с портом BSP, — вместо соединения с усилием используется подходящий переходник. Переходы, которых нет в каталоге, могут быть изготовлены по образцу или чертежу.
В соединениях ORFS кольцо O-ring садится в канавку на торце и обеспечивает уплотнение, прижимаясь к плоскому торцу ответной детали. В соединениях SAE с бобышкой под O-ring (ORB) оно садится на проточку в конце резьбы и обжимается фаской на входе порта. Материал кольца O-ring должен быть совместим с рабочей средой и температурой.
Состоит из металлической шайбы и привулканизированного к её внутреннему диаметру резинового кольца; обеспечивает торцевое уплотнение в портах с цилиндрической резьбой, таких как BSPP и метрическая. Поверхность порта должна быть ровной, чистой и без царапин.
В соединениях JIC 37° и с конусом 24° уплотнение обеспечивается контактом металл по металлу. Забоина или царапина на конической поверхности — прямой путь для утечки; на такие поверхности уплотнительная лента не наматывается.
В конических резьбах BSPT и NPT уплотнение достигается за счёт клинового натяга витков и подходящего резьбового герметика. Чтобы герметик не попал в систему, первые одна-две нитки оставляются свободными. На цилиндрической резьбе этот способ не даёт надёжного уплотнения.
Чёткие фотографии детали с разных ракурсов, наружный диаметр, измеренный штангенциркулем (лучше, если шкала штангенциркуля читается на фото), шаг, измеренный резьбомером (если есть), а также марку и модель оборудования, на котором установлена деталь. По этим данным для большинства соединений можно предварительно определить резьбу; если нужно точное определение, образец можно отправить по адресу: Тузла, Стамбул.
Потребность в определении резьбы возникает на любом объекте, где совместно работает оборудование разного происхождения: импортное палубное и рулевое оборудование на судах и верфях, гидравлические линии со смешанными стандартами на шельфовых объектах, линии прокатных станов и картонных фабрик, где одновременно используются старые и новые машины; правильный подбор соединений в оборонной промышленности, авиации, химической и пищевой промышленности и в системах пожаротушения.
Если определённая деталь есть на складе, она готовится к отгрузке в среднем за 1-3 рабочих дня. Стандартные детали, которых нет на складе, планируются в среднем на 5-10 рабочих дней, специальные переходники — в среднем на 10-20 рабочих дней после технического согласования.
Процесс
От запроса до поставки за 5 шагов
Получаем фото детали, размеры со штангенциркуля, шаг и данные об оборудовании.
Определяются возможные стандарты резьбы и уплотнительная поверхность.
При необходимости стандарт подтверждается измерением образца или ответной детали.
Сообщаются правильный фитинг, адаптер или уплотнительный элемент и замечания по монтажу.
Деталь отгружается со склада или включается в производственный план.
Отрасли
На странице отрасли вы найдёте примеры применения этой услуги, рекомендуемые изделия и частые вопросы.

Фитинги AISI 316L, РВД в сборе, фланцы SAE и краны, стойкие к солёным брызгам и вибрации, для палубных кранов, брашпилей, рулевых машин, пасарелей и линий машинного отделения.
Нержавеющие трубы, фланцы, фитинги и РВД в сборе — от трубных систем нового строительства до ремонта в период докования; быстрые поставки запчастей со склада для служб обслуживания судовых кранов.

Наконечники рукавов AISI 316L, фланцы SAE, адаптеры и краны для линий кранов, систем перемещения труб, палубных механизмов и гидростанций на буровых судах и платформах.
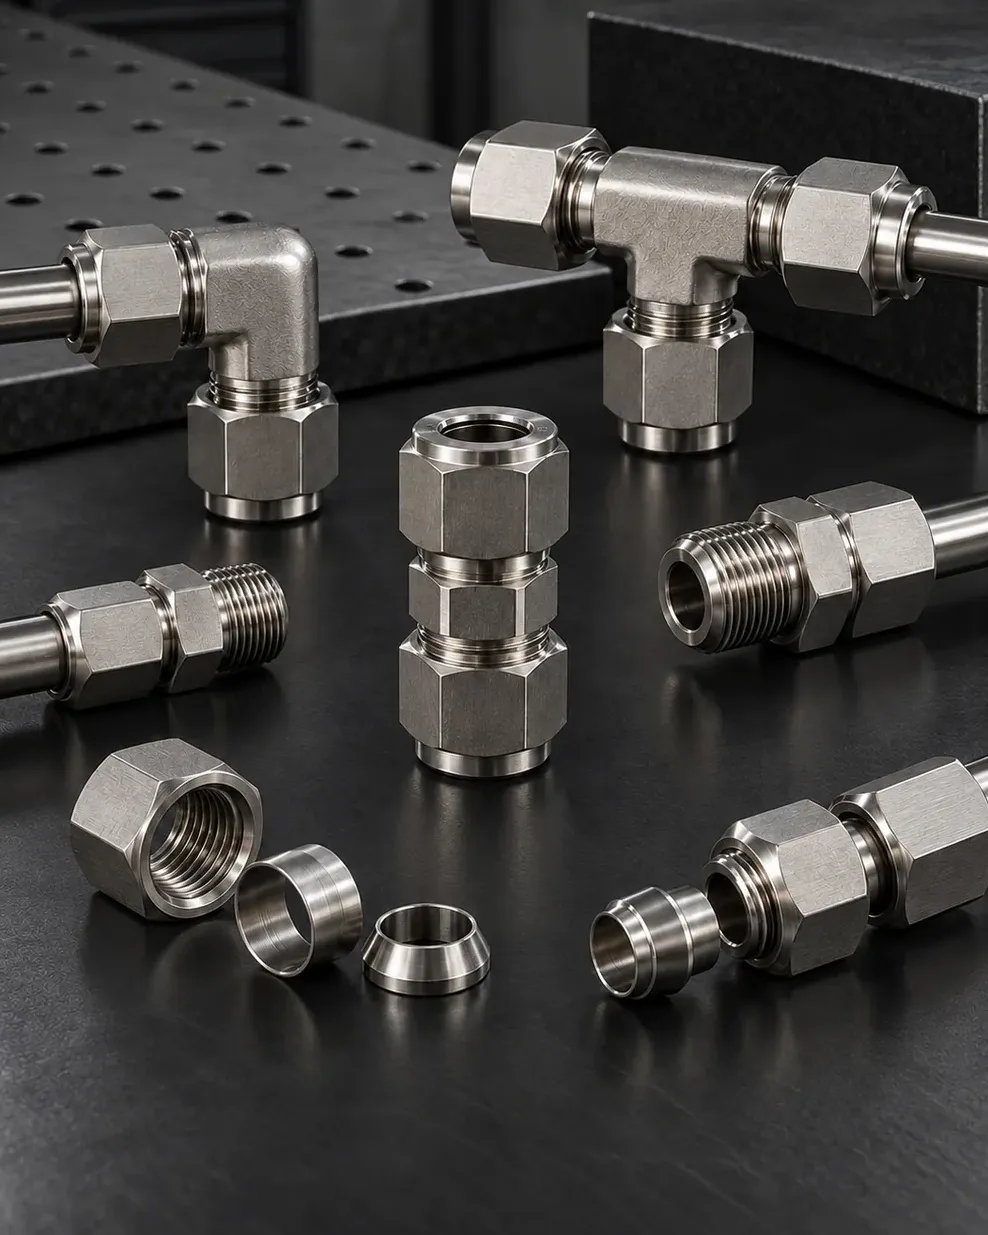
Обжимные фитинги для КИП, игольчатые вентили, обратные клапаны и трубы из 316L для станций управления фонтанной арматурой, дозирования реагентов, линий измерения и отбора проб НПЗ, станций трубопроводов.

Фланцы SAE, адаптеры, угольники и фитинги для РВД, изготовленные на ЧПУ после согласования чертежа, для мобильных гидравлических систем, стендов обслуживания и компактных гидростанций.
Компактные соединения из AISI 316/316L с чистой резьбой и уплотнительными поверхностями для наземного оборудования обслуживания, гидравлических испытательных стендов и мастерских технического обслуживания.

Нержавеющие фитинги, ниппели, краны, фланцы и рукавные соединения для линий перекачки химикатов и технологических линий, подобранные с учётом совместимости со средой, коррозионной стойкости, температуры и давления.
Нержавеющие фитинги, ниппели, краны, фланцы и рукавные соединения из AISI 316/316L для пищевых линий и линий напитков, где требуются легко очищаемая поверхность, коррозионная стойкость и доступ для обслуживания.

Наконечники РВД, фланцы SAE и адаптеры для прессов, валков и гидростанций, рассчитанные на высокую цикличность, температуру и вибрацию; поставка со склада при аварийном ремонте.
Наконечники рукавов, фланцы SAE, адаптеры и краны из AISI 316L для шахтной и карьерной техники, дробления и грохочения, флотации, выщелачивания и водоотлива — с учётом шахтных вод, вибрации и износа.
Аккуратно скомпонованные, герметичные и удобные в обслуживании нержавеющие ниппели, фитинги, РВД в сборе и фланцевые соединения для пожарных насосных установок, скидов управления и вспомогательных напорных линий.

Угольники, тройники, адаптеры, фитинги для РВД и фланцы SAE, сокращающие время обслуживания непрерывно работающих гидросистем на линиях гофроагрегатов, валков, резки и приводов.
7 изделий
Трубные фитинги с врезным кольцом  Фитинги UNF / JIC 37°
 Фитинги UNF / JIC 37°
 Фитинги UNF / JIC 37°
 Переходники и ниппели BSP / NPT
 Переходники и ниппели BSP / NPT
 Нестандартные детали на заказ
Вопросы и ответы
Если вашего вопроса здесь нет, напишите в WhatsApp готовым сообщением — технические специалисты ответят напрямую.
Спросить в WhatsAppНаружные диаметры резьб разных стандартов могут быть очень близки. Например, резьбы 1/2 дюйма BSP и 1/2 дюйма NPT имеют одинаковый шаг и почти одинаковый диаметр; различие проявляется в угле профиля (55° и 60°) и конусности. Для правильного определения резьбы наружный диаметр, шаг, угол и уплотнительная поверхность оцениваются в комплексе.
Отличительный признак — угол профиля: BSP 55°, NPT 60°. Проверяется, какой из резьбомеров — для резьбы Витворта или для 60° — прилегает к резьбе без зазора. Кроме того, NPT всегда коническая, а BSP может быть цилиндрической (BSPP) или конической (BSPT).
Надёжно — нет. На цилиндрической резьбе уплотнение обеспечивается не по резьбе, а прокладкой, кольцом O-ring или конической поверхностью. Лента не только не уплотняет, но и создаёт риск попадания её фрагментов в гидросистему.
Не всегда. Для предварительного определения большинства соединений достаточно чётких фотографий, размеров со штангенциркуля и шага, измеренного резьбомером. Для изношенных, окрашенных или нестандартных деталей для точного результата может потребоваться образец или ответная деталь.
Если деталь есть на складе, она готовится к отгрузке в среднем за 1-3 рабочих дня. Стандартные детали, которых нет на складе, планируются в среднем на 5-10 рабочих дней, специальные переходники — в среднем на 10-20 рабочих дней после технического согласования.
КП и техническое согласование
Кратко опишите запрос — после уточнения размеров, материала и сроков пришлём письменное коммерческое предложение.
Что ускорит подготовку КП


