



Sıxma halqalı boru fitinqləri
Xarici yivli düz fitinq (BSPP)
Borunu nasosun, klapan blokunun və ya silindrin portuna birləşdirən, BSPP xarici yivli, sıxma halqalı paslanmayan düz fitinq…

Duzlu su · Vibrasiya · Göyərtə hidravlikası
Göyərtə kranları, braşpil, sükan maşını, gəmi trapı və maşın şöbəsi xətləri üçün duzlu su sıçrantılarına və vibrasiyaya davamlı AISI 316L fitinqlər, şlanq yığımları, SAE flansları və kürəvi kranlar.
Bu sektorda önə çıxan məhsullar
Bütün 36 məhsulMəhsullar
Dənizçilik, gəmilər və yaxtalar sahəsinin şərtlərinə uyğun 36 məhsul siyahıya alınıb. Qrup seçərək daraldın; ölçü və yiv standartı üçün məhsul səhifəsinə keçin.
Sıxma halqalı boru fitinqləri
Borunu nasosun, klapan blokunun və ya silindrin portuna birləşdirən, BSPP xarici yivli, sıxma halqalı paslanmayan düz fitinq…
Kürəvi kranlar, iynəli ventillər və əks klapanlar
AISI 316L gövdəli, hidravlik və proses xətlərində dörddəbir dövrlə açıb-bağlamanı təmin edən yüksək təzyiqli paslanmayan kürəvi…

Şlanq başlıqları və qolçaqlar
Daxili BSP yivli fırlanan qaykalı, 60° konik oturmalı, 90° əyilmiş paslanmayan preslənən şlanq başlığı. Şlanqı port qarşısında…

SAE flans sistemləri
Flans uclu şlanq başlığını və ya boru ucunu SAE Code 61 portuna sıxan iki hissəli paslanmayan yarımflans sıxacı. Xətt sökülmədən…

UNF / JIC 37° fitinqlər
Hər iki ucu JIC 37° konik oturmalı, UNF xarici yivli paslanmayan nippel. Daxili yivli fırlanan qaykalı iki şlanq və ya boru ucunu…
İkihalqalı instrumentasiya fitinqləri
İki instrumentasiya borusunu eyni ox üzrə birləşdirən ikihalqalı paslanmayan union. Ölçmə, idarəetmə və nümunə xətlərində…

SAE flans sistemləri
SAE flans portlarını dirsək, ara detal, reduksiya və ya paylayıcı funksiyası ilə vahid gövdədə birləşdirən paslanmayan flans…

Sifarişlə hazırlanan detallar
Standart kataloqlarda qarşılığı olmayan yiv, ölçü və bucaq kombinasiyaları üçün nümunə və ya texniki çertyoj əsasında CNC…

Sıxma halqalı boru fitinqləri
İki paslanmayan borunu eyni ox üzrə, qaynaqsız birləşdirən 24° konik sıxma halqalı düz fitinq. AISI 316L gövdə, L və S seriyalı…

Sıxma halqalı boru fitinqləri
Boru xəttində 90° istiqamət dəyişməsini qaynaqsız təmin edən sıxma halqalı paslanmayan dirsək fitinq. Əyilmə radiusunun sığmadığı…

Sıxma halqalı boru fitinqləri
Boru xəttini paneldən, çən divarından və ya gəmi arakəsməsindən sabit və sökülə bilən şəkildə keçirən kontrqaykalı, sıxma halqalı…

Sıxma halqalı boru fitinqləri
Bir ucu sıxma halqalı boru birləşməsi, digər ucu xarici NPT yivli 90° paslanmayan dirsək fitinq. Amerika standartlı portlara…

Şlanq başlıqları və qolçaqlar
Daxili UNF yivli fırlanan qaykalı, JIC 37° konik oturmalı paslanmayan düz şlanq başlığı. Amerika standartlı hidravlik sistemlər…

Şlanq başlıqları və qolçaqlar
Alın səthində O-ring kipləşməli (ORFS), daxili yivli fırlanan qaykalı paslanmayan şlanq başlığı. Yüksək təzyiqli və vibrasiyalı…
Şlanq başlıqları və qolçaqlar
SAE Code 61 flans uclu, 90° əyilmiş paslanmayan preslənən şlanq başlığı. Böyük diametrli təzyiq və sorma xətlərində nasos və blok…
Şlanq başlıqları və qolçaqlar
Metrik yivli fırlanan qaykalı, 24° konik O-ringli L seriyalı paslanmayan düz şlanq başlığı. Sıxma halqalı fitinq gövdələrinə…
Şlanq başlıqları və qolçaqlar
İki qat polad məftil hörgülü 2SN hidravlik şlanqlar üçün paslanmayan presləmə qolçağı (mufta, kapsul). Şlanq başlığı ilə birlikdə…

SAE flans sistemləri
Yüksək təzyiqli hidravlik xətlər üçün SAE Code 62 paslanmayan əks flans. Qaynaqlı və ya yivli boru birləşməsi ilə borunu Code 62…

SAE flans sistemləri
İstifadə olunmayan SAE flans portlarını və ya flanslı xətt uclarını bağlayan paslanmayan kor flans. Code 61 və Code 62 port…
Kürəvi kranlar, iynəli ventillər və əks klapanlar
Axını bir istiqamətdə keçirən, əks axını yaylı bağlayıcı disklə kəsən xətt tipli paslanmayan əks klapan. Daxili BSP/NPT yivli…
İkihalqalı instrumentasiya fitinqləri
İnstrumentasiya borusunu yivli porta qoşan, bir ucu ikihalqalı, digər ucu NPT xarici yivli paslanmayan konnektor. Kranlar…
Paslanmayan borular və flanslar
Boruya uc-uca qaynaqla birləşən konik boyunlu paslanmayan flans. Təzyiq, temperatur və vibrasiya altında işləyən xətlərdə…

Paslanmayan borular və flanslar
Sıxma halqalı fitinqlər və qaynaqlı xətlər üçün metrik xarici diametrli tikişsiz paslanmayan hidravlik boru. AISI 316L; divar…
UNF / JIC 37° fitinqlər
JIC 37° UNF xarici yivli uclu, BSPP silindrik xarici yivli paslanmayan keçid adapteri. Avropa standartlı portları olan avadanlığa…
UNF / JIC 37° fitinqlər
Bir ucu JIC 37° xarici yivli, digər ucu JIC 37° daxili yivli fırlanan qaykalı paslanmayan 90° dirsək. Şlanqı burmadan…
BSP / NPT adapterlər və nippellər
İki ucu müxtəlif ölçülü BSPP xarici yivli, uclarında 60° konik oturacaq yuvası olan paslanmayan reduksiya nippeli. BSP fırlanan…
BSP / NPT adapterlər və nippellər
Bir ucu BSP, digər ucu NPT xarici yivli paslanmayan keçid nippeli. Avropa və Amerika yiv standartlı avadanlıqları bir-birinə…
BSP / NPT adapterlər və nippellər
İstifadə olunmayan daxili yivli portları və yivli xətt uclarını bağlayan, BSPT konik yivli, altıbucaqlı başlı paslanmayan kor…
BSP / NPT adapterlər və nippellər
İki ucu BSPT konik xarici yivli, altıbucaqlı gövdəli paslanmayan düz nippel. İki daxili yivli portu, kranı və ya fitinqi qısa…
BSP / NPT adapterlər və nippellər
BSPP silindrik yivli, port tərəfində perflex (bonded seal) araqatı ilə kipləşmə təmin edən paslanmayan reduksiya nippeli. Texniki…

Qaynaqlı nippellər və fitinqlər
Nippel gövdəsi, qayka və boruya uc-uca qaynaqla birləşən O-ringli qaynaqlı sıxma halqasından ibarət paslanmayan dəst. Qaynaqlı…
Qaynaqlı nippellər və fitinqlər
Gəmi arakəsməsinə, çən divarına və ya korpus təbəqəsinə qaynaq edilən, hər iki tərəfində sıxma halqalı birləşmə olan paslanmayan…
Qaynaqlı nippellər və fitinqlər
Bir ucu boruya qaynaq edilən, digər ucu 24° konik, sıxma halqalı və qaykalı paslanmayan 90° dirsək. Qaynaqlı xətdən sökülə bilən…
Qaynaqlı nippellər və fitinqlər
Boru ucuna uc-uca qaynaqla birləşən, 24° konik yuvaya O-ring ilə oturan paslanmayan qaynaqlı sıxma halqası. Düz, pilləli (diametr…
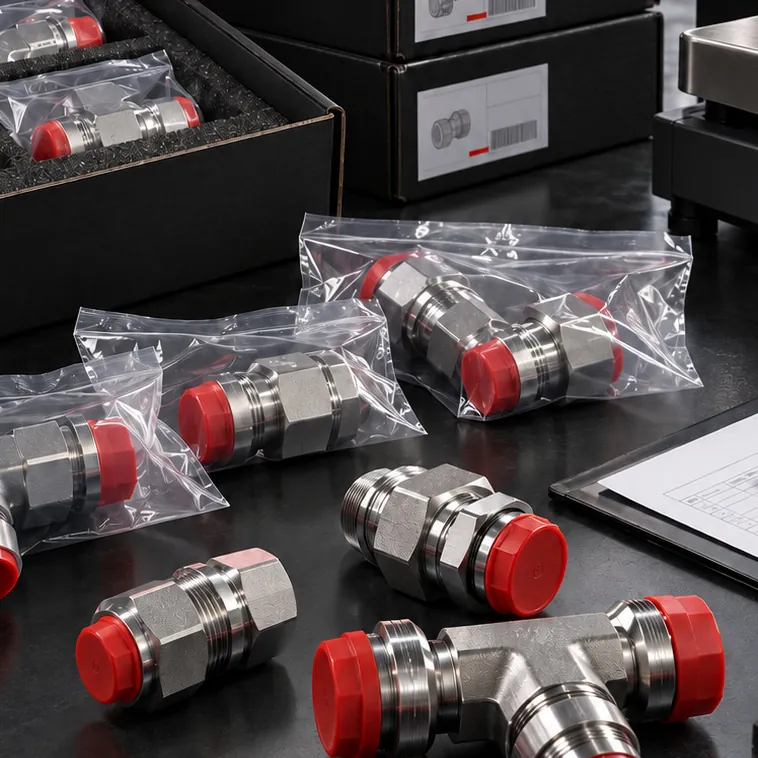
Tezayrılan muftalar
Paslanmayan gövdəli, BSP yivli, xarici və daxili yarımdan ibarət tezayrılan mufta. Sınaq nöqtələrində, mobil avadanlıqda və…

Sifarişlə hazırlanan detallar
Bir neçə hidravlik xətti bir gövdədə toplayan, texniki çertyoja görə bütöv blokdan emal olunan paslanmayan manifold və keçid…
Axtardığınız detal siyahıda yoxdur?
Nümunənin fotosunu, texniki çertyoju və ya ölçü məlumatını göndərin; kataloqdan və ya xüsusi istehsal yolu ilə uyğun birləşməni müəyyənləşdirək.
Faik Güney · Səlahiyyətli şəxs
Xidmətlər
Detal təchizatından əlavə, boru xətləri, şlanq yığımlarının montajı, xüsusi istehsal və texniki müəyyənləşdirmə ilə sahədəki işi tamamlayırıq.
Gəmi və qayıq sükan sistemlərində, trap, yükqaldırıcı kran və lyuk qapağı hərəkət mexanizmlərində paslanmayan hidravlik…
Xidmətə baxın – Hidravlik sükan və hərəkət mexanizmləriHidravlik şlanqların hazırlanması və presləmə: düz, 45° və 90° paslanmayan uclarla BSP, JIC, NPT, metrik və SAE flanslı…
Xidmətə baxın – Hidravlik şlanqların hazırlanması və preslənməsiAISI 316/316L boru, flans və fitinqlərlə qaynaqlı və sökülə bilən paslanmayan xətlər: divar qalınlığına uyğun kənar…
Xidmətə baxın – Paslanmayan boru xətləriStandart məhsulun həll olmadığı yerdə nümunə, texniki çertyoj və ya ölçüyə görə xüsusi adapter, nippel, flans bloku və…
Xidmətə baxın – Çertyoj və nümunə üzrə istehsalAISI 316L gövdəli kürəvi kran, iynəli ventil və əks klapanların gövdəyə, birləşmə standartına, keçid diametrinə…
Xidmətə baxın – Kürəvi kranlar, əks klapanlar və axına nəzarətStandart paslanmayan fitinq, adapter, şlanq başlığı, flans və kürəvi kranlarda anbar vəziyyətindən asılı olaraq orta…
Xidmətə baxın – Anbardan sürətli təchizat və texniki dəstəkAISI 316/316L çubuqdan yiv profili, kipləşmə konusu, açar ağzı və birləşmə həndəsəsi texniki çertyojdakı toleranslara…
Xidmətə baxın – CNC emal xidmətiİdarəetmə panellərində, güc aqreqatlarında və sınaq stendlərində paslanmayan boru və fitinqlərlə səliqəli, etiketli və…
Xidmətə baxın – Hidravlik idarəetmə paneli birləşmələriKiçik diametrli ölçmə, nəzarət və nümunə xətlərində AISI 316/316L boru ilə ikihalqalı union, dirsək, üçlük, konnektor…
Xidmətə baxın – İnstrumentasiya boru xətləriBSP, NPT, UNF/JIC və metrik yivlərin ölçmə ilə müəyyənləşdirilməsi, əks detalla düzgün uyğunlaşdırma və O-ring, bonded…
Xidmətə baxın – Yivin təyini və texniki məsləhətÜmumi baxış
Qısa cavab
Gəmi, qayıq və yaxta hidravlikasında duzlu su sıçrantılarına və daimi vibrasiyaya məruz qalan xətlər üçün AISI 316/316L paslanmayan fitinqlər, şlanq başlıqları, SAE flansları və kürəvi kranlar istifadə olunur; qaynaq olunan detallarda aşağı karbonlu 316L markası seçilir. Seçim avadanlığın port standartına (BSP, NPT, UNF/JIC, metrik və ya SAE flansı), işçi təzyiqə, xəttin diametrinə və texniki xidmət üçün əlçatanlığa görə aparılır. Yivin növü yalnız xarici diametri ölçməklə müəyyən edilməməli, yivölçənlə yoxlama aparılmalı və kipləşmə səthinə də baxılmalıdır.
Qayıqda və ya gəmidə hidravlik xəttin ən zəif həlqəsi çox vaxt birləşmə nöqtəsidir. Duzlu su sıçrantıları, göyərtədəki rütubət, maşın şöbəsinin istiliyi, gəmi pərindən və baş mühərrikdən gələn vibrasiya eyni fitinqin üzərində cəmləşir. Karbonlu polad və ya örtüklü birləşmələr bu mühitdə qısa müddətdə pas axıdır, yivləri tutulur və texniki xidmət zamanı sökülə bilməyən vəziyyətə düşür.
GÜNEYSS 2020-ci ildən Tuzlada AISI 316/316L paslanmayan poladdan fitinqlər, nippellər, şlanq birləşmələri, SAE flansları, kürəvi kranlar və texniki çertyoja əsasən xüsusi detallar istehsal edir. Göyərtə mexanizmlərindən sükan sistemlərinə, gəmi trapından maşın şöbəsinin boru xətlərinə qədər qayıq və gəmi istehsalçılarının, dəniz texnikası şirkətlərinin və servis komandalarının ehtiyac duyduğu birləşməni anbardan təmin edir və ya ölçüsünə görə istehsal edərək hazırlayır.
Sahə şərtləri
Birləşmə elementini bu şərtlərə görə seçir, materialı, kipləşmə tipini və montaj üsulunu da buna uyğun müəyyənləşdiririk.
Öz şərtlərinizi yazınAçıq göyərtədəki birləşmələr daim xloridli rütubətə məruz qalır; örtüklü karbonlu polad detallar qısa müddətdə pas axıdır və yivləri tutulur.
Baş mühərrik, gəmi pəri və dalğa zərbələri birləşmələrə daim yük verir; düzgün bərkidilməmiş şlanq və borularda boşalma və çatlar müşahidə olunur.
Sükan maşını şöbəsində, maşın şöbəsində və gövdədaxili kanallarda açar ağzı, birləşmənin istiqaməti və əyilmə radiusu birlikdə planlaşdırılmalıdır.
Müxtəlif mənşəli avadanlıqlar eyni gəmiyə BSP, NPT, JIC və metrik portlarla gəlir; düzgün keçid adapteri sızmanın qarşısını alır.
Alüminium gövdə və göyərtə avadanlığı ilə birbaşa təmasda olan paslanmayan detallar izolyasiya edilmədikdə alüminiumun korroziyasını sürətləndirir.
Nasazlıq çox vaxt limanda qısa dayanma müddətinə təsadüf edir; ehtiyat hissəsi tez və düzgün ölçüdə gəlməlidir.
Texniki seçim qeydləri
Dənizçilik, gəmilər və yaxtalar tətbiqlərində sifarişdən əvvəl birlikdə dəqiqləşdirdiyimiz məqamlar.
Yiv addımı (yivölçənlə) və xarici diametr birlikdə ölçülməlidir; BSP 55°, NPT və UNF isə 60° profilə malikdir və bir-birini əvəz etmir.
Qaynaqlı nippel, arakəsmə keçidi və flanslarda aşağı karbonlu 316L kristallararası korroziya riskini azaldır.
SAE flanslarında Code 61 və Code 62 seçimi nominal diametrə, işçi təzyiqə və port həndəsəsinə görə aparılır.
Əyilmə radiusu, burulma və sürtünmə nöqtələri şlanqın xidmət müddətini birbaşa müəyyən edir.
Sökülə bilən birləşmələr açarın girə biləcəyi istiqamətdə və araqatın dəyişdirilməsinə imkan verəcək şəkildə yerləşdirilməlidir.

Ətraflı bələdçi
Dənizçilikdə hidravlika gücün ötürülməsinin ən intensiv olduğu nöqtələrdə işləyir. Birləşməyə olan tələbi müəyyən edən yalnız təzyiq deyil, detalın hansı mühitdə yerləşməsidir: o, açıq göyərtədə daimi sıçrantılara, maşın şöbəsində istiliyə və vibrasiyaya, sükan maşını şöbəsində isə dar montaj boşluqlarına məruz qalır.
Hər iki marka molibdenlə legirlənmiş austenit paslanmayan poladdır və xloridlərin yaratdığı pittinq korroziyasına qarşı 304 markası ilə müqayisədə nəzərəçarpacaq dərəcədə daha davamlıdır. Aralarındakı fərq karbonun miqdarındadır: 316L ən çoxu 0,03% karbon ehtiva edir. Bu aşağı karbon qaynaq birləşmələrində istilik təsiri zonasında xrom karbidlərinin ayrılmasını məhdudlaşdırır və kristallararası korroziya riskini azaldır. Qaynaqlı nippel, arakəsmə keçidi, flans və boru konturu kimi qaynaq olunan detallarda 316L markasını, qaynaqsız, birbaşa emal olunan fitinqlərdə isə tətbiqdən asılı olaraq 316 və ya 316L markasını tövsiyə edirik.
Bu, paslanmayan poladın dənizdə texniki xidmət tələb etmədiyi demək deyil. Durğun dəniz suyu, araqatın altı və duz çöküntüsü olan yarıqlar yarıq korroziyası üçün əlverişli mühitdir. Açıq göyərtədə zaman keçdikcə görünən səthi qəhvəyi ləkələnmə (ədəbiyyatda «tea staining») əksər hallarda şirin su ilə müntəzəm yuma vasitəsilə nəzarətdə saxlanılır. Alüminium gövdəli qayıqlarda paslanmayan birləşmənin alüminiumla birbaşa təmasda olduğu nöqtələrdə qalvanik korroziya riski yaranır; bu nöqtələr üçün izolyasiyalı montaj həlli planlaşdırılmalıdır.
Gəmidə eyni vaxtda Avropa, Amerika və Asiya mənşəli avadanlıq ola bilər. Buna görə də yalnız bir yiv standartı ilə kifayətlənmək mümkün deyil:
| Standart | Gəmidə tez-tez rast gəlindiyi yer | Kipləşmə üsulu |
|---|---|---|
| BSPP / BSPT (55° Whitworth) | Avropa mənşəli güc aqreqatları, klapan blokları, nasos portları | BSPP: araqat və ya konusvari səth; BSPT: konik yiv (1:16) |
| NPT (60°, konik) | ABŞ mənşəli nasos, filtr və ölçü cihazı portları | Konik yiv və uyğun kipləşdirici material |
| UNF / JIC 37° | Amerika standartlı yük kranları və sükan sistemləri | 37° konusvari səthlərin metal-metal oturması |
| Metrik 24° konik (DIN 2353 / ISO 8434-1) | Borulu göyərtə və maşın şöbəsi xətləri | Sıxma halqasının boruya batması və konusvari oturma |
| SAE flansı (Code 61 / Code 62) | Böyük diametrli nasos çıxışları, əsas təzyiq xətləri | Flansın alın səthindəki O-ring |
SAE flanslarında Code 61 ümumilikdə 3000 PSI, Code 62 isə 6000 PSI sinfi kimi tanınır; lakin icazə verilən təzyiq flansın ölçüsündən asılı olaraq dəyişir və seçim nominal diametrə və port həndəsəsinə görə təsdiqlənməlidir. Paslanmayan yivlərdə montaj zamanı yapışma (galling) riskinə qarşı uyğun montaj pastasından istifadə edilməsi tövsiyə olunur.
Reysdə olan gəmidə və ya mövsümün ortasında olan qayıqda sızan bir fitinqin bahası detalın qiymətindən qat-qat yüksəkdir. Buna görə aşağıdakıları tövsiyə edirik:
Seriyalı qayıq və yaxta istehsalında eyni model eyni hidravlik yerləşmə ilə dəfələrlə istehsal olunur. Sükan, trap, üzgüçülük platforması və qayıq qarajı konturlarında istifadə olunan fitinq, dirsək və şlanq başlıqlarının model üzrə siyahıya bağlanması hər qayıqda eyni detalın eyni yerə getməsini təmin edir. Beləliklə, montaj komandası hər dəfə detal axtarmır, satınalma şöbəsi də təkrar sifarişi eyni ölçü siyahısı ilə verir. Yeni model hazırlanarkən ilk qayıqdakı birləşmələr nümunə kimi qəbul edilərək siyahıya alına bilər; standartdan kənar keçid detalları sonrakı qayıqlarda da eyni ölçüdə istehsal olunur. Görünən zonalarda istifadə olunan detallar üçün səthə dair gözləntilər sifarişdə ayrıca göstərilməlidir.
Anbarda olan standart ölçülər orta hesabla 1-3 iş günü ərzində göndərişə hazırlanır. Standart istehsal mövqeləri orta hesabla 5-10 iş günü, ölçüyə görə preslənən şlanq yığımları orta hesabla 5-15 iş günü, xüsusi ölçü və layihə üzrə istehsal isə texniki təsdiqdən sonra orta hesabla 10-20 iş günü ərzində planlaşdırılır. Orijinal detalı artıq tapılmayan sükan və ya kran birləşməsi üçün nümunə və ya ölçüləri göstərilmiş çertyoj kifayətdir; kritik diametrlər, yiv standartı və kipləşmə növü yazılı şəkildə təsdiqləndikdən sonra ilk detalın təsdiqi ilə istehsala başlanılır. Detallar yiv və port qoruyucu qapaqları ilə, ölçü və sifariş qrupuna görə ayrıca qablaşdırılaraq göndərilir.
Tətbiqlər
Dənizçilik, gəmilər və yaxtalar sahəsində birləşmə elementlərinə, şlanq yığımlarına və xüsusi detallara ehtiyacı olan komandalar.
Sükan, trap, üzgüçülük platforması və qayıq qarajı hidravlikası üçün görünən yerlərdə də səliqəli görünən paslanmayan fitinqlər və şlanq başlıqları.
Donanmaya texniki xidmətdə standartlaşdırılmış adapter, dirsək və şlanq yığımı dəstləri; təkrar sifarişdə eyni ölçü.
Sükan nasosu, silindrlər və klapan blokları arasındakı boru və şlanq birləşmələri; texniki çertyoja əsasən xüsusi keçid detalları.
Teleskopik və fırlanan trapların silindr birləşmələri, kompakt dirsəklər və hərəkətli xətlərin şlanqları.
Braşpil, kabestan, şvartovka bucurqadları və yük kranlarının təzyiq və qayıdış xətlərində SAE flansları və yüksək təzyiqli şlanq başlıqları.
Yük lyuku qapaqlarının, ro-ro rampalarının və burun qapılarının silindr xətləri.
Güc aqreqatları, stabilizator və burun manevr qurğusu konturları, həmçinin flanslı paslanmayan boru xətləri.
Qalereya
Gəmi maşın şöbəsində flanslı paslanmayan boru xətti (illüstrativ şəkil)
 Limanda offşor təchizat gəmisi; göyərtə hidravlikasının intensiv işlədiyi donanma nümunəsi (illüstrativ şəkil)
 Paslanmayan uclu, montaja hazır şlanq yığımları (illüstrativ şəkil)
 Əsas təzyiq xətləri üçün SAE flansları və birləşdirici boltlar (illüstrativ şəkil)
Bilik mərkəzi

Paslanmayan boru xəttində fitinqlər və flans borunun DN/NPS dəyəri və Schedule üzrə divar qalınlığı ilə uyğunlaşdırılaraq seçilir. Təzyiq və…
Duzlu su mühitində əsas material AISI 316L-dir; tərkibindəki molibden xloridin başlatdığı nöqtəvi və yarıq korroziyasına qarşı müqaviməti artırır…
Düzgün şlanq yığımı yeddi məlumatla müəyyənləşdirilir: daxili diametr və uzunluq, temperatur, tətbiq şəraiti, işçi mühit, işçi və zərbə təzyiqi, hər…
Tez-tez verilən suallar
Sualınızın cavabı burada yoxdursa, yazın; ölçünü, yiv standartını və materialı birlikdə dəqiqləşdirək.
Sualınızı bizə yazınHər ikisi molibdenlə legirləndiyi üçün duzlu mühitdə 304 markası ilə müqayisədə nəzərəçarpacaq dərəcədə daha davamlıdır. Detal qaynaq olunacaqsa (qaynaqlı nippel, arakəsmə keçidi, flans), aşağı karbonlu 316L seçilməlidir. Qaynaqsız emal olunan fitinqlərdə tətbiqə və layihə spesifikasiyasına görə hər iki marka istifadə oluna bilər.
316/316L dəniz atmosferinə yaxşı davam gətirir, lakin texniki xidmətə tamamilə ehtiyacsız deyil. Durğun dəniz suyu, araqatın altı və duz çöküntüsü olan yarıqlarda yarıq korroziyası müşahidə oluna bilər; açıq göyərtədə səthi qəhvəyi ləkələnmə yarana bilər. Şirin su ilə müntəzəm yuma və suyun yığılmasına imkan verməyən montaj bu riski xeyli azaldır.
Bəli. Nümunə və ya ölçüləri göstərilmiş çertyoj əsasında yiv standartı, kritik diametrlər və kipləşmə növü müəyyən edilir və yazılı şəkildə təsdiqlənir. İlk detalın təsdiqindən sonra istehsala keçilir; xüsusi ölçü və layihə üzrə istehsal texniki təsdiqdən sonra orta hesabla 10-20 iş günü ərzində planlaşdırılır.
Xarici diametr tək başına kifayət deyil; iki standartın bəzi ölçüləri bir-birinə çox yaxındır. Yivölçənlə yiv addımı ölçülməli, yivin bucağı (BSP 55°, NPT 60°) və yivin silindrik, yoxsa konik olduğu yoxlanılmalıdır. Əmin olmadıqda fotoşəkilləri və ölçüləri WhatsApp vasitəsilə göndərin, uyğunluğu birlikdə müəyyənləşdirək.
Anbarda olan standart ölçülər orta hesabla 1-3 iş günü ərzində göndərişə hazırlanır; standart istehsal tələb edən mövqelər orta hesabla 5-10 iş günü, ölçüyə görə hazır şlanq yığımları isə orta hesabla 5-15 iş günü ərzində planlaşdırılır. Ölçü və miqdar məlumatını telefon və ya WhatsApp ilə göndərsəniz, anbar vəziyyətini tez təsdiqləyər, istehsal tələb edən mövqeləri ayrıca bildirərik.
Emaldan sonra iti çapaqlar təmizlənir, yiv dibləri və keçid zonaları yoxlanılır; detal zərbə, cızıq və deformasiya baxımından nəzərdən keçirilir. Göndəriş zamanı yiv və kipləşmə səthləri qoruyucu qapaqlarla qorunur. Səthə dair xüsusi gözləntiniz varsa, təklif mərhələsində bildirin ki, bunun təmin edilib-edilməyəcəyini əvvəldən dəqiqləşdirək.
Təklif
Port standartını, xəttin diametrini və işçi təzyiqi bildirin; anbardan təmin ediləcək mövqeləri və istehsal tələb edənləri ayrı-ayrılıqda dəqiqləşdirib təhvil planı ilə sizə cavab verək.
Dənizçilik, gəmilər və yaxtalar üzrə sorğu forması
Digər sektorlar