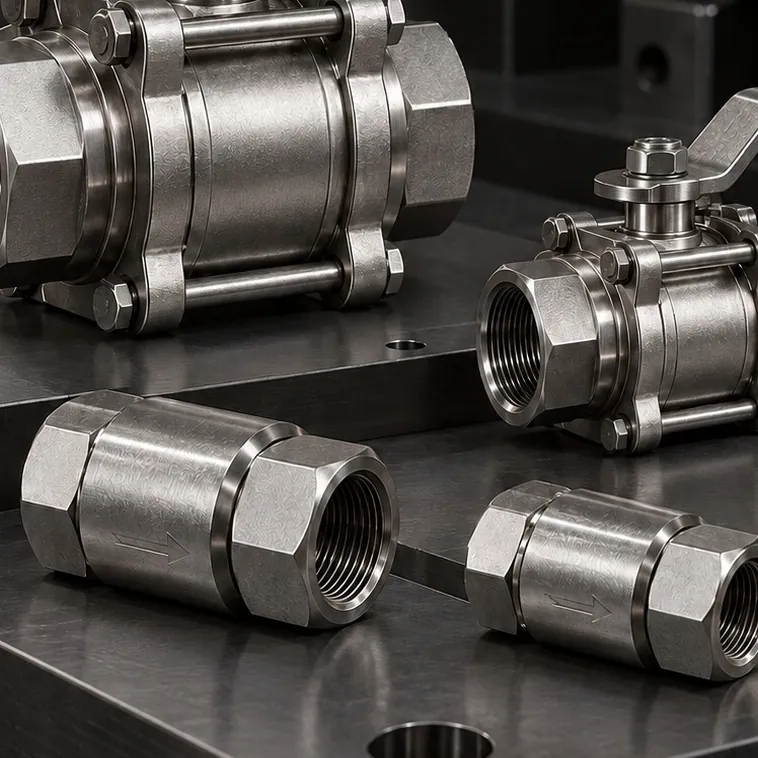
Kürəvi kranlar, iynəli ventillər və əks klapanlar
Paslanmayan kürəvi kran (yüksək təzyiq)
AISI 316L gövdəli, hidravlik və proses xətlərində dörddəbir dövrlə açıb-bağlamanı təmin edən yüksək təzyiqli paslanmayan kürəvi…

Kimyəvi maddələrin ötürülməsi · İşçi mühitlə uyğunluq · Kipləşmə
Kimyəvi maddələrin ötürülməsi və proses xətlərində işçi mühitlə uyğunluq, korroziyaya davamlılıq, temperatur və təzyiq birlikdə qiymətləndirilərək seçilən paslanmayan fitinq, nippel, kürəvi kran, flans və şlanq birləşmələri.
Bu sektorda önə çıxan məhsullar
Bütün 25 məhsulMəhsullar
Kimya sənayesi sahəsinin şərtlərinə uyğun 25 məhsul siyahıya alınıb. Qrup seçərək daraldın; ölçü və yiv standartı üçün məhsul səhifəsinə keçin.
Kürəvi kranlar, iynəli ventillər və əks klapanlar
AISI 316L gövdəli, hidravlik və proses xətlərində dörddəbir dövrlə açıb-bağlamanı təmin edən yüksək təzyiqli paslanmayan kürəvi…

Şlanq başlıqları və qolçaqlar
Daxili BSP yivli fırlanan qaykalı, 60° konik oturmalı, 90° əyilmiş paslanmayan preslənən şlanq başlığı. Şlanqı port qarşısında…
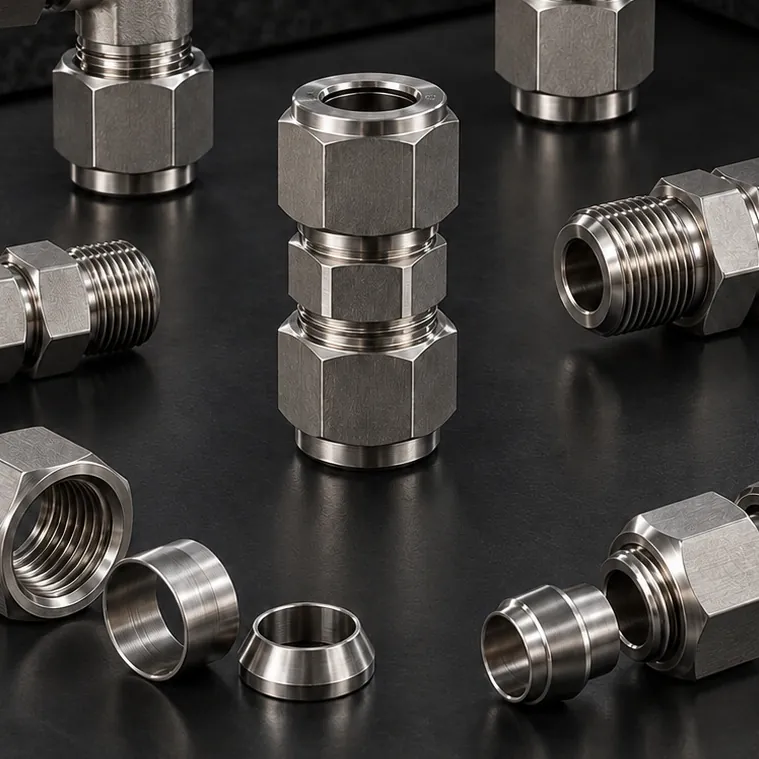
İkihalqalı instrumentasiya fitinqləri
İki instrumentasiya borusunu eyni ox üzrə birləşdirən ikihalqalı paslanmayan union. Ölçmə, idarəetmə və nümunə xətlərində…

Sifarişlə hazırlanan detallar
Standart kataloqlarda qarşılığı olmayan yiv, ölçü və bucaq kombinasiyaları üçün nümunə və ya texniki çertyoj əsasında CNC…

Sıxma halqalı boru fitinqləri
Eyni diametrli üç borunu birləşdirən, əsas xətdən qol ayırmağa xidmət edən sıxma halqalı paslanmayan bərabər diametrli T-fitinq…
Sıxma halqalı boru fitinqləri
İki ucu sıxma halqalı, orta qolu xarici BSPT yivli paslanmayan T-fitinq. Boru xəttindən manometrə, reləyə, krana və ya porta…

Sıxma halqalı boru fitinqləri
Boru xəttini paneldən, çən divarından və ya gəmi arakəsməsindən sabit və sökülə bilən şəkildə keçirən kontrqaykalı, sıxma halqalı…
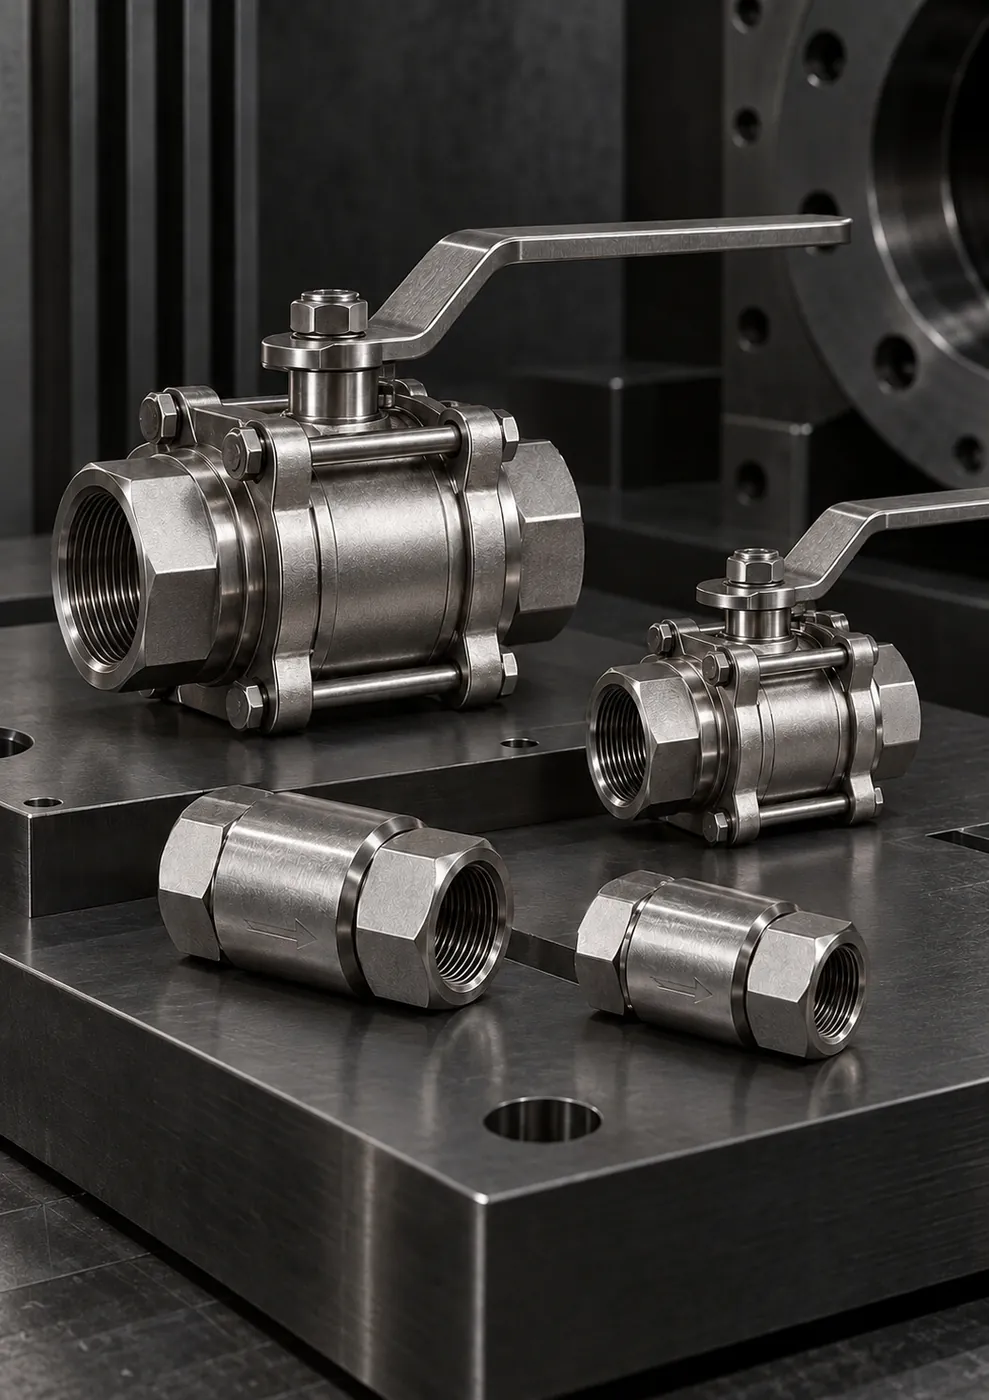
Kürəvi kranlar, iynəli ventillər və əks klapanlar
Konik ştoklu konstruksiyası ilə dəqiq sərf tənzimləməsi və ölçmə xətlərinin təcrid edilməsi üçün istifadə olunan paslanmayan…
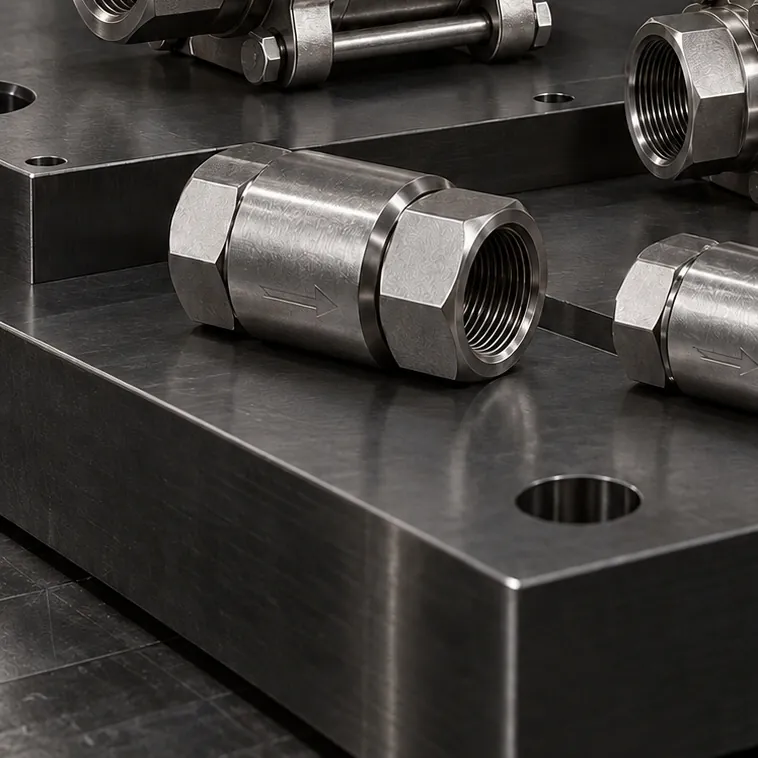
Kürəvi kranlar, iynəli ventillər və əks klapanlar
Axını bir istiqamətdə keçirən, əks axını yaylı bağlayıcı disklə kəsən xətt tipli paslanmayan əks klapan. Daxili BSP/NPT yivli…

İkihalqalı instrumentasiya fitinqləri
İki instrumentasiya borusunu 90° bucaq altında birləşdirən ikihalqalı paslanmayan dirsək (elbow). Panel daxilində və dar…
İkihalqalı instrumentasiya fitinqləri
Ölçmə və nəzarət xətlərində qol ayırmaq üçün üç ikihalqalı ucu olan paslanmayan instrumentasiya üçlüyü. Transmitter, manometr və…
İkihalqalı instrumentasiya fitinqləri
İnstrumentasiya borusunu yivli porta qoşan, bir ucu ikihalqalı, digər ucu NPT xarici yivli paslanmayan konnektor. Kranlar…
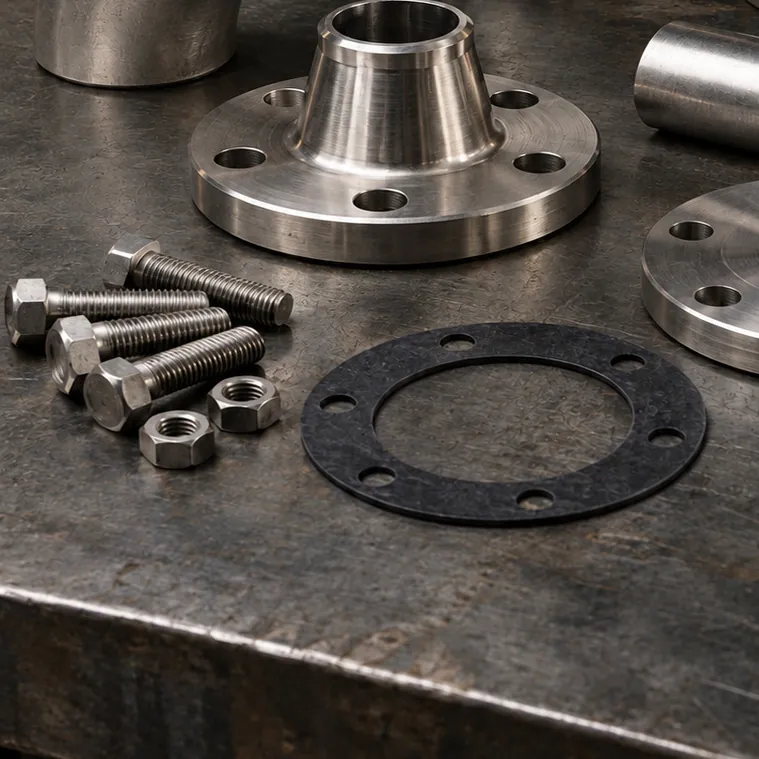
Paslanmayan borular və flanslar
Boruya uc-uca qaynaqla birləşən konik boyunlu paslanmayan flans. Təzyiq, temperatur və vibrasiya altında işləyən xətlərdə…
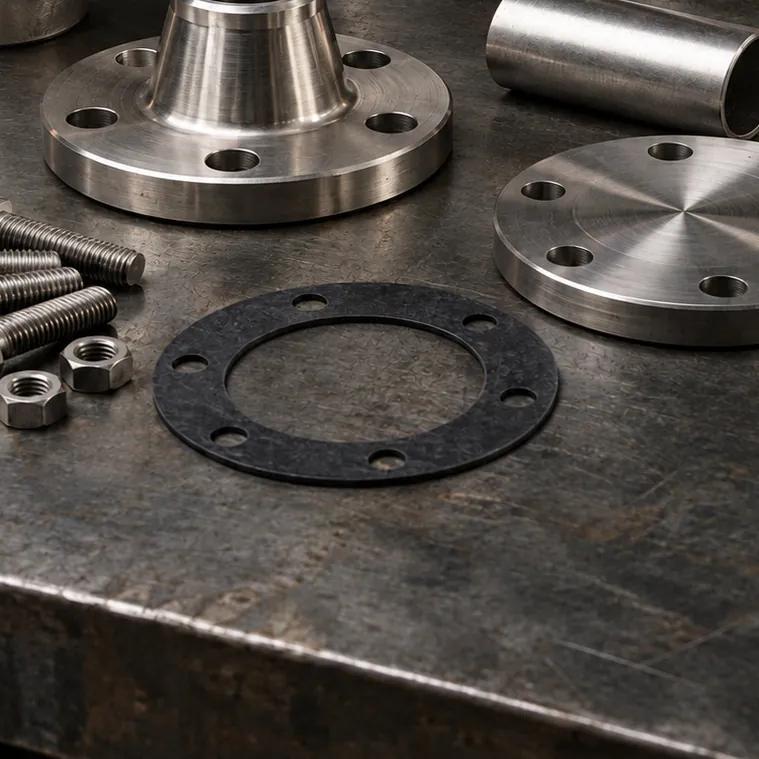
Paslanmayan borular və flanslar
Boru xəttinin və ya avadanlıq çıxışının ucunu bağlayan paslanmayan kor flans. Xəttin kor bağlanması, gələcək genişləndirmə üçün…

Paslanmayan borular və flanslar
Sıxma halqalı fitinqlər və qaynaqlı xətlər üçün metrik xarici diametrli tikişsiz paslanmayan hidravlik boru. AISI 316L; divar…
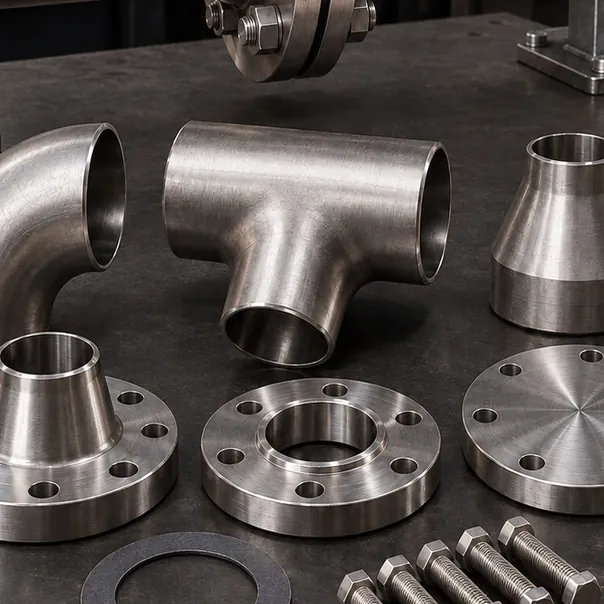
Boru fitinqləri: dirsək, üçlük, reduksiya
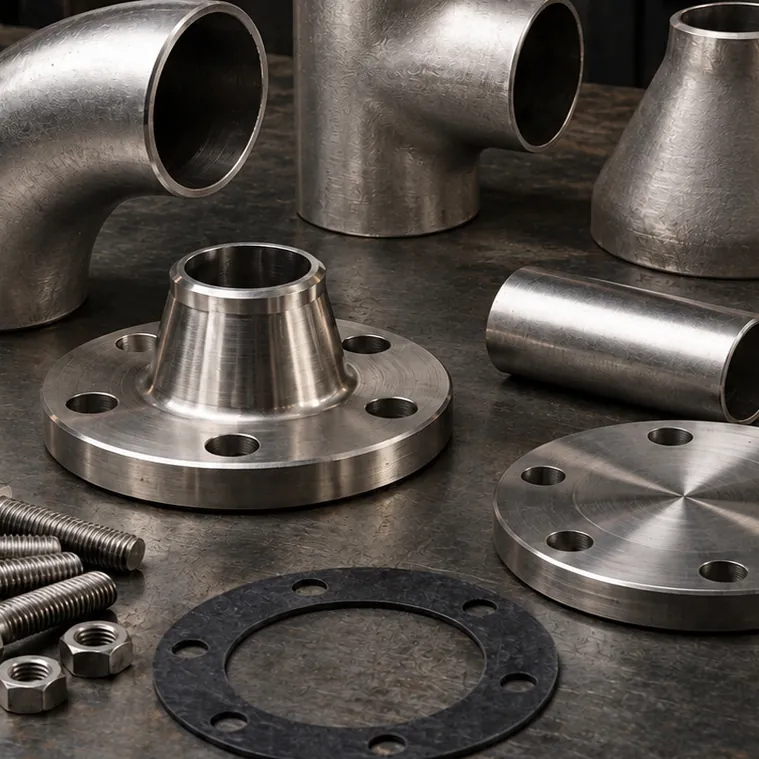
Qaynaqlı paslanmayan boru xətlərində istiqaməti 90° dəyişmək üçün uc-uca qaynaqlı dirsək. Uzun (1,5D) və qısa (1D) radius; boruya…
Boru fitinqləri: dirsək, üçlük, reduksiya
Qaynaqlı paslanmayan boru xəttindən eyni diametrdə qol ayırmaq üçün uc-uca qaynaqlı bərabər üçlük. Kollektor, paylayıcı və baypas…
Boru fitinqləri: dirsək, üçlük, reduksiya
Qaynaqlı paslanmayan boru xəttində eyni oxlu diametr keçidini təmin edən uc-uca qaynaqlı konsentrik reduksiya. Nasosların vurma…

BSP / NPT adapterlər və nippellər
Bir ucu BSP, digər ucu NPT xarici yivli paslanmayan keçid nippeli. Avropa və Amerika yiv standartlı avadanlıqları bir-birinə…

BSP / NPT adapterlər və nippellər
Çöl tərəfində xarici, iç tərəfində daxili NPT konik yivi olan paslanmayan reduksiya (futorka). Böyük portdan kiçik birləşməyə…

BSP / NPT adapterlər və nippellər
İstifadə olunmayan daxili yivli portları və yivli xətt uclarını bağlayan, BSPT konik yivli, altıbucaqlı başlı paslanmayan kor…
BSP / NPT adapterlər və nippellər
İki ucu BSPT konik xarici yivli, altıbucaqlı gövdəli paslanmayan düz nippel. İki daxili yivli portu, kranı və ya fitinqi qısa…
Qaynaqlı nippellər və fitinqlər
Nippel gövdəsi, qayka və boruya uc-uca qaynaqla birləşən O-ringli qaynaqlı sıxma halqasından ibarət paslanmayan dəst. Qaynaqlı…

Qaynaqlı nippellər və fitinqlər
Bir ucu boruya qaynaq edilən, digər ucu 24° konik, sıxma halqalı və qaykalı paslanmayan 90° dirsək. Qaynaqlı xətdən sökülə bilən…
Tezayrılan muftalar
Paslanmayan gövdəli, BSP yivli, xarici və daxili yarımdan ibarət tezayrılan mufta. Sınaq nöqtələrində, mobil avadanlıqda və…
Axtardığınız detal siyahıda yoxdur?
Nümunənin fotosunu, texniki çertyoju və ya ölçü məlumatını göndərin; kataloqdan və ya xüsusi istehsal yolu ilə uyğun birləşməni müəyyənləşdirək.
Faik Güney · Səlahiyyətli şəxs
Xidmətlər
Detal təchizatından əlavə, boru xətləri, şlanq yığımlarının montajı, xüsusi istehsal və texniki müəyyənləşdirmə ilə sahədəki işi tamamlayırıq.
AISI 316L gövdəli kürəvi kran, iynəli ventil və əks klapanların gövdəyə, birləşmə standartına, keçid diametrinə…
Xidmətə baxın – Kürəvi kranlar, əks klapanlar və axına nəzarətAISI 316/316L boru, flans və fitinqlərlə qaynaqlı və sökülə bilən paslanmayan xətlər: divar qalınlığına uyğun kənar…
Xidmətə baxın – Paslanmayan boru xətləriKiçik diametrli ölçmə, nəzarət və nümunə xətlərində AISI 316/316L boru ilə ikihalqalı union, dirsək, üçlük, konnektor…
Xidmətə baxın – İnstrumentasiya boru xətləriBSP, NPT, UNF/JIC və metrik yivlərin ölçmə ilə müəyyənləşdirilməsi, əks detalla düzgün uyğunlaşdırma və O-ring, bonded…
Xidmətə baxın – Yivin təyini və texniki məsləhətStandart məhsulun həll olmadığı yerdə nümunə, texniki çertyoj və ya ölçüyə görə xüsusi adapter, nippel, flans bloku və…
Xidmətə baxın – Çertyoj və nümunə üzrə istehsalHidravlik şlanqların hazırlanması və presləmə: düz, 45° və 90° paslanmayan uclarla BSP, JIC, NPT, metrik və SAE flanslı…
Xidmətə baxın – Hidravlik şlanqların hazırlanması və preslənməsiAISI 316/316L çubuqdan yiv profili, kipləşmə konusu, açar ağzı və birləşmə həndəsəsi texniki çertyojdakı toleranslara…
Xidmətə baxın – CNC emal xidmətiİdarəetmə panellərində, güc aqreqatlarında və sınaq stendlərində paslanmayan boru və fitinqlərlə səliqəli, etiketli və…
Xidmətə baxın – Hidravlik idarəetmə paneli birləşmələriStandart paslanmayan fitinq, adapter, şlanq başlığı, flans və kürəvi kranlarda anbar vəziyyətindən asılı olaraq orta…
Xidmətə baxın – Anbardan sürətli təchizat və texniki dəstəkÜmumi baxış
Qısa cavab
Kimya istehsalı müəssisələrində kimyəvi maddələrin ötürülməsi və proses xətləri üçün AISI 316/316L paslanmayan fitinq, nippel, kürəvi kran, flans və şlanq birləşmələrindən istifadə olunur. Seçim işçi mühitin kimyəvi tərkibi, konsentrasiyası, temperaturu, təzyiqi və axın sərfi birlikdə qiymətləndirilərək aparılır. Araqat materialı işçi mühitə görə ayrıca müəyyən edilir; 316L hər kimyəvi maddəyə davamlı deyil, buna görə uyğunluq proses məlumatları ilə təsdiqlənməlidir.
Kimya müəssisəsində birləşmə seçimi ölçü məsələsindən əvvəl uyğunluq məsələsidir. Eyni fitinq bir xətdə illərlə problemsiz işlədiyi halda, fərqli konsentrasiya və ya temperaturdakı başqa bir kimyəvi maddədə bir neçə ay ərzində pittinq korroziyasına məruz qala bilər. Kimyəvi maddələrin ötürülməsi və proses xətlərində işçi mühitlə uyğunluq, korroziyaya davamlılıq, temperatur və təzyiq birlikdə qiymətləndirilməlidir.
GÜNEYSS kimya istehsalı müəssisələri üçün AISI 316/316L paslanmayan fitinq, nippel, kürəvi kran, əks klapan, flans, instrumentasiya birləşmələri və şlanq yığımları hazırlayır. Ölçü seçimi axın sərfi, temperatur, təzyiq və kimyəvi mühitə görə aparılır; göndərişdən əvvəl səth, yiv və ölçülər yoxlanılır, kipləşmə sınağı isə sifarişdən asılı olaraq tətbiq edilir.
Sahə şərtləri
Birləşmə elementini bu şərtlərə görə seçir, materialı, kipləşmə tipini və montaj üsulunu da buna uyğun müəyyənləşdiririk.
Öz şərtlərinizi yazınEyni paslanmayan polad markası fərqli kimyəvi maddə, konsentrasiya və temperaturda tamamilə fərqli korroziya davranışı göstərə bilər.
Xloridli mühitlərdə temperatur artdıqca pittinq, yarıq korroziyası və gərginlik altında korroziya çatlaması riski yüksəlir.
Korpus uyğun olsa belə, işçi mühitə uyğun olmayan O-ring şişir, bərkiyir və sızmaya səbəb olur.
Təhlükəli kimyəvi maddələrdə hətta kiçik bir damcı sızması belə əməyin təhlükəsizliyi və ətraf mühit baxımından yolverilməzdir.
Doldurma və ötürmə nöqtələrindəki birləşmələr daim sökülüb taxılır; yiv və kipləşmə səthi yeyilir.
Texniki seçim qeydləri
Kimya sənayesi tətbiqlərində sifarişdən əvvəl birlikdə dəqiqləşdirdiyimiz məqamlar.
Kimyəvi maddənin adı, konsentrasiyası və işçi temperaturu olmadan material uyğunluğunu düzgün qiymətləndirmək mümkün deyil.
O-ring və araqat materialı korpusdan asılı olmayaraq işçi mühitə görə müəyyən edilməlidir.
BSPT və NPT yivlərdə istifadə olunan kipləşdirici materialın da kimyəvi maddəyə uyğun olması vacibdir.
Qaynaq olunan detallarda aşağı karbonlu 316L kristallararası korroziya riskini azaldır.
Kipləşmə sınağı sifarişdən asılıdır; sınaq mühiti və qəbul meyarı təklif mərhələsində qeyd edilməlidir.
Ətraflı bələdçi
Ötürmə xətlərində xətti ayırmaq üçün kürəvi kranlardan, əks axının məhsul keyfiyyətinə və ya təhlükəsizliyə təsir göstərə biləcəyi nöqtələrdə isə əks klapanlardan istifadə olunur. Kran seçimində korpus materialı, birləşmə standartı, keçid diametri, işçi təzyiq, temperatur və işçi mühitlə uyğunluq birlikdə qiymətləndirilməli; montaj zamanı axın oxunun istiqaməti və servis üçün əlçatanlıq yoxlanılmalıdır.
AISI 316L tərkibindəki molibden sayəsində xloridlərin yaratdığı pittinq korroziyasına 304 markasına nisbətən daha davamlıdır; tərkibində ən çox 0,03% karbon olduğundan qaynaqlı birləşmələrdə kristallararası korroziya riski də aşağıdır. Bu xüsusiyyətlər onu kimya müəssisələrində geniş yayılmış başlanğıc materialına çevirir. Lakin paslanmayan polad hər kimyəvi maddəyə uyğun deyil:
Buna görə material qərarı kimyəvi maddənin adı, konsentrasiyası, işçi temperatur və müəssisənin material spesifikasiyası ilə birlikdə verilməlidir. Uyğunluq cədvəlləri yalnız başlanğıc nöqtəsidir; yekun qərar proses sahibinin təcrübəsi və spesifikasiyası əsasında verilir. Müəssisədə uzun müddətdir problemsiz işləyən xəttin material məlumatları da yeni xətlər üçün dəyərli istinaddır.
Paslanmayan korpus uyğun olsa belə, yanlış araqat birləşməni sızmaya aparır. O-ring və araqat materialı işçi mühitə görə seçilməlidir:
| Araqat materialı | Ümumilikdə uyğun olduğu mühitlər | Diqqət |
|---|---|---|
| NBR | Mineral yağlar, hidravlik yağlar | Bir çox polyar həlledicidə və güclü oksidləşdirici mühitdə uyğun deyil |
| FKM | Karbohidrogenlər, bir çox turşu, yüksək temperatur | Bəzi ketonlar, mürəkkəb efirlər və aminlərlə uyğunsuz ola bilər |
| EPDM | Su, buxar, bir çox qələvi və durulaşdırılmış turşu | Mineral yağlar və karbohidrogenlərlə uyğunsuzdur |
| PTFE | Çox geniş kimyəvi uyğunluq | Elastikliyi aşağıdır; birləşmənin konstruksiyasına uyğunluğu yoxlanılmalıdır |
Cədvəl ümumi meyli göstərir; yekun seçim kimyəvi maddənin konsentrasiyası və temperaturu, həmçinin araqat istehsalçısının uyğunluq məlumatları əsasında aparılır.
Kimya müəssisələrində ölçü seçimi axın sərfi, temperatur, təzyiq və kimyəvi mühitə görə aparılır. Kiçik diametrli ölçmə və nümunə xətlərində ikihalqalı instrumentasiya birləşmələri, tez-tez sökülən avadanlıq nöqtələrində flanslı birləşmələr, nasos və cihaz portlarında isə cihazın yiv standartına (BSPP, BSPT və ya NPT) uyğun nippel və adapterlər istifadə olunur. Konik yivlərdə (BSPT, NPT) kipləşmə yiv üzərindən təmin olunduğu üçün istifadə edilən kipləşdirici materialın da kimyəvi maddəyə uyğun olması vacibdir.
Paslanmayan boru xətlərində korroziyaya davamlılığın ən zəif olduğu yer çox vaxt qaynaq zonasıdır. Qaynaq zamanı yaranan rəng çalarları (istilik rənglənməsi) və oksid təbəqəsi səthin passiv qatını zəiflədir; kimyəvi mühitdə korroziya məhz bu zonadan başlaya bilər. Buna görə qaynaq kənarlarının hazırlanması, kök tərəfində qoruyucu qazdan istifadə və qaynaqdan sonra səthin təmizlənməsi proses xətlərində xüsusi əhəmiyyət daşıyır. Qaynaqlı nippel və flanslarda 316L-dən istifadə termik təsir zonasında kristallararası korroziya riskini azaldır. Qaynaq üsulu və sərf materialları layihə şərtlərinə və istifadə olunan paslanmayan polad markasına görə müəyyən edilir.
Hər detal göndərişdən əvvəl ölçü, yiv və səth nəzarətindən keçir. Kipləşmə sınağı sifarişdən asılı olaraq tətbiq edilir; sınaq tələbini, sınaq mühitini və qəbul meyarını təklif mərhələsində bildirsəniz, istehsal planı buna uyğun qurulur. Montajdan sonra ilk işəsalma zamanı nəzarətli sızma yoxlaması da aparılmalıdır. Təhlükəli kimyəvi maddələr daşıyan xətlərdə işəsalmadan əvvəl xəttin təhlükəsiz sınaq mühiti ilə yoxlanılması və birləşmə nöqtələrinin bir-bir nəzərdən keçirilməsi mümkün sızmanı məhsul xəttə verilməzdən əvvəl aşkar etməyə imkan verir.
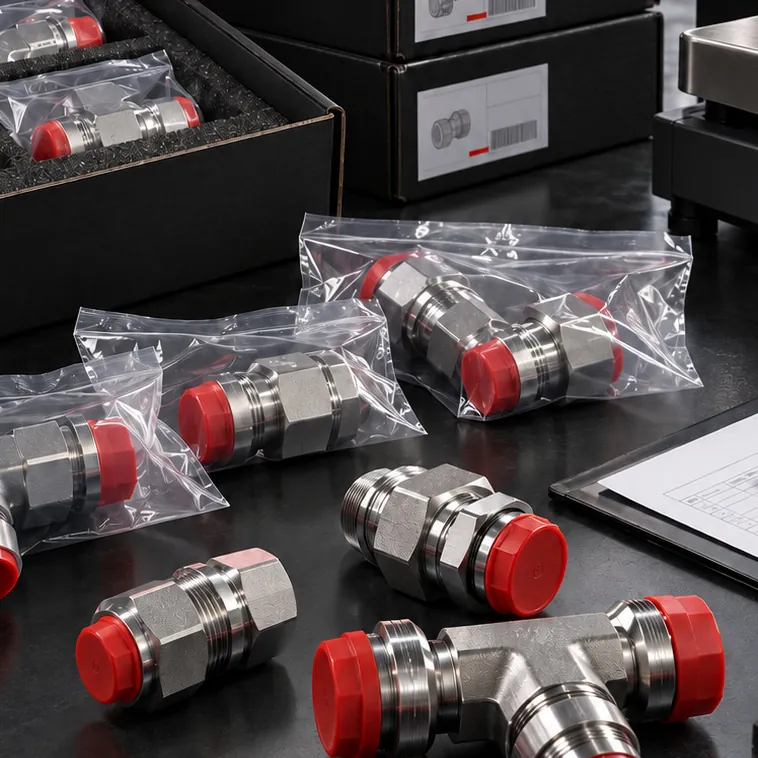
Korroziya və ya araqatın sıradan çıxması səbəbindən dəyişdirilən birləşmələr üçün eyni ölçü və materialda ehtiyat saxlamaq dayanma müddətini qısaldır. Kimyəvi təsirdən sıradan çıxmış araqatın yerinə eyni materialdan araqat qoymaq problemi yalnız təxirə salır; təkrarlanan araqat nasazlıqlarında araqat materialının işçi mühitə uyğunluğu yenidən qiymətləndirilməlidir. Anbarda olan standart ölçülər orta hesabla 1-3 iş günü ərzində göndərişə hazırlanır; standart istehsal orta hesabla 5-10 iş günü, ölçüyə uyğun hazırlanan şlanq yığımları orta hesabla 5-15 iş günü, xüsusi ölçü və layihə üzrə istehsal isə texniki təsdiqdən sonra orta hesabla 10-20 iş günü ərzində planlaşdırılır. Detallar yiv və port qoruyucu qapaqları ilə, ölçü və sifariş qrupuna görə ayrıca qablaşdırılaraq göndərilir.
Tətbiqlər
Kimya sənayesi sahəsində birləşmə elementlərinə, şlanq yığımlarına və xüsusi detallara ehtiyacı olan komandalar.
Çəndən reaktora, reaktordan saxlama çənlərinə uzanan ötürmə və proses xətlərində paslanmayan birləşmələr.
Dozalama, qarışdırma və doldurma xətlərində fitinq, kürəvi kran və şlanq birləşmələri.
Qələvi və turşulu məhsulların ötürmə xətləri üçün işçi mühitə görə seçilən araqat və birləşmələr.
Transmitter, manometr və nümunə xətləri üçün ikihalqalı instrumentasiya boru xətləri.
Tez-tez qoşulan ötürmə şlanqlarının ucları, kürəvi kranlar və adapterlər.
Kimyəvi dozalayıcı nasosların sorma, vurma və inyeksiya birləşmələri.
Qalereya
Bilik mərkəzi
İkihalqalı birləşmədə ön sıxma halqası kipləşməni təmin edir, arxa sıxma halqası isə borunu tutur. Düzgün montaj üçün boru oxa perpendikulyar…

Paslanmayan boru xəttində fitinqlər və flans borunun DN/NPS dəyəri və Schedule üzrə divar qalınlığı ilə uyğunlaşdırılaraq seçilir. Təzyiq və…

Standart detal uyğun gəlmədikdə xüsusi istehsal nümunə, ölçüləri göstərilmiş texniki çertyoj və ya ölçü məlumatı ilə başlayır. Yiv standartı…
Tez-tez verilən suallar
Sualınızın cavabı burada yoxdursa, yazın; ölçünü, yiv standartını və materialı birlikdə dəqiqləşdirək.
Sualınızı bizə yazınXeyr. 316L bir çox proses mühitində yaxşı nəticə göstərir; lakin xlorid turşusu kimi bərpaedici turşularda və isti, qatı xlorid məhlullarında uyğun deyil. Kimyəvi maddənin adı, konsentrasiyası və temperaturu bildirildikdə uyğunluq müəssisənin material spesifikasiyası ilə birlikdə qiymətləndirilir.
Araqat korpusdan asılı olmayaraq işçi mühitə görə seçilməlidir. Ümumi meyl olaraq NBR mineral yağlarda, EPDM su, buxar və bir çox qələvi mühitdə, FKM karbohidrogenlərdə və bir çox turşuda istifadə olunur; PTFE isə çox geniş kimyəvi uyğunluq təqdim edir. Yekun seçim konsentrasiya, temperatur və araqat istehsalçısının uyğunluq məlumatları əsasında aparılır.
Hər detal göndərişdən əvvəl ölçü, yiv və səth nəzarətindən keçir; kipləşmə sınağı sifarişdən asılı olaraq tətbiq edilir. Sınaq tələbini, sınaq mühitini və qəbul meyarını təklif mərhələsində bildirsəniz, istehsal planı və təhvil müddəti buna uyğun qurulur.
BSPT və NPT kimi konik yivlərdə kipləşmə yiv üzərindən təmin olunur və kipləşdirici material tələb olunur; bu materialın da xətdəki kimyəvi maddəyə uyğun olması şərtdir. Tez-tez sökülən nöqtələrdə kipləşməsi araqat və ya konik səthlə təmin edilən silindrik yivli, yaxud flanslı birləşmələr daha praktik ola bilər.
Bəli. Nümunə, texniki çertyoj və ya ölçü məlumatları əsasında kritik diametrlər, yiv standartı və kipləşmə tipi təsdiqlənir; ilk detalın təsdiqindən sonra istehsala başlanılır. Xüsusi ölçülü istehsal texniki təsdiqdən sonra orta hesabla 10-20 iş günü ərzində planlaşdırılır.
Təklif
Xəttin diametrini, axın sərfini, iş şəraitini və varsa material spesifikasiyanızı göndərin; uyğun korpus və araqat variantlarını təhvil müddəti ilə birlikdə bildirək.
Kimya sənayesi üzrə sorğu forması
Digər sektorlar