



Sıxma halqalı boru fitinqləri
Xarici yivli düz fitinq (BSPP)
Borunu nasosun, klapan blokunun və ya silindrin portuna birləşdirən, BSPP xarici yivli, sıxma halqalı paslanmayan düz fitinq…
Yeni gəmi inşası · Doka qoyma · Əsaslı təmir
Yeni gəmi inşasındakı boru konturlarından dok dövründəki əsaslı təmirlərə qədər paslanmayan borular, flanslar, fitinqlər və şlanq yığımları; gəmi kranlarına xidmət göstərənlər üçün anbardan sürətli ehtiyat hissələri.
Bu sektorda önə çıxan məhsullar
Bütün 22 məhsulMəhsullar
Gəmiqayırma və gəmi təmiri sahəsinin şərtlərinə uyğun 22 məhsul siyahıya alınıb. Qrup seçərək daraldın; ölçü və yiv standartı üçün məhsul səhifəsinə keçin.
Sıxma halqalı boru fitinqləri
Borunu nasosun, klapan blokunun və ya silindrin portuna birləşdirən, BSPP xarici yivli, sıxma halqalı paslanmayan düz fitinq…

Şlanq başlıqları və qolçaqlar
Daxili BSP yivli fırlanan qaykalı, 60° konik oturmalı, 90° əyilmiş paslanmayan preslənən şlanq başlığı. Şlanqı port qarşısında…

Sıxma halqalı boru fitinqləri
İki paslanmayan borunu eyni ox üzrə, qaynaqsız birləşdirən 24° konik sıxma halqalı düz fitinq. AISI 316L gövdə, L və S seriyalı…

Sıxma halqalı boru fitinqləri
Boru xəttində 90° istiqamət dəyişməsini qaynaqsız təmin edən sıxma halqalı paslanmayan dirsək fitinq. Əyilmə radiusunun sığmadığı…

Sıxma halqalı boru fitinqləri
Eyni diametrli üç borunu birləşdirən, əsas xətdən qol ayırmağa xidmət edən sıxma halqalı paslanmayan bərabər diametrli T-fitinq…

Sıxma halqalı boru fitinqləri
Boru xəttini paneldən, çən divarından və ya gəmi arakəsməsindən sabit və sökülə bilən şəkildə keçirən kontrqaykalı, sıxma halqalı…

Şlanq başlıqları və qolçaqlar
Metrik yivli fırlanan qaykalı, 24° konik O-ringli L seriyalı paslanmayan düz şlanq başlığı. Sıxma halqalı fitinq gövdələrinə…

Şlanq başlıqları və qolçaqlar
İki qat polad məftil hörgülü 2SN hidravlik şlanqlar üçün paslanmayan presləmə qolçağı (mufta, kapsul). Şlanq başlığı ilə birlikdə…

SAE flans sistemləri
İstifadə olunmayan SAE flans portlarını və ya flanslı xətt uclarını bağlayan paslanmayan kor flans. Code 61 və Code 62 port…
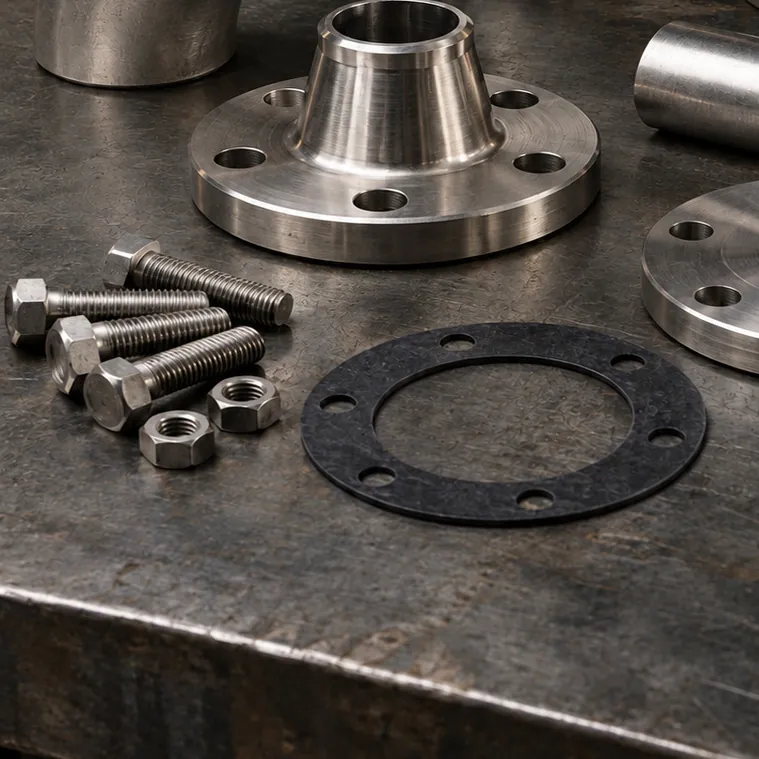
Paslanmayan borular və flanslar
Boruya uc-uca qaynaqla birləşən konik boyunlu paslanmayan flans. Təzyiq, temperatur və vibrasiya altında işləyən xətlərdə…
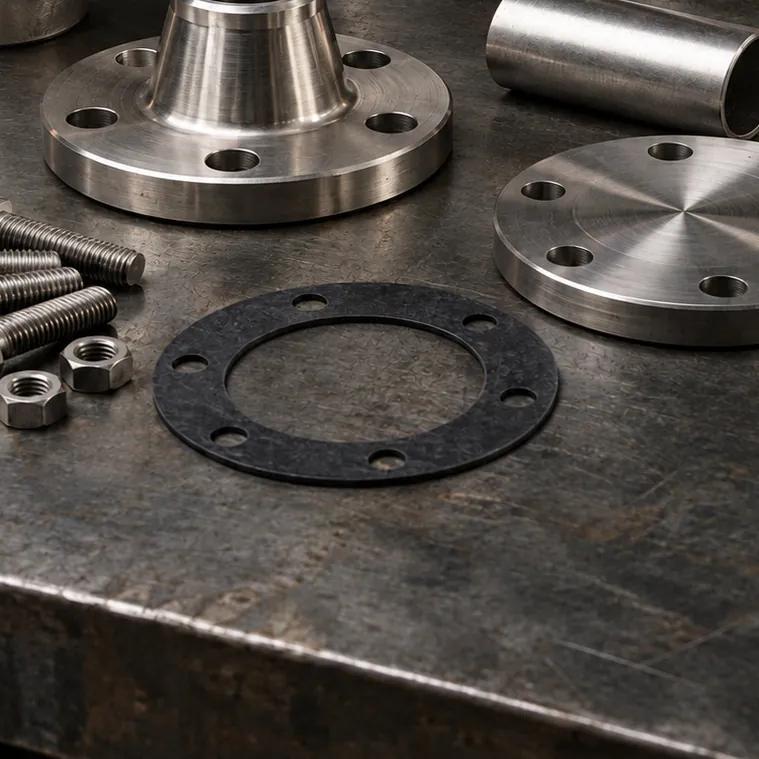
Paslanmayan borular və flanslar
Boru xəttinin və ya avadanlıq çıxışının ucunu bağlayan paslanmayan kor flans. Xəttin kor bağlanması, gələcək genişləndirmə üçün…

Paslanmayan borular və flanslar
Sıxma halqalı fitinqlər və qaynaqlı xətlər üçün metrik xarici diametrli tikişsiz paslanmayan hidravlik boru. AISI 316L; divar…
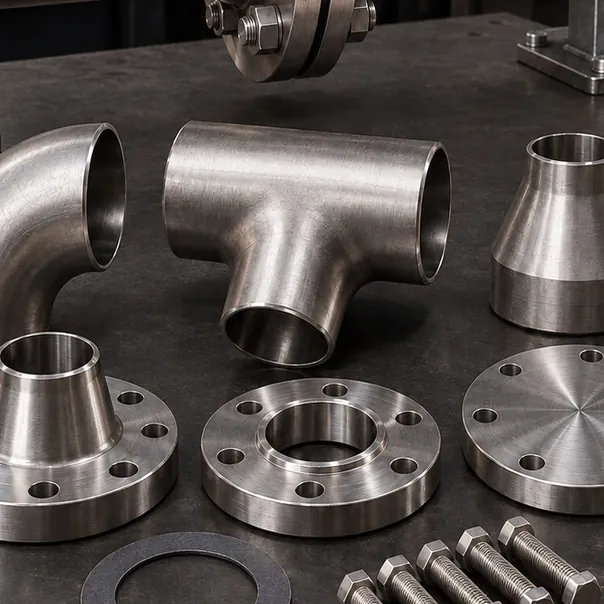
Boru fitinqləri: dirsək, üçlük, reduksiya
Qaynaqlı paslanmayan boru xətlərində istiqaməti 90° dəyişmək üçün uc-uca qaynaqlı dirsək. Uzun (1,5D) və qısa (1D) radius; boruya…
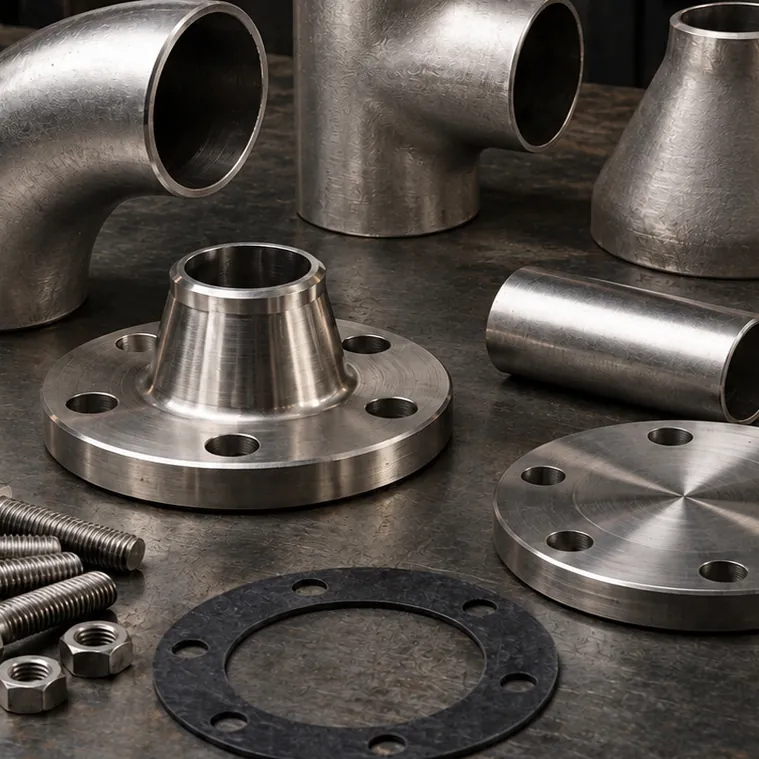
Boru fitinqləri: dirsək, üçlük, reduksiya
Qaynaqlı paslanmayan boru xəttindən eyni diametrdə qol ayırmaq üçün uc-uca qaynaqlı bərabər üçlük. Kollektor, paylayıcı və baypas…
Boru fitinqləri: dirsək, üçlük, reduksiya
Qaynaqlı paslanmayan boru xəttində eyni oxlu diametr keçidini təmin edən uc-uca qaynaqlı konsentrik reduksiya. Nasosların vurma…
UNF / JIC 37° fitinqlər
Bir ucu JIC 37° xarici yivli, digər ucu JIC 37° daxili yivli fırlanan qaykalı paslanmayan 90° dirsək. Şlanqı burmadan…

UNF / JIC 37° fitinqlər
JIC 37° daxili yivli ucları bağlayan xarici yivli kor tıxac və xarici yivli ucları bağlayan daxili yivli kor qayka. Xəttin kor…
BSP / NPT adapterlər və nippellər
İki ucu müxtəlif ölçülü BSPP xarici yivli, uclarında 60° konik oturacaq yuvası olan paslanmayan reduksiya nippeli. BSP fırlanan…
Qaynaqlı nippellər və fitinqlər
Nippel gövdəsi, qayka və boruya uc-uca qaynaqla birləşən O-ringli qaynaqlı sıxma halqasından ibarət paslanmayan dəst. Qaynaqlı…
Qaynaqlı nippellər və fitinqlər
Gəmi arakəsməsinə, çən divarına və ya korpus təbəqəsinə qaynaq edilən, hər iki tərəfində sıxma halqalı birləşmə olan paslanmayan…
Qaynaqlı nippellər və fitinqlər
Bir ucu boruya qaynaq edilən, digər ucu 24° konik, sıxma halqalı və qaykalı paslanmayan 90° dirsək. Qaynaqlı xətdən sökülə bilən…
Qaynaqlı nippellər və fitinqlər
Boru ucuna uc-uca qaynaqla birləşən, 24° konik yuvaya O-ring ilə oturan paslanmayan qaynaqlı sıxma halqası. Düz, pilləli (diametr…
Axtardığınız detal siyahıda yoxdur?
Nümunənin fotosunu, texniki çertyoju və ya ölçü məlumatını göndərin; kataloqdan və ya xüsusi istehsal yolu ilə uyğun birləşməni müəyyənləşdirək.
Faik Güney · Səlahiyyətli şəxs
Xidmətlər
Detal təchizatından əlavə, boru xətləri, şlanq yığımlarının montajı, xüsusi istehsal və texniki müəyyənləşdirmə ilə sahədəki işi tamamlayırıq.
AISI 316/316L boru, flans və fitinqlərlə qaynaqlı və sökülə bilən paslanmayan xətlər: divar qalınlığına uyğun kənar…
Xidmətə baxın – Paslanmayan boru xətləriStandart paslanmayan fitinq, adapter, şlanq başlığı, flans və kürəvi kranlarda anbar vəziyyətindən asılı olaraq orta…
Xidmətə baxın – Anbardan sürətli təchizat və texniki dəstəkHidravlik şlanqların hazırlanması və presləmə: düz, 45° və 90° paslanmayan uclarla BSP, JIC, NPT, metrik və SAE flanslı…
Xidmətə baxın – Hidravlik şlanqların hazırlanması və preslənməsiStandart məhsulun həll olmadığı yerdə nümunə, texniki çertyoj və ya ölçüyə görə xüsusi adapter, nippel, flans bloku və…
Xidmətə baxın – Çertyoj və nümunə üzrə istehsalAISI 316L gövdəli kürəvi kran, iynəli ventil və əks klapanların gövdəyə, birləşmə standartına, keçid diametrinə…
Xidmətə baxın – Kürəvi kranlar, əks klapanlar və axına nəzarətKiçik diametrli ölçmə, nəzarət və nümunə xətlərində AISI 316/316L boru ilə ikihalqalı union, dirsək, üçlük, konnektor…
Xidmətə baxın – İnstrumentasiya boru xətləriBSP, NPT, UNF/JIC və metrik yivlərin ölçmə ilə müəyyənləşdirilməsi, əks detalla düzgün uyğunlaşdırma və O-ring, bonded…
Xidmətə baxın – Yivin təyini və texniki məsləhətİdarəetmə panellərində, güc aqreqatlarında və sınaq stendlərində paslanmayan boru və fitinqlərlə səliqəli, etiketli və…
Xidmətə baxın – Hidravlik idarəetmə paneli birləşmələriGəmi və qayıq sükan sistemlərində, trap, yükqaldırıcı kran və lyuk qapağı hərəkət mexanizmlərində paslanmayan hidravlik…
Xidmətə baxın – Hidravlik sükan və hərəkət mexanizmləriÜmumi baxış
Qısa cavab
Gəmiqayırma zavodlarında yeni inşa olunan gəmilərin hidravlik boru konturları üçün AISI 316L borular, qaynaqlı nippellər, flanslar və 24° konuslu sıxma halqalı fitinqlər, texniki xidmət və təmir işlərində isə mövcud porta tam uyğun gələn adapterlər, şlanq yığımları və nümunə əsasında istehsal olunan ehtiyat hissələri istifadə olunur. Seçimi mövcud yiv standartı, borunun xarici diametri və divar qalınlığı, işçi təzyiq və dok qrafiki müəyyən edir.
Gəmiqayırma zavodunda iki fərqli zaman miqyası var: yeni gəmi inşası layihəsində boru konturları aylar əvvəl planlaşdırılır, təmirdə isə gəminin dokda keçirdiyi hər gün xərc deməkdir. Hər iki halda ortaq məqam sahəyə gələn birləşmənin ilk dəfədən düzgün olmasıdır. Səhv yiv, çatışmayan adapter və ya gecikən flans boru komandasını və montaj qrafikini gözlətir.
Tuzlada, gəmiqayırma zavodları ilə eyni rayonda istehsal aparan GÜNEYSS yeni gəmi inşası və təmir layihələrini AISI 316/316L paslanmayan borular, flanslar, fitinqlər, kürəvi kranlar və hazır şlanq yığımları ilə təmin edir. Gəmi kranlarına xidmət göstərənlər və maşın şöbəsində əsaslı təmir aparan komandalar üçün standart ölçülər anbardan hazırlanır; sökülən köhnə detalın yerinə gələcək birləşmələr nümunə və ya çertyoj əsasında istehsal olunur.
Sahə şərtləri
Birləşmə elementini bu şərtlərə görə seçir, materialı, kipləşmə tipini və montaj üsulunu da buna uyğun müəyyənləşdiririk.
Öz şərtlərinizi yazınGəminin dokda keçirdiyi hər gün xərc deməkdir; dəyişdiriləcək detallar çox vaxt xətlər söküldükdən sonra dəqiqləşir.
Eyni gəmidə Avropa, ABŞ və Asiya mənşəli kranların, nasosların və klapanların fərqli yiv standartları bir arada olur.
Qaynaqlı boru konturlarında kənarların hazırlanması, oxların düzlənməsi və istismara verilməzdən əvvəl yuyulma kipləşməni və nasosun xidmət müddətini müəyyən edir.
Köhnə gəmilərdə istehsalçısı dəyişmiş və ya ölçüsü standartdan kənar qalmış adapterlərin nümunə əsasında yenidən istehsalı tələb olunur.
Karbonlu polad göyərtə xətləri hər doka qoymada yenidən işlənir; paslanmayan polada keçilməyənə qədər eyni iş təkrarlanır.
Texniki seçim qeydləri
Gəmiqayırma və gəmi təmiri tətbiqlərində sifarişdən əvvəl birlikdə dəqiqləşdirdiyimiz məqamlar.
Əsaslı təmirdə yeni detal gəmidəki mövcud porta və boruya tam uyğun gəlməlidir; xarici diametr, yiv addımı və kipləşmə növü birlikdə təsdiqlənir.
Xarici diametr, Schedule dəyəri və təzyiq sinfi dirsək, üçlük, reduksiya və flansla eyni siyahıda müqayisə edilməlidir.
Avadanlıq və texniki xidmət nöqtələrində flans və ya qaynaqlı nippel növbəti doka qoymada sökülməni asanlaşdırır.
Klassifikasiya təsdiqi və ya material sənədi tələb olunan mövqelər təklif sorğusunda ayrıca göstərilməlidir.
Başlıqların növləri, bucaqlar, ümumi uzunluq və bucaqlı iki başlıq arasındakı istiqamət fərqi şlanq yığımının ilk dəfədən düzgün gəlməsini təmin edir.

Ətraflı bələdçi
Yeni inşa olunan gəmilərdə hidravlik sistem göyərtə mexanizmləri, yük lyuku qapaqları, rampa və qapılar, sükan maşını və məsafədən idarə olunan klapan sistemləri üçün güc aqreqatlarından paylanan boru konturlarından ibarətdir. Bu xətlərdə karbonlu polad boru əvəzinə paslanmayan boruya üstünlük verildikdə karbonlu poladda tələb olunan daxili səthin turşu ilə işlənməsi və mühafizə əməliyyatları xeyli azalır; qaynaq zonalarının təmizlənməsi yenə də lazımdır, lakin xarici səth korroziyası bütün istismar dövrü ərzində problem olmaqdan çıxır.
Boru konturunun hazırlanmasında diqqət yetirilməli məqamlar:
Klassifikasiya cəmiyyətinin təsdiqi və ya material sənədi tələb olunan mövqelərdə bu şərtin təklif mərhələsində göstərilməsi istehsal planının əvvəldən düzgün qurulmasını təmin edir.
Doka qoyma dövründə dəyişdiriləcək birləşmələrin siyahısı çox vaxt gəmi doka daxil olduqdan və xətlər söküldükdən sonra dəqiqləşir. Bu mərhələdə vaxta qənaət etməyə imkan verən üç yanaşma var:
Əsaslı təmir zamanı eyni xətdə müxtəlif dövrlərdən qalmış, bir qismi BSP, bir qismi metrik olan detallar çıxa bilər. Belə hallarda hər nöqtəyə ayrıca keçid adapteri əlavə etmək əvəzinə xəttin vahid standartda yenilənməsi nəzərdən keçirilməlidir; adapterlərin sayı azaldıqca mümkün sızma nöqtələri də azalır.
Göyərtə və ərzaq kranlarının şlanqları sürtünmə, günəş şüaları və duz səbəbindən gəmidə ən tez-tez dəyişdirilən hidravlik detallar sırasındadır. Müxtəlif istehsalçıların kranlarında BSP, JIC/UNF, metrik və SAE flanslı birləşmələr bir arada ola bilər. Kran servisi göstərən komandalar üçün köhnə şlanqın hər iki ucundakı birləşmə növü, uzunluq və bucaq məlumatları əsasında hazır şlanq yığımı hazırlana bilər; tez-tez istifadə olunan adapter və dirsəklərin anbardan təmini servis komandasının gəmidə gözləmə müddətini qısaldır.
| Xəttin növü | Tipik birləşmə | Diqqət yetirilməli məqam |
|---|---|---|
| Güc aqreqatının əsas təzyiq xətti | SAE flansı (Code 61 / 62), qaynaqlı boru | Code seçimi nominal diametrə və işçi təzyiqə görə |
| Göyərtə paylayıcı boruları | 24° konuslu sıxma halqalı fitinq (DIN 2353 / ISO 8434-1), qaynaqlı nippel | Borunun xarici diametri və divar qalınlığı təsdiqlənməlidir |
| Hərəkətli avadanlığın qidalanması | Hazır şlanq yığımı, JIC və ya BSP başlıq | Əyilmə radiusuna və burulmaya nəzarət |
| Ölçmə və idarəetmə xətləri | İkihalqalı instrumentasiya fitinqləri | Borunun təmiz və perpendikulyar kəsilməsi |
Gəmiqayırma layihələrində təklif müddətini ən çox uzadan amil natamam təsvirdir. Aşağıdakı məlumatlar əvvəldən paylaşıldıqda anbar və istehsal bölgüsü ilk mərhələdə aparıla bilər:
Anbarda olan standart ölçülər orta hesabla 1-3 iş günü ərzində göndərişə hazırlanır; standart istehsal orta hesabla 5-10 iş günü, ölçüyə görə hazır şlanq yığımları orta hesabla 5-15 iş günü, xüsusi ölçü və layihə üzrə istehsal isə texniki təsdiqdən sonra orta hesabla 10-20 iş günü ərzində planlaşdırılır. Yeni gəmi inşası layihələrində material siyahısının mərhələli təhvilə bölünməsi göndərişin montaj ardıcıllığına uyğun aparılmasını asanlaşdırır. Detallar ölçü və sifariş qrupuna görə ayrıca qablaşdırılır, yivlər və portlar qoruyucu qapaqlarla bağlanır; sifariş qrupları kontur üzrə verildikdə qablaşdırma da eyni qaydada aparılır və sahədə hansı qutunun hansı xəttə aid olduğu asanlıqla ayırd edilir.
Tətbiqlər
Gəmiqayırma və gəmi təmiri sahəsində birləşmə elementlərinə, şlanq yığımlarına və xüsusi detallara ehtiyacı olan komandalar.
Göyərtə mexanizmləri, lyuk qapaqları və sükan maşını üçün paslanmayan boru konturları, flanslar və kontur üzrə qruplaşdırılmış fitinq dəstləri.
Dok dövründə sökülən xətlərin yerinə dəqiq ölçülü adapterlər, şlanq yığımları və nümunə əsasında istehsal olunan detallar.
Göyərtə, ərzaq və yük kranları üçün hazır şlanq yığımları, keçid adapterləri və anbardan dirsəklər.
Güc aqreqatı, filtr və soyutma konturlarında karbonlu poladdan paslanmayan polada keçid və flanslı boruların yenilənməsi.
Gəmiqayırma zavodlarının podratçılarının boru konturu hazırlanmasında istifadə etdiyi qaynaqlı nippellər, dirsəklər, üçlüklər, reduksiyalar və flanslar.
Mövcud gəmiyə əlavə olunan kran, trap və ya qapaq sistemləri üçün yeni xətt birləşmələri.
Qalereya
Paslanmayan boru xəttində qaynaq işi (illüstrativ şəkil)
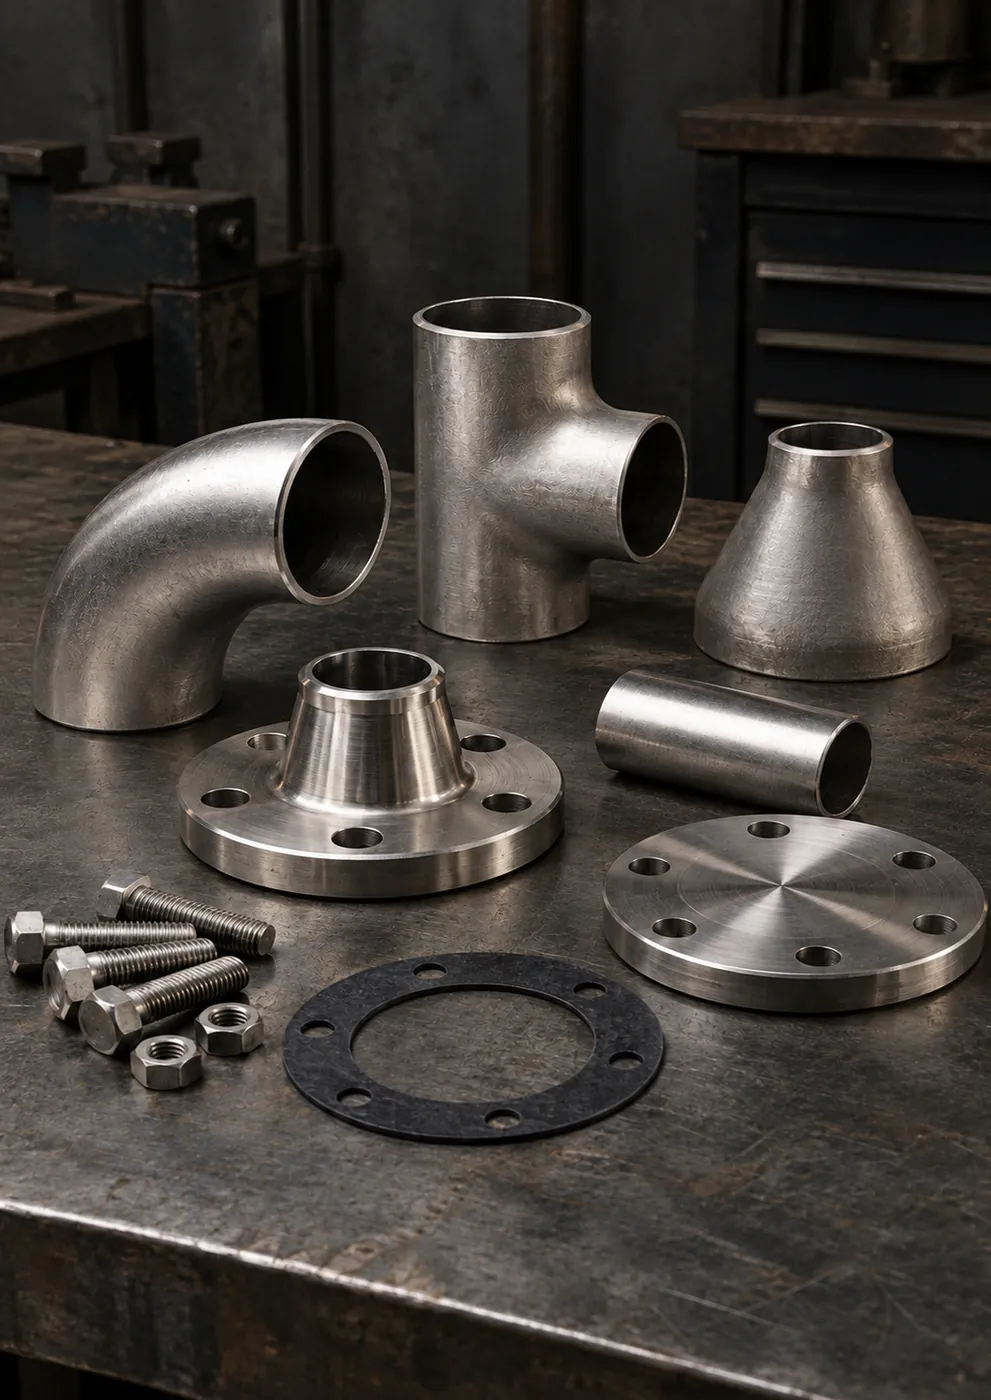 Qaynaq boyunlu flans, paslanmayan boru, araqat və bolt dəsti (illüstrativ şəkil)
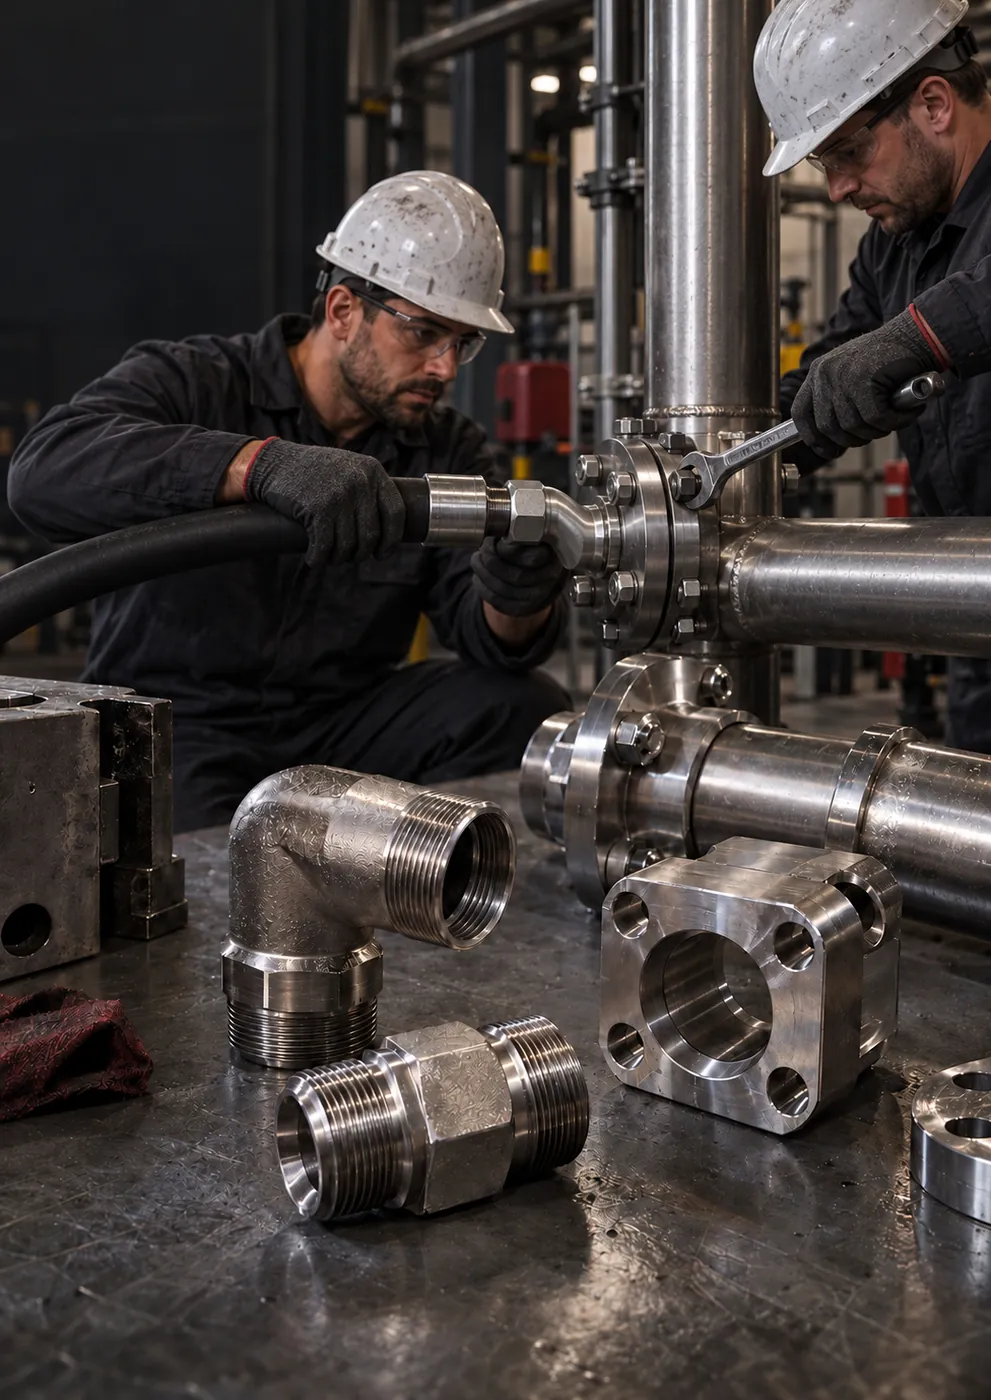 Flanslı boru xəttinə şlanq birləşməsinin montajı (illüstrativ şəkil)
 Boru konturu üçün uc-uca qaynaq dirsəkləri, üçlüklər, reduksiyalar və flanslar (illüstrativ şəkil)
 Kran və göyərtə avadanlıqları üçün hazır şlanq yığımları (illüstrativ şəkil)
Bilik mərkəzi

Anbar məhsulları orta hesabla 1-3 iş günü, standart istehsal 5-10 iş günü, ölçüyə uyğun montajlı şlanq yığımları 5-15 iş günü, xüsusi ölçülü və…

Duzlu su mühitində əsas material AISI 316L-dir; tərkibindəki molibden xloridin başlatdığı nöqtəvi və yarıq korroziyasına qarşı müqaviməti artırır…

Hidravlik birləşmədə kipləşmə dörd yolla təmin olunur: O-ring, bonded seal (perflex) araqatı, konik metal səth və konik yiv. Silindrik yivlərdə…
Tez-tez verilən suallar
Sualınızın cavabı burada yoxdursa, yazın; ölçünü, yiv standartını və materialı birlikdə dəqiqləşdirək.
Sualınızı bizə yazınAnbarda olan standart ölçülər orta hesabla 1-3 iş günü ərzində göndərişə hazırlanır. Detalın fotoşəklini, port ölçüsünü və miqdarını telefon və ya WhatsApp ilə göndərsəniz, anbardan təmin ediləcək mövqeləri və istehsal tələb edənləri dərhal ayırarıq. İstehsal tələb edən standart mövqelər orta hesabla 5-10 iş günü, ölçüyə görə hazır şlanq yığımları isə orta hesabla 5-15 iş günü ərzində planlaşdırılır.
Bəli. Nümunə üzərində yiv standartı, kritik diametrlər, açar ağzı və kipləşmə növü ölçülür; bu məlumatlar istehsaldan əvvəl yazılı şəkildə təsdiqlənir və ilk detalın təsdiqindən sonra istehsala keçilir. Yeyilmiş nümunələrdə düzgün ölçünü müəyyən etmək üçün əks detalın ölçüsü də tələb oluna bilər.
Paslanmayan borular, dirsəklər, üçlüklər, reduksiyalar, flanslar, qaynaqlı nippellər və fitinqlər eyni material siyahısı üzrə təklif edilə və montaj ardıcıllığına uyğun mərhələli təhvil planlaşdırıla bilər. Klassifikasiya təsdiqi və ya material sənədi tələb olunan mövqeləri təklif sorğusunda ayrıca göstərməyiniz lazımdır.
Daim sıçrantıya məruz qalan açıq göyərtə xətlərində karbonlu polad borular və fitinqlər hər texniki xidmət dövründə yenidən işlənir. AISI 316L ilə əvəz edilmiş xətlərdə xarici səth korroziyası səbəbindən dəyişdirmə ehtiyacı xeyli dərəcədə aradan qalxır. Mövcud ölçülərə uyğun keçid üçün borunun xarici diametri, divar qalınlığı və qoşulma nöqtələrindəki port növləri birlikdə qiymətləndirilir.
Hər iki ucdakı birləşmə növü və yiv standartı (BSP, JIC/UNF, metrik və ya SAE flansı), başlıqların bucaqları (düz, 45°, 90°), şlanqın ümumi uzunluğu, şlanqın daxili diametri və işçi təzyiq kifayətdir. Bucaqlı iki başlıq varsa, onlar arasındakı istiqamət fərqini fotoşəkillə göstərməyiniz səhvin qarşısını alır.
316L ən çoxu 0,03% karbon ehtiva edir. Bu aşağı karbon miqdarı qaynaq zamanı istilik təsiri zonasında xrom karbidlərinin ayrılmasını məhdudlaşdırır və kristallararası korroziya riskini azaldır. Buna görə qaynaq olunacaq borularda, nippellərdə və flanslarda 316L daha etibarlı seçimdir.
Təklif
Material siyahınızı, sökülən detalın fotoşəklini və ya boru konturunun çertyojunu göndərin; anbardan çıxacaq mövqeləri və istehsal müddətlərini ayrı-ayrılıqda bildirək.
Gəmiqayırma və gəmi təmiri üzrə sorğu forması
Digər sektorlar