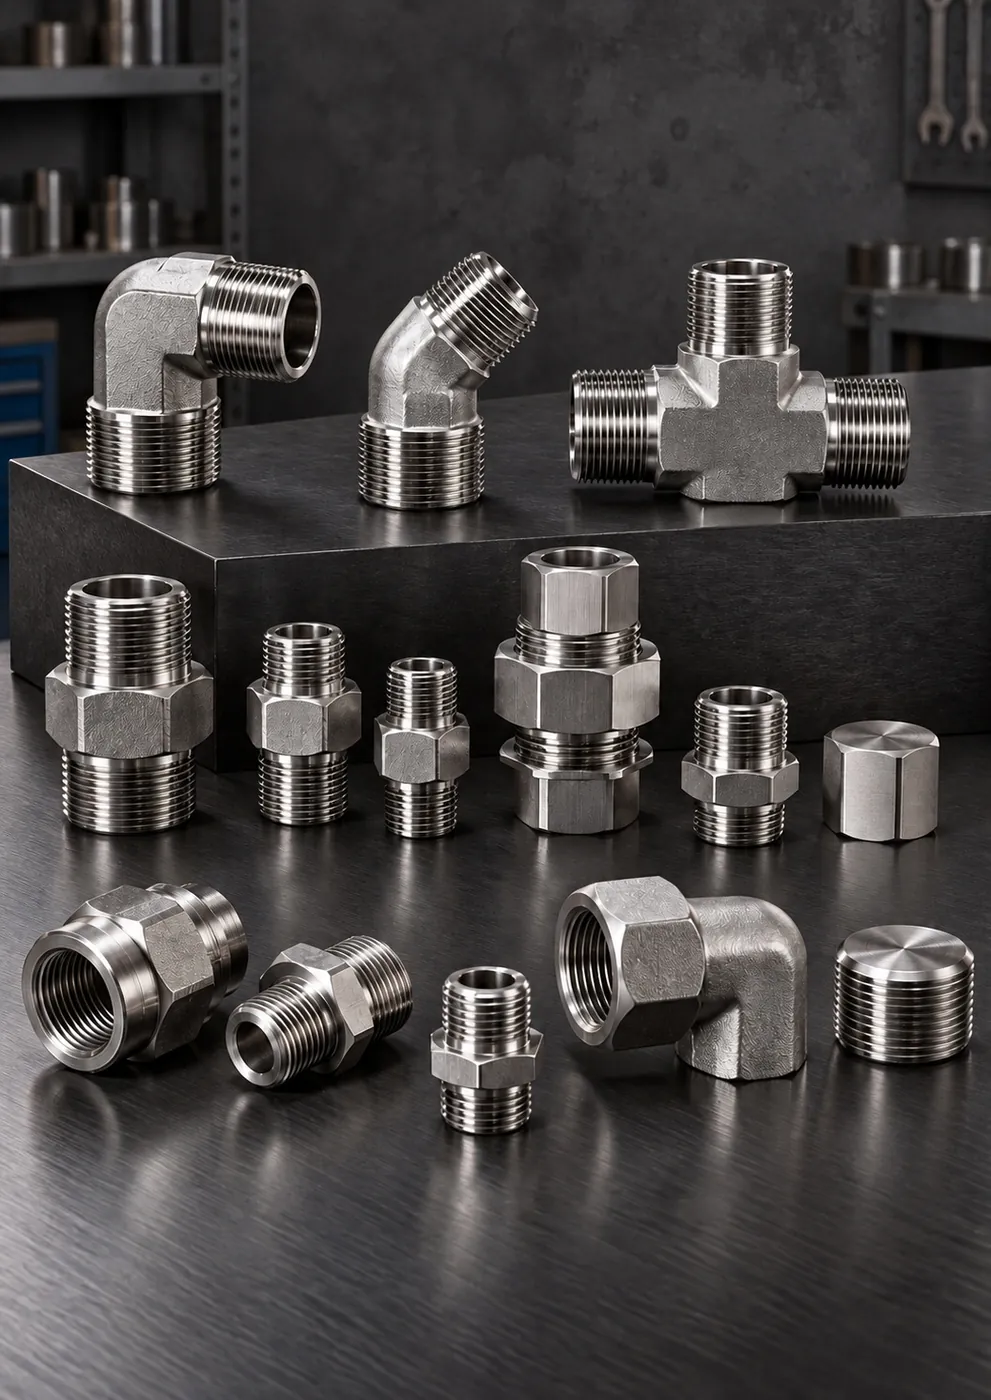
Sıxma halqalı boru fitinqləri
Arakəsmə keçid fitinqi
Detallar və təklif
Sükan hidravlikası · Hərəkət mexanizmi · Qayıq və gəmi
Gəmi və qayıq sükan sistemlərində, trap, yükqaldırıcı kran və lyuk qapağı hərəkət mexanizmlərində paslanmayan hidravlik birləşmələr və şlanq yığımları; barmaq, vtulka və ştok başlığı kimi detallarda texniki çertyoj və ya nümunə üzrə istehsal imkanının qiymətləndirilməsi.
Qısa cavab
GÜNEYSS sükan sistemlərinin və hərəkət mexanizmlərinin paslanmayan hidravlik birləşmələrini hazırlayır: sükan silindri və nasos xətlərinin fitinq, adapter və şlanq birləşmələri. Barmaq, vtulka və ştok başlığı kimi emal detalları isə nümunə və ya texniki çertyoj əsasında istehsal imkanı qiymətləndirildikdən sonra AISI 316/316L-dən hazırlanır. Sistemin layihələndirilməsi və təsdiqi sistem istehsalçısının və ya gəmiqayırma zavodunun məsuliyyətində qalır.
Sükan sistemi qayığın və ya gəminin nasazlığa ən az dözümlü sistemlərindən biridir. Hidravlik sükanda nasos, silindr və aradakı xətlər, mexaniki tərəfdə isə ştok, barmaq, vtulka və birləşmə başlıqları dəniz suyu, rütubət və daimi hərəkət şəraitində işləyir. Trap, gəmi yükqaldırıcı kranı, lyuk qapağı və rampa kimi hərəkət mexanizmlərində də vəziyyət fərqli deyil. Bu detallarda paslanmayan material çox vaxt seçim deyil, zərurətdir.
Emal detalları texniki çertyoj və ya nümunə üzrə istehsal olunur. Yük daşıyan və təhlükəsizlik baxımından kritik detallarda ölçü, material və tolerans sistem istehsalçısının çertyoju və ya gəmiqayırma zavodunun təsdiqi əsas götürülərək müəyyən edilir.
Mövcud sistemdə silindr portlarının yiv standartı, şlanqın diametri və uzunluğu, həmçinin hərəkət zamanı şlanqın keçdiyi yol müəyyən edilir. Qayıq və gəmi avadanlığında BSP, NPT, UNF/JIC və metrik birləşmələr eyni sistemdə birlikdə ola bilər; xarici mənşəli sükan sistemlərində düym və metrik ölçülərə birlikdə rast gəlmək mümkündür. Buna görə yivin müəyyənləşdirilməsi təxminlə deyil, ölçmə ilə aparılır.
Silindrlə birlikdə hərəkət edən şlanqlarda uzunluq sükanın hər iki son vəziyyətində şlanqı dartmayacaq və əyilmə radiusunu minimumdan aşağı salmayacaq şəkildə müəyyən edilir. Şlanq burularaq qoşulmur; onun qayığın konstruksiyasına və ya qonşu avadanlığa sürtündüyü nöqtələr yoxlanılır.
Barmaq, vtulka və ştok başlığı kimi detallarda oturtma toleransı, səth keyfiyyəti və material birlikdə qiymətləndirilir. Bir-birinə sürtünən paslanmayan səthlərdə yapışma (galling) riski olduğundan cüt detalın materialı və yağlama şəraiti layihədə nəzərə alınır. Yeyilmiş nümunə əsasında istehsalda yeyilmənin miqdarı əks detalın ölçüsü ilə müqayisə edilərək ilkin ölçü müəyyənləşdirilir.
Trap, gəmi yükqaldırıcı kranı, lyuk qapağı və rampa sistemlərində silindrlər geniş hərəkət diapazonunda və açıq havada işləyir. Silindrin birləşmə uclarındakı barmaqlar və vtulkalar həm dəniz suyu, həm də dəyişkən yük altında yeyilir. Bu detallar yenilənərkən eyni silindrin şlanq birləşmələri də yoxlanılarsa, qısa müddətdə ikinci dayanma riski azalır.
Qayıq və yaxta istehsalçıları və marinalar; gəmiqayırma zavodları və gəmi təmiri şirkətləri; sükan sistemi istehsalçıları və servisləri; gəmi trapı istehsalçıları; gəmi yükqaldırıcı kranlarının istehsalçıları və onlara texniki xidmət göstərənlər; dəniz platformalarına xidmət gəmilərində göyərtə və hərəkət mexanizmi hidravlikası; müdafiə sənayesində hərbi dəniz platformalarının hərəkət mexanizmi birləşmələri.
Anbarda olan fitinq, adapter və şlanq başlıqları orta hesabla 1-3 iş günü, montaj olunmuş şlanq yığımları isə orta hesabla 5-15 iş günü ərzində hazırlanır. Nümunə və ya texniki çertyoj əsasında istehsal olunan emal detalları texniki təsdiqdən sonra orta hesabla 10-20 iş günü ərzində planlaşdırılır. Qayıq sahildə və ya gəmi dokda olarkən ölçü götürülüb nümunə tez göndərilərsə, detallar suya buraxılma tarixinə uyğun planlaşdırıla bilər.
Proses
Sorğudan təhvilə 5 mərhələdə
Port yivləri, şlanqın diametri və uzunluğu, emal detallarının ölçüləri və materialı müəyyən edilir.
Kritik ölçülər, toleranslar və montaj yerləri yazılı şəkildə dəqiqləşdirilir.
Fitinq və adapterlər CNC-də emal olunur, şlanq yığımları preslənir, barmaq və vtulkalar emal olunur.
Yiv uyğunluğu, oturtma ölçüləri, presləmə və uzunluq yoxlanılır.
Detallar montaj yerinə görə etiketlənir və qoruyucu qapaqla qablaşdırılır.
Sektorlar
Sektor səhifəsində bu xidmətin həmin sahəyə xas tətbiqlərini, tövsiyə olunan məhsulları və tez-tez verilən sualları tapırsınız.

Göyərtə kranları, braşpil, sükan maşını, gəmi trapı və maşın şöbəsi xətləri üçün duzlu su sıçrantılarına və vibrasiyaya davamlı AISI 316L fitinqlər, şlanq yığımları, SAE flansları və kürəvi kranlar.
Yeni gəmi inşasındakı boru konturlarından dok dövründəki əsaslı təmirlərə qədər paslanmayan borular, flanslar, fitinqlər və şlanq yığımları; gəmi kranlarına xidmət göstərənlər üçün anbardan sürətli ehtiyat hissələri.

Qazma gəmiləri və platformalarda yükqaldırıcı kranların, boru daşıma sistemlərinin, göyərtə mexanizmlərinin və güc aqreqatlarının xətləri üçün AISI 316L şlanq başlıqları, SAE flansları, adapterlər və kürəvi kranlar.

Mobil hidravlik sistemlər, texniki xidmət stendləri və kompakt güc aqreqatları üçün texniki çertyojun təsdiqindən sonra CNC dəzgahlarında emal olunan SAE flansları, adapterlər, dirsəklər və şlanq başlıqları.
8 məhsul
Sıxma halqalı boru fitinqləri  UNF / JIC 37° fitinqlər
 Şlanq başlıqları və qolçaqlar
 Şlanq başlıqları və qolçaqlar
 SAE flans sistemləri
 Qaynaqlı nippellər və fitinqlər
 Kürəvi kranlar, iynəli ventillər və əks klapanlar
 Sifarişlə hazırlanan detallar
TVS
Sualınız burada yoxdursa, hazır mesajla WhatsApp-da yazın; texniki komanda birbaşa cavab versin.
WhatsApp-da soruşunXeyr. Sükan sisteminin layihələndirilməsi, hesabı və təsdiqi sistem istehsalçısının və ya gəmiqayırma zavodunun məsuliyyətindədir. Biz bu sistemlərin paslanmayan hidravlik birləşmələrini, şlanq yığımlarını və texniki çertyoj və ya nümunə üzrə emal detallarını istehsal edirik.
Portun və birləşmənin fotosunu, ştangensirkulla ölçülmüş xarici diametrini və mümkünsə yivölçənlə ölçülmüş addımı göndərin. Yiv standartı müəyyən edildikdən sonra eyni detal və ya mövcud şlanqa uyğun keçid adapteri istehsal edilə bilər.
Dəniz mühiti üçün əsas seçim AISI 316/316L-dir. Bir-birinə sürtünən paslanmayan səthlərdə yapışma riski olduğundan cüt detalın materialı, yağlama şəraiti və yük məlumatları birlikdə qiymətləndirilir; fərqli material lazımdırsa, texniki çertyojda göstərilməlidir.
Şlanqın uzunluğu sükanın hər iki son vəziyyətində şlanqı dartmayacaq və əyilmə radiusunu minimumdan aşağı salmayacaq şəkildə seçilməli; şlanq burularaq qoşulmamalıdır. Dəyişdirmədən sonra istehsalçının təlimatına uyğun olaraq sistemdən hava çıxarılmalı və birləşmələr sızma baxımından yoxlanılmalıdır.
Anbarda olan fitinq, adapter və şlanq başlıqları orta hesabla 1-3 iş günü, montaj olunmuş şlanq yığımları isə orta hesabla 5-15 iş günü ərzində hazırlanır. Nümunə və ya texniki çertyoj əsasında emal olunan detallar texniki təsdiqdən sonra orta hesabla 10-20 iş günü ərzində planlaşdırılır.
Təklif və texniki təsdiq
Sorğunuzu qısaca yazın; ölçü, material və təhvil müddəti dəqiqləşdikdən sonra yazılı təkliflə sizə cavab verək.
Təklifi sürətləndirən məlumatlar