



Yüksüklü Boru Rakorları
Erkek Düz Rakor (BSPP)
Boruyu pompa, valf bloğu veya silindir portuna bağlayan, BSPP erkek dişli somun yüksüklü paslanmaz düz rakor. Port tarafında…
Yeni inşa · Havuzlama · Revizyon
Yeni inşa boru devrelerinden havuz dönemindeki revizyonlara kadar paslanmaz boru, flanş, rakor ve hortum grubu; gemi vinci bakımcılarına stoktan hızlı yedek.
Bu sektörde öne çıkan ürünler
22 ürünün tümüÜrünler
22 ürün Tersaneler ve Gemi Bakım-Onarım sahasının koşullarına göre listelendi. Grup seçerek daraltın; ölçü ve diş standardı için ürün sayfasına geçin.
Yüksüklü Boru Rakorları
Boruyu pompa, valf bloğu veya silindir portuna bağlayan, BSPP erkek dişli somun yüksüklü paslanmaz düz rakor. Port tarafında…

Hortum Rakorları ve Soketler
Dişi BSP döner somunlu, 60° konik oturmalı, 90° bükümlü paslanmaz presli hortum rakoru. Hortumu port önünde burmadan dik açıyla…

Yüksüklü Boru Rakorları
İki paslanmaz boruyu aynı eksende, kaynaksız birleştiren 24° konik somun yüksüklü düz rakor. AISI 316L gövde, L ve S serisi boru…

Yüksüklü Boru Rakorları
Boru hattında 90° yön değişimini kaynaksız sağlayan somun yüksüklü paslanmaz dirsek rakor. Bükme yarıçapının sığmadığı dar montaj…

Yüksüklü Boru Rakorları
Aynı çaptaki üç boruyu birleştiren, ana hattan kol ayırmaya yarayan somun yüksüklü paslanmaz eşit T rakor. AISI 316L, 24° konik…

Yüksüklü Boru Rakorları
Boru hattını panel, tank duvarı veya gemi perdesinden sabit ve sökülebilir şekilde geçiren kontra somunlu, somun yüksüklü…

Hortum Rakorları ve Soketler
Metrik dişli döner somunlu, 24° konik O-ringli L serisi paslanmaz düz hortum rakoru. Somun yüksüklü rakor gövdelerine doğrudan…

Hortum Rakorları ve Soketler
İki kat çelik tel örgülü 2SN hidrolik hortumlar için paslanmaz presleme soketi (kapsül). Hortum rakoruyla birlikte preslenerek…

SAE Flanş Sistemleri
Kullanılmayan SAE flanş portlarını veya flanşlı hat uçlarını kapatan paslanmaz kör flanş. Code 61 ve Code 62 port ölçülerine…
Paslanmaz Borular ve Flanşlar
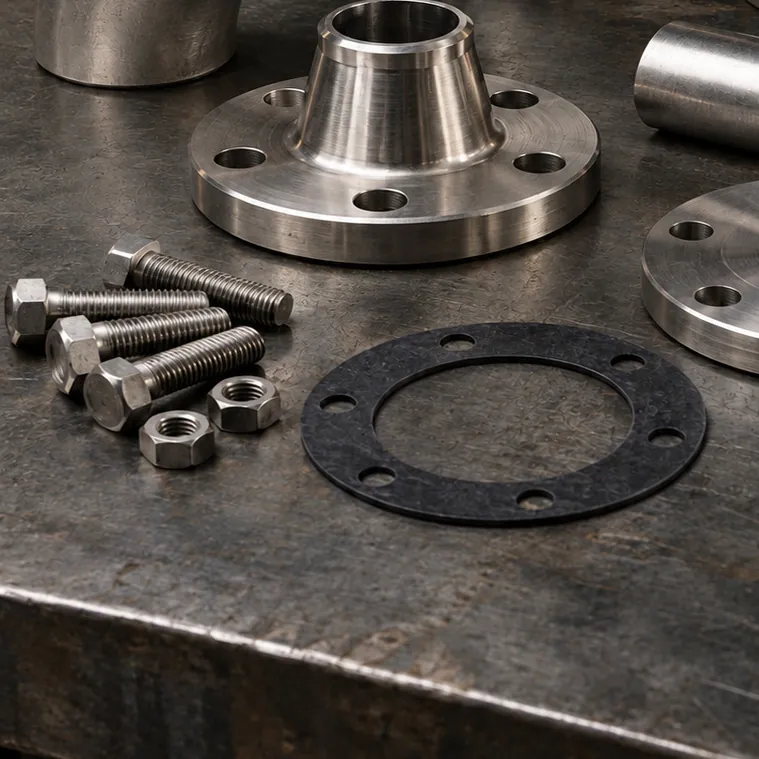
Boruya alın kaynağıyla birleşen konik boyunlu paslanmaz flanş. Basınç, sıcaklık ve titreşim altındaki hatlarda ekipman bağlantısı…
Paslanmaz Borular ve Flanşlar
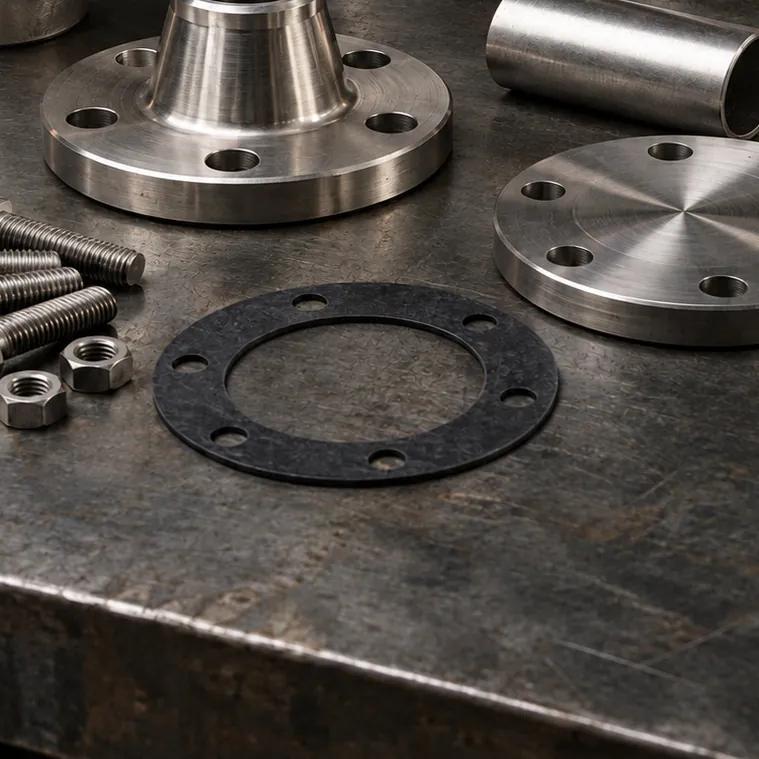
Boru hattının veya ekipman çıkışının ucunu kapatan paslanmaz kör flanş. Hat körleme, ileride genişleme payı bırakma ve basınç…

Paslanmaz Borular ve Flanşlar
Somun yüksüklü rakorlar ve kaynaklı hatlar için metrik dış çaplı dikişsiz paslanmaz hidrolik boru. AISI 316L; et kalınlığı hat…
Boru Fittings: Dirsek, Tee, Redüksiyon
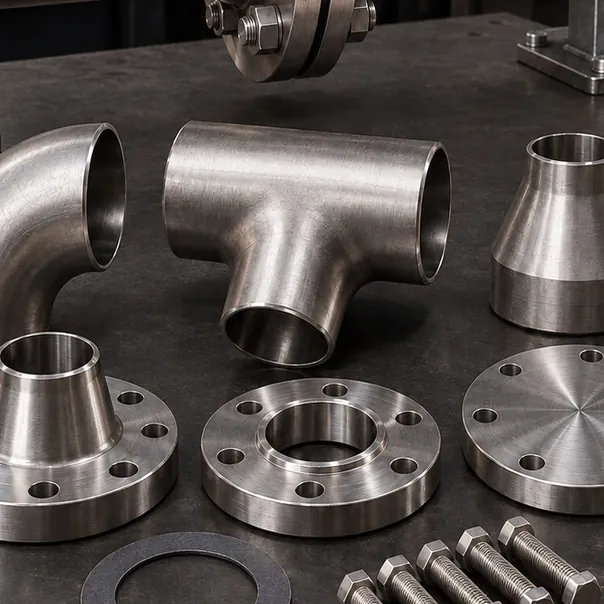
Kaynaklı paslanmaz boru hatlarında 90° yön değişimi için alın kaynaklı dirsek. Uzun (1,5D) ve kısa (1D) yarıçap; boruya uygun…
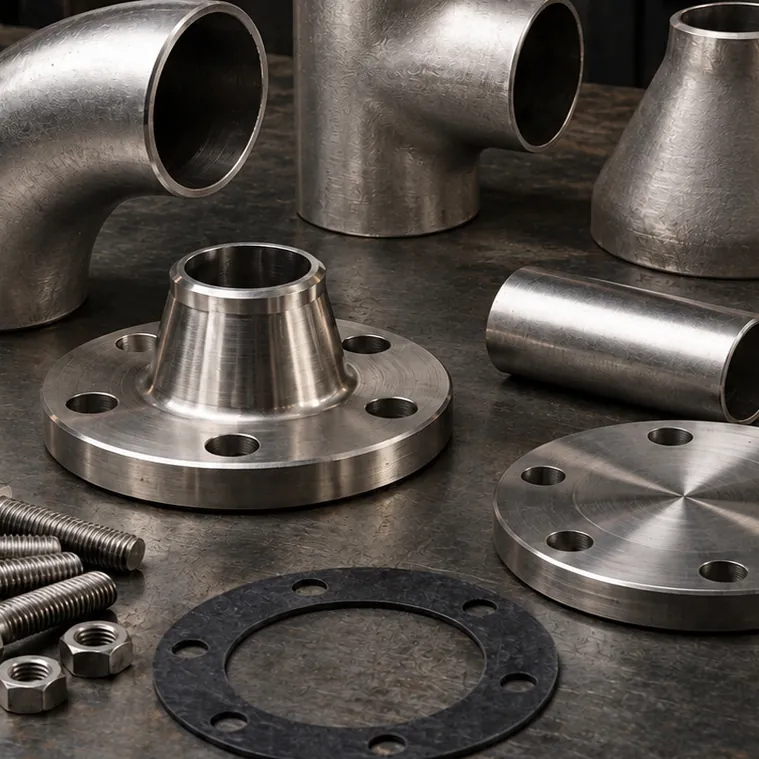
Boru Fittings: Dirsek, Tee, Redüksiyon
Kaynaklı paslanmaz boru hattından aynı çapta kol ayırmak için alın kaynaklı eşit tee. Kolektör, dağıtım ve by-pass hatları için…
Boru Fittings: Dirsek, Tee, Redüksiyon
Kaynaklı paslanmaz boru hattında eş eksenli çap geçişi sağlayan alın kaynaklı konsantrik redüksiyon. Pompa basma hatları ve dikey…
UNF / JIC 37° Rakorlar
Bir ucu JIC 37° erkek, diğer ucu JIC 37° dişi döner somunlu paslanmaz 90° dirsek. Hortumu burmadan yönlendirir, dar alanda…

UNF / JIC 37° Rakorlar
JIC 37° dişi uçları kapatan erkek kör tapa ve erkek uçları kapatan dişi kör somun. Hat körleme, basınç testi ve bakım için…
BSP / NPT Adaptör ve Nipeller
İki ucu farklı ölçüde BSPP erkek dişli, uçlarında 60° konik oturma yuvası bulunan paslanmaz orantılı nipel. BSP döner somunlu…
Kaynaklı Nipel ve Rakorlar
Nipel gövde, somun ve boruya alın kaynağıyla birleşen O-ringli kaynaklı yüksükten oluşan paslanmaz set. Kaynaklı hatta…
Kaynaklı Nipel ve Rakorlar
Gemi perdesine, tank cidarına veya gövde sacına kaynatılan, iki tarafında somun yüksüklü bağlantı bulunan paslanmaz perde geçiş…
Kaynaklı Nipel ve Rakorlar
Bir ucu boruya kaynatılan, diğer ucu 24° konik somun yüksüklü paslanmaz 90° dirsek. Kaynaklı hattan sökülebilir bağlantıya dik…
Kaynaklı Nipel ve Rakorlar
Boru ucuna alın kaynağıyla birleşen, 24° konik yuvaya O-ring ile oturan paslanmaz kaynaklı yüksük. Düz, kademeli (çap geçişli) ve…
Aradığınız parça listede yok mu?
Numune fotoğrafı, teknik resim ya da ölçü bilgisi gönderin; katalogdan ya da özel imalatla uygun bağlantıyı belirleyelim.
Faik Güney · Yetkili
Hizmetler
Parça tedarikinin ötesinde; tesisat, hortum grubu montajı, özel imalat ve teknik tespit ile sahadaki işi tamamlıyoruz.
AISI 316/316L boru, flanş ve fittings ile kaynaklı ve sökülebilir paslanmaz hatlar: et kalınlığına uygun ağız…
Hizmeti inceleyin – Paslanmaz Boru TesisatıStandart paslanmaz rakor, adaptör, hortum ucu, flanş ve vanalarda stok durumuna göre ortalama 1-3 iş günü sevke…
Hizmeti inceleyin – Stoktan Hızlı Tedarik ve Bakım DesteğiHidrolik hortum yapımı ve presleme: düz, 45° ve 90° paslanmaz uçlarla BSP, JIC, NPT, metrik ve SAE flanşlı (talebe göre…
Hizmeti inceleyin – Hidrolik Hortum Yapımı ve PreslemeStandart ürünün çözüm olmadığı yerde numune, teknik resim veya ölçüye göre özel adaptör, nipel, flanş bloğu ve geçiş…
Hizmeti inceleyin – Teknik Resim ve Numuneden Özel İmalatAISI 316L gövdeli küresel vana, iğne vana ve çekvalflerin gövde, bağlantı standardı, geçiş çapı, basınç, sıcaklık ve…
Hizmeti inceleyin – Vana, Çekvalf ve Akış KontrolüKüçük çaplı ölçüm, kontrol ve numune hatlarında AISI 316/316L boru ile çift yüksüklü union, elbow, tee, connector ve…
Hizmeti inceleyin – Enstrümantasyon BorulamaBSP, NPT, UNF/JIC ve metrik dişlerin ölçümle tespiti, karşı parçayla doğru eşleştirme ve O-ring, bonded seal, konik…
Hizmeti inceleyin – Diş Tespiti ve Teknik DanışmanlıkKontrol panelleri, güç üniteleri ve test tezgâhlarında paslanmaz boru ve fittings ile düzenli, etiketli ve servis dostu…
Hizmeti inceleyin – Hidrolik Kontrol Paneli BağlantılarıGemi ve tekne dümen sistemlerinde, pasarella, vinç ve kapak hareket aksamlarında paslanmaz hidrolik bağlantılar ve…
Hizmeti inceleyin – Hidrolik Dümen ve Hareket AksamıGenel bakış
Kısa cevap
Tersanelerde yeni inşa hidrolik boru devreleri için AISI 316L boru, kaynaklı nipel, flanş ve 24° konik yüksüklü rakorlar; bakım-onarım işlerinde ise mevcut porta birebir uyan adaptör, hortum grubu ve numuneden üretilen yedek parçalar kullanılır. Seçimi belirleyen; mevcut diş standardı, boru dış çapı ve et kalınlığı, çalışma basıncı ve havuz takvimidir.
Tersanede iki farklı zaman ölçeği vardır: yeni inşa projesinde boru devreleri aylar önce planlanır, bakım-onarımda ise gemi havuzdayken her gün maliyettir. İkisinde de ortak nokta, sahaya gelen bağlantının ilk seferde doğru olmasıdır. Yanlış diş, eksik adaptör ya da gecikmiş bir flanş, boru ekibini ve montaj takvimini bekletir.
Tuzla'da, tersanelerle aynı ilçede üretim yapan GÜNEYSS; yeni inşa ve bakım-onarım projelerine AISI 316/316L paslanmaz boru, flanş, rakor, vana ve montajlı hortum grubu sağlar. Gemi vinci bakımcıları ve makine dairesi revizyonu yapan ekipler için standart ölçüler stoktan hazırlanır; sökülen eski parçanın yerine gelecek bağlantılar numuneden veya çizimden üretilir.
Saha koşulları
Bağlantı elemanını bu koşullara göre seçiyor, malzemeyi, sızdırmazlık tipini ve montaj şeklini buna göre belirliyoruz.
Kendi koşullarınızı yazınGemi havuzdayken her gün maliyettir; değişecek parçalar çoğu zaman hatlar söküldükten sonra netleşir.
Aynı gemide Avrupa, ABD ve Asya menşeli vinç, pompa ve valflerin farklı diş standartları bir arada bulunur.
Kaynaklı boru devrelerinde ağız hazırlığı, eksen hizası ve devreye alma öncesi yıkama; sızdırmazlığı ve pompa ömrünü belirler.
Eski gemilerde üreticisi değişmiş ya da ölçüsü standart dışı kalmış adaptörlerin numuneden yeniden üretilmesi gerekir.
Karbon çelik güverte hatları her havuzlamada yeniden ele alınır; paslanmaza geçilmedikçe aynı iş tekrarlanır.
Teknik seçim notları
Tersaneler ve Gemi Bakım-Onarım uygulamalarında sipariş öncesi birlikte netleştirdiğimiz noktalar.
Revizyonda yeni parça, gemideki mevcut port ve boruya birebir uymalı; dış çap, diş adımı ve sızdırmazlık tipi birlikte teyit edilir.
Dış çap, Schedule değeri ve basınç sınıfı; dirsek, tee, redüksiyon ve flanşla aynı listede karşılaştırılmalıdır.
Ekipman ve bakım noktalarında flanş veya kaynaklı nipel, bir sonraki havuzlamada sökümü kolaylaştırır.
Klas onayı veya malzeme belgesi istenen kalemler teklif talebinde ayrıca belirtilmelidir.
Uç tipleri, açılar, toplam boy ve açılı iki uç arasındaki yön farkı, hortum grubunun ilk seferde doğru gelmesini sağlar.

Detaylı rehber
Yeni inşa gemilerde hidrolik tesisat; güverte makineleri, ambar kapakları, rampa ve kapılar, dümen makinesi ve uzaktan kumandalı valf sistemleri için güç ünitelerinden dağılan boru devrelerinden oluşur. Bu hatlarda karbon çelik boru yerine paslanmaz boru tercih edildiğinde, karbon çelikte gereken iç yüzey asitleme ve koruma işlemleri büyük ölçüde azalır; kaynak bölgelerinin temizliği yine gerekir, ancak dış yüzey korozyonu işletme boyunca sorun olmaktan çıkar.
Boru devresi imalatında dikkat edilmesi gereken noktalar:
Klas kuruluşu onayı veya malzeme belgesi gerektiren kalemlerde bu şartın teklif aşamasında belirtilmesi, imalat planının baştan doğru kurulmasını sağlar.
Havuzlama döneminde değiştirilecek bağlantıların listesi çoğu zaman gemi havuza girdikten ve hatlar söküldükten sonra netleşir. Bu noktada zaman kazandıran üç yaklaşım vardır:
Revizyon sırasında aynı hatta farklı dönemlerden kalma, bir kısmı BSP bir kısmı metrik parçalar çıkabilir. Böyle durumlarda her noktaya ayrı geçiş adaptörü eklemek yerine hattın tek standartta yenilenmesi değerlendirilmelidir; adaptör sayısı azaldıkça olası kaçak noktası da azalır.
Güverte ve provizyon vinçlerinin hortumları; sürtünme, güneş ışığı ve tuz nedeniyle gemideki en sık değişen hidrolik parçalar arasındadır. Farklı üreticilerin vinçlerinde BSP, JIC/UNF, metrik ve SAE flanşlı bağlantılar bir arada bulunabilir. Vinç servisi yapan ekipler için eski hortumun iki ucundaki bağlantı tipi, boy ve açı bilgisiyle montajlı hortum grubu hazırlanabilir; sık kullanılan adaptör ve dirseklerin stoktan temini, servis ekibinin gemide beklemesini kısaltır.
| Hat tipi | Tipik bağlantı | Dikkat edilecek nokta |
|---|---|---|
| Güç ünitesi ana basınç hattı | SAE flanş (Code 61 / 62), kaynaklı boru | Code seçimi nominal çap ve çalışma basıncına göre |
| Güverte dağıtım boruları | 24° konik yüksüklü rakor (DIN 2353 / ISO 8434-1), kaynaklı nipel | Boru dış çapı ve et kalınlığı teyit edilmeli |
| Hareketli ekipman beslemesi | Montajlı hortum grubu, JIC veya BSP uç | Bükülme yarıçapı ve burulma kontrolü |
| Ölçüm ve kontrol hatları | Çift yüksüklü enstrümantasyon fittings | Temiz ve dik boru kesimi |
Tersane projelerinde teklif süresini en çok uzatan şey eksik tanımdır. Aşağıdaki bilgiler baştan paylaşıldığında stok ve imalat ayrımı ilk turda yapılabilir:
Stokta bulunan standart ölçüler ortalama 1-3 iş günü içinde sevke hazırlanır; standart imalat ortalama 5-10 iş günü, ölçüye göre montajlı hortum grupları ortalama 5-15 iş günü, özel ölçü ve proje imalatı teknik onay sonrası ortalama 10-20 iş günü içinde planlanır. Yeni inşa projelerinde malzeme listesinin aşamalı teslimata bölünmesi, montaj sırasına uygun sevkiyat yapılmasını kolaylaştırır. Parçalar ölçü ve sipariş grubuna göre ayrı paketlenir, dişler ve portlar koruyucu kapaklarla kapatılır; sipariş grupları devre bazında verildiğinde paketleme de aynı düzende yapılır ve sahada hangi kolinin hangi hatta ait olduğu kolayca ayırt edilir.
Uygulamalar
Tersaneler ve Gemi Bakım-Onarım sahasında bağlantı elemanı, hortum grubu ve özel parça ihtiyacı olan ekipler.
Güverte makineleri, kapaklar ve dümen makinesi için paslanmaz boru devreleri, flanşlar ve devre bazında gruplanmış rakor setleri.
Havuz döneminde sökülen hatların yerine birebir ölçülü adaptör, hortum grubu ve numuneden üretilen parçalar.
Güverte, provizyon ve kargo vinçleri için montajlı hortum grupları, geçiş adaptörleri ve stoktan dirsekler.
Güç ünitesi, filtre ve soğutma devrelerinde karbon çelikten paslanmaza geçiş ve flanşlı boru yenileme.
Tersane taşeronlarının boru devresi imalatında kullandığı kaynaklı nipel, dirsek, tee, redüksiyon ve flanşlar.
Mevcut gemiye eklenen vinç, pasarella veya kapak sistemleri için yeni hat bağlantıları.
Galeri
Paslanmaz boru hattında kaynak uygulaması (temsili görsel)
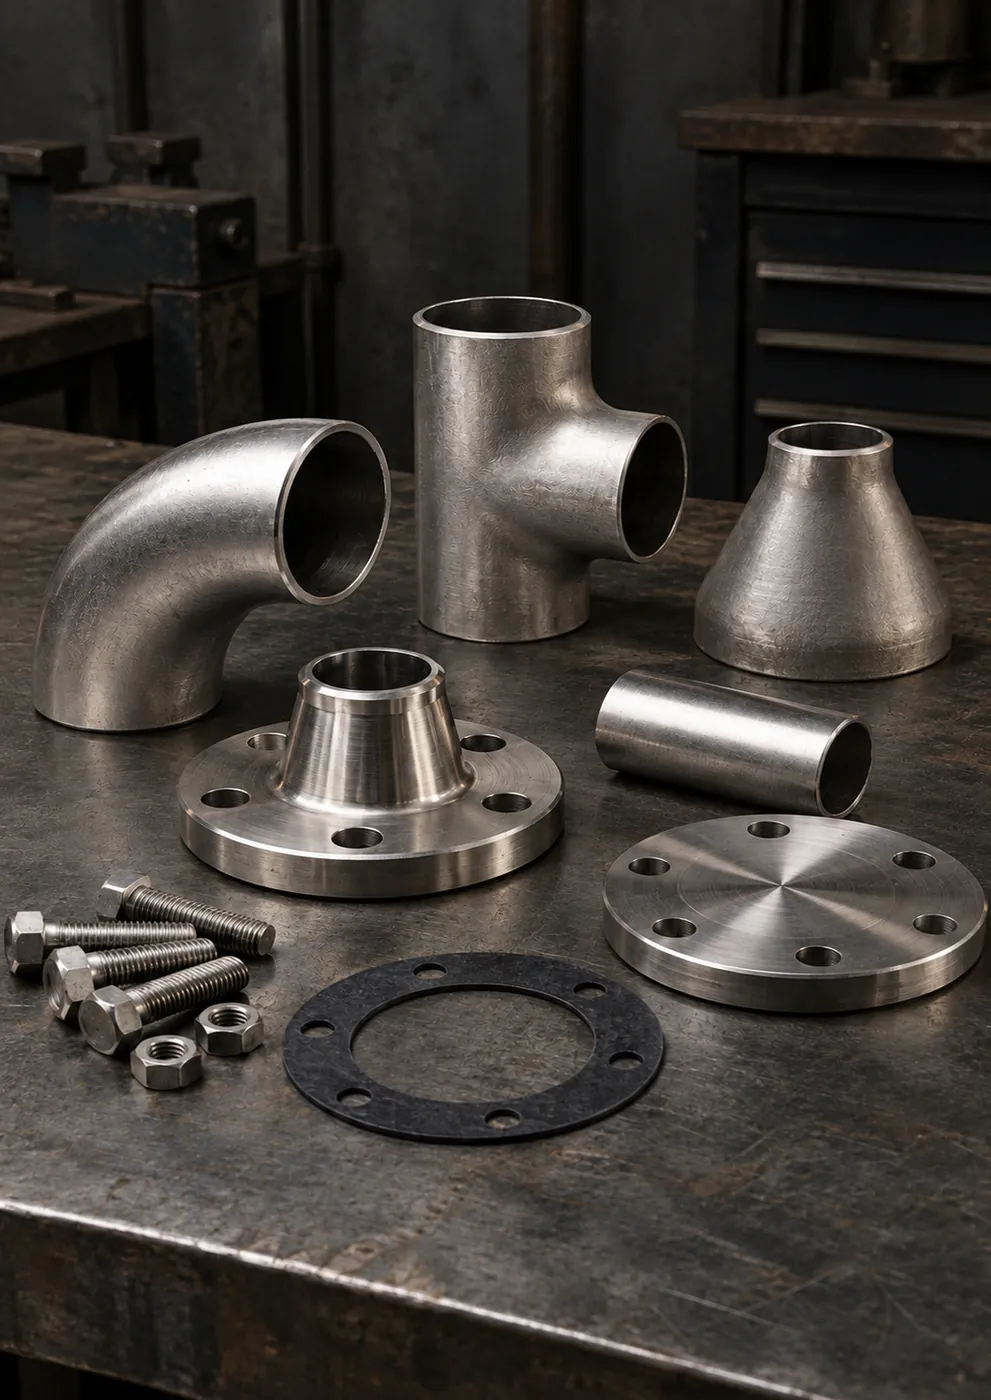 Kaynak boyunlu flanş, paslanmaz boru, conta ve cıvata takımı (temsili görsel)
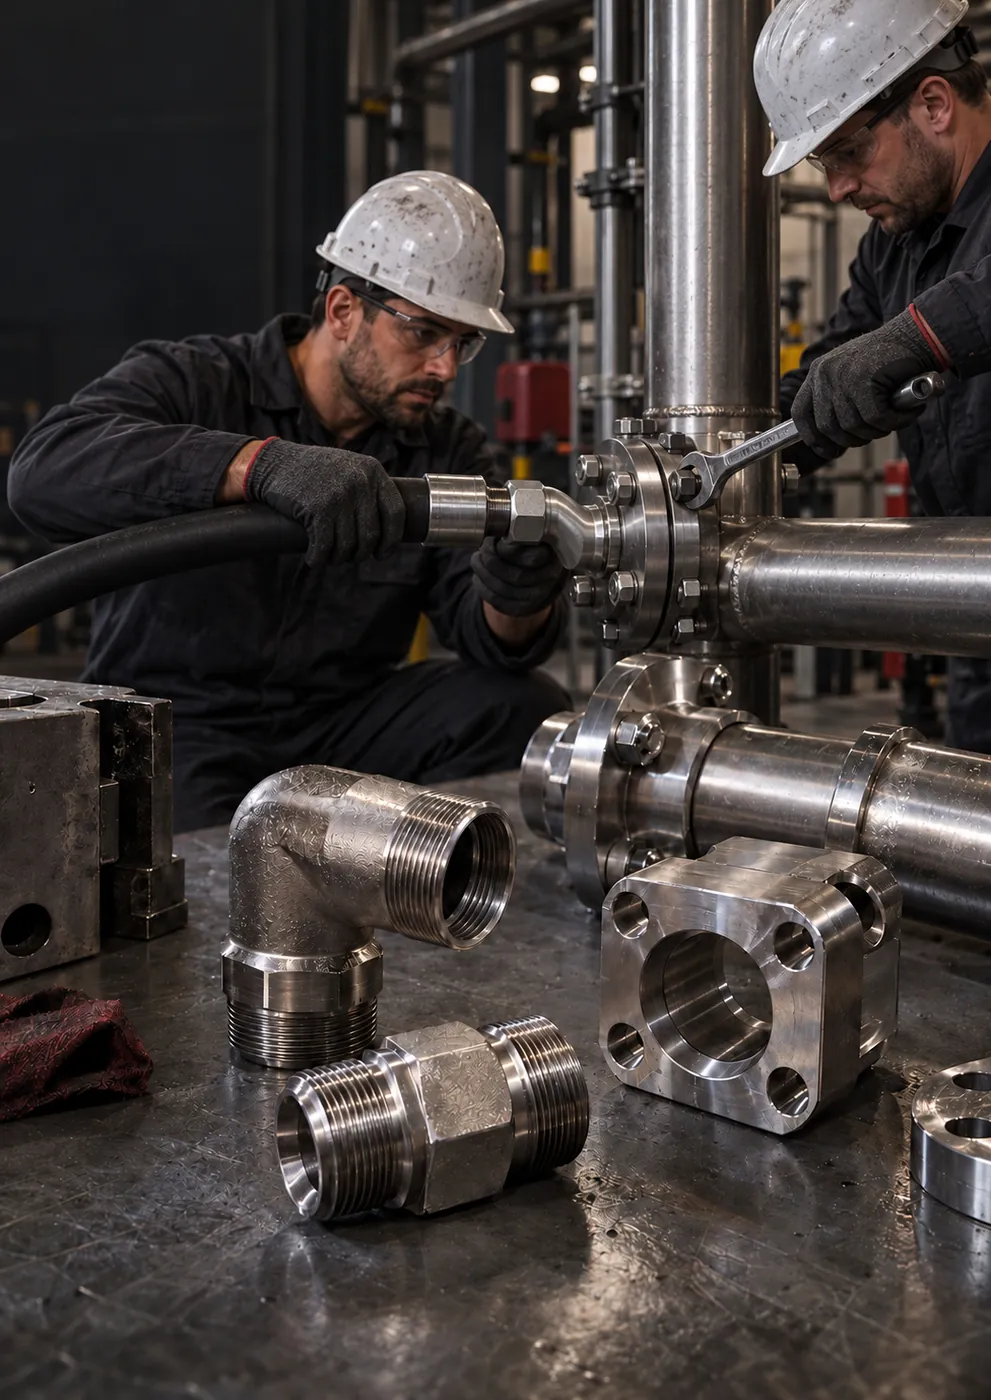 Flanşlı boru hattına hortum bağlantısının montajı (temsili görsel)
 Boru devresi için alın kaynaklı dirsek, tee, redüksiyon ve flanşlar (temsili görsel)
 Vinç ve güverte ekipmanları için montajlı hortum grupları (temsili görsel)
Bilgi merkezi

Stok ürünler ortalama 1-3 iş günü, standart imalat 5-10 iş günü, ölçüye göre montajlı hortum grupları 5-15 iş günü, özel ölçü ve proje parçaları…

Tuzlu su ortamında temel malzeme AISI 316L'dir; molibden içeriği klorürün başlattığı oyuk ve aralık korozyonuna karşı direnci artırır. Bağlantının…

Hidrolik bağlantıda sızdırmazlık dört yolla sağlanır: O-ring, bonded seal (perflex) conta, konik metal yüzey ve konik diş. Paralel dişlerde…
Sık sorulan sorular
Sorunuzun cevabı burada yoksa yazın; ölçü, diş standardı ve malzemeyi birlikte netleştirelim.
Sorunuzu bize yazınStokta bulunan standart ölçüler ortalama 1-3 iş günü içinde sevke hazırlanır. Parçanın fotoğrafını, port ölçüsünü ve adedini telefon veya WhatsApp ile iletirseniz stoktan karşılanacak kalemleri ve imalat gerektirenleri hemen ayırırız. İmalat gerektiren standart kalemler ortalama 5-10 iş günü, ölçüye göre montajlı hortum grupları ortalama 5-15 iş günü içinde planlanır.
Evet. Numune üzerinden diş standardı, kritik çaplar, anahtar ağzı ve sızdırmazlık tipi ölçülür; bu bilgiler üretimden önce yazılı olarak teyit edilir ve ilk parça onayından sonra üretime geçilir. Aşınmış numunelerde doğru ölçünün belirlenmesi için karşı parçanın ölçüsü de istenebilir.
Paslanmaz boru, dirsek, tee, redüksiyon, flanş, kaynaklı nipel ve rakorlar aynı malzeme listesi üzerinden teklif edilebilir ve montaj sırasına uygun aşamalı teslimat planlanabilir. Klas onayı veya malzeme belgesi gereken kalemleri teklif talebinde ayrıca belirtmeniz gerekir.
Sürekli serpinti alan açık güverte hatlarında karbon çelik boru ve rakorlar her bakım döneminde yeniden ele alınır. AISI 316L ile değiştirilen hatlarda dış yüzey korozyonu kaynaklı değişim ihtiyacı büyük ölçüde ortadan kalkar. Mevcut ölçülere uygun geçiş için boru dış çapı, et kalınlığı ve bağlantı noktalarındaki port tipleri birlikte değerlendirilir.
Her iki uçtaki bağlantı tipi ve diş standardı (BSP, JIC/UNF, metrik veya SAE flanş), uç açıları (düz, 45°, 90°), toplam hortum boyu, hortum iç çapı ve çalışma basıncı yeterlidir. Açılı iki uç varsa aralarındaki yön farkını fotoğrafla göstermeniz hatayı önler.
316L en fazla %0,03 karbon içerir. Bu düşük karbon oranı, kaynak sırasında ısıdan etkilenen bölgede krom karbür çökelmesini sınırlar ve taneler arası korozyon riskini azaltır. Bu nedenle kaynak görecek boru, nipel ve flanşlarda 316L daha güvenli bir tercihtir.
Teklif
Malzeme listenizi, sökülen parçanın fotoğrafını ya da boru devresi çizimini gönderin; stoktan çıkacak kalemleri ve imalat terminlerini ayrı ayrı bildirelim.
Tersaneler ve Gemi Bakım-Onarım talep formu
Diğer sektörler