



新造船 · 进坞 · 改造检修
新造船与修船用不锈钢液压管系:钢管、法兰、接头与胶管总成
从新造船管路到坞修期间的改造检修,提供不锈钢管、法兰、接头和软管总成;为船用起重机维修商提供现货快速备件。
- 材料
- AISI 316/316L 钢管、法兰和接头;需焊接的零件采用 316L
- 连接
- SAE 法兰、24° 锥卡套式、BSP、NPT、UNF/JIC 及焊接式对丝
- 交期
- 现货 1-3 · 标准生产 5-10 · 项目定制技术确认后 10-20 个工作日
产品
适用于本行业的连接件
已按船厂与船舶维修领域的工况列出 22 种产品。选择类别缩小范围;尺寸与螺纹标准请查看产品页面。








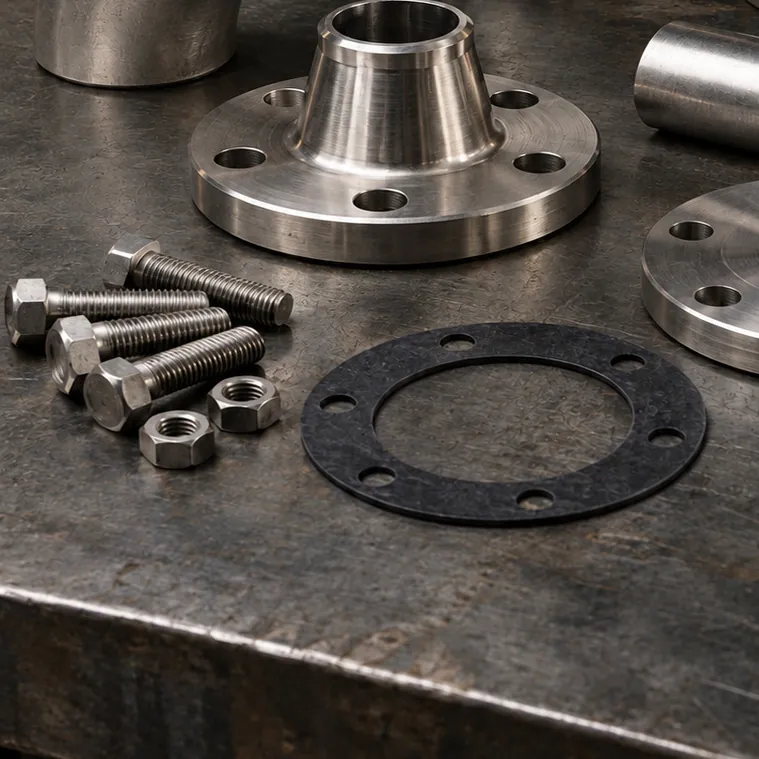

JIC 37° 扩口接头(UNF)
JIC 37° 内外螺纹 90° 弯头
一端为 JIC 37° 外螺纹、另一端为 JIC 37° 内螺纹活动螺母的不锈钢 90° 弯头。软管无需扭转即可调整走向,适合狭窄空间连接。

清单中没有您要的零件?
请发送样品照片、技术图纸或尺寸信息,我们将从目录产品中或通过定制加工为您确定合适的接头。
Faik Güney · 负责人
服务
我们为本行业提供的服务
不止于零件供应——我们通过管路安装、软管总成装配、定制加工和技术识别,帮助您完成现场工作。
液压胶管总成定制与扣压
液压软管制作与扣压:采用直通、45° 和 90° 不锈钢接头,提供 BSP、JIC、NPT、公制及 SAE 法兰式(可按需提供 ORFS)软管总成;经受控扣压、弯曲半径和扭转检查,交付即可安装使用。
查看服务 – 液压胶管总成定制与扣压阀门、单向阀与流量控制
根据阀体、连接标准、通径、压力、温度和介质,为 AISI 316L 阀体的球阀、针阀和单向阀选型;并结合流向和检修可达性在管路中合理布置。
查看服务 – 阀门、单向阀与流量控制液压接头螺纹识别与技术咨询
通过测量识别 BSP、NPT、UNF/JIC 和公制螺纹,与配对件正确匹配,并在 O形圈、组合垫圈、锥面密封或螺纹密封中选择适合应用的方式。
查看服务 – 液压接头螺纹识别与技术咨询液压舵机与传动机构部件
用于船舶和船艇舵系统,以及舷梯、起重机和舱口盖传动机构的不锈钢液压连接件和软管总成;销轴、衬套和杆端等零件可按技术图纸或样品进行可制造性评估。
查看服务 – 液压舵机与传动机构部件概览
我们为船厂与船舶维修提供什么?
简要回答
船厂新造船液压管路通常采用 AISI 316L 钢管、焊接式对丝、法兰及 24° 锥卡套式接头;维修保养工作则使用与现有油口完全匹配的过渡接头、软管总成以及来样加工的备件。决定选型的因素包括:现有螺纹标准、钢管外径和壁厚、工作压力以及进坞时间表。
船厂有两种截然不同的时间尺度:新造船项目中,管路往往提前数月规划;而在维修保养中,船舶在坞内的每一天都是成本。两者的共同点是:送到现场的连接件必须一次就对。螺纹不对、少一个过渡接头或晚到一片法兰,都会让管路班组停工待料,拖慢安装进度。
GÜNEYSS 的工厂位于土耳其伊斯坦布尔图兹拉,与各大船厂同处一区。我们为新造船和维修保养项目提供 AISI 316/316L 不锈钢管、法兰、接头、阀门及成品软管总成。面向船用起重机维修商和机舱改造团队,标准规格现货备货;用于替换拆下旧件的连接件,则来样或按图生产。
-
进坞时间表
船舶在坞内的每一天都是成本;需更换的零件往往要等管路拆开后才能确定。
-
设备产地不一
同一艘船上,欧洲、美国和亚洲产的起重机、泵和阀门采用各不相同的螺纹标准。
-
焊接与管路清洁
焊接管路的坡口加工、轴线对中以及投用前的冲洗,决定密封性和泵的寿命。
-
原厂件无处可寻
老旧船舶上制造商已变更或尺寸非标的过渡接头,需要来样重新制作。
-
反复腐蚀
碳钢甲板管路每次进坞都要返工;不改用不锈钢,同样的工作就会一再重复。
选型技术要点
选对接头的要点
在船厂与船舶维修应用中,下单前我们会与您共同确认的要点。
-
测量现有油口
改造时新零件必须与船上现有油口和管子完全匹配;外径、螺距和密封类型需一并确认。
-
钢管与管件一起选
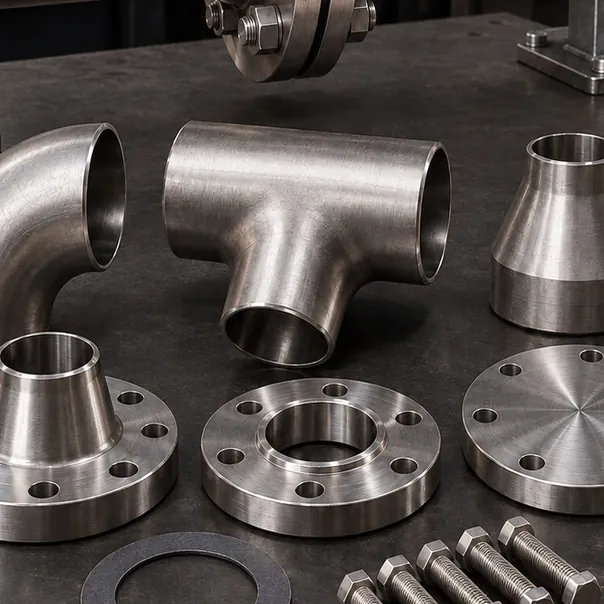
外径、Schedule 值和压力等级应与弯头、三通、异径管和法兰列入同一清单核对。
-
预留可拆卸点
在设备和维护点设置法兰或焊接式对丝,便于下次进坞时拆卸。
-
证书要求提前写明
需要船级社认可或材料证书的项目,应在询价时单独注明。
-
软管信息要完整
接头类型、角度、总长以及两端弯头之间的方位差,确保软管总成一次做对。

详细指南
新造船:从管路制作到调试投用
新造船的液压管路系统由液压站引出的各路管路组成,服务于甲板机械、舱口盖、跳板与舱门、舵机以及遥控阀门系统。在这些管路中以不锈钢管替代碳钢管,可大幅减少碳钢管所需的内壁酸洗和防护处理;焊缝区域仍需清理,但外表面腐蚀在整个运营期内都不再是问题。
管路制作中需要注意以下几点:
- 钢管与管件匹配:外径/NPS、壁厚(Schedule)和压力等级应与弯头、三通、异径管和法兰一并核对。
- 焊接还是可拆卸:长直管段采用焊接连接,设备接口处则通过焊接式对丝或法兰留出可拆卸点。
- 焊接质量:坡口加工、轴线对中及焊后表面清理直接影响密封性;需焊接的零件优先选用 316L。
- 管路清洁:安装完成后、调试投用前,管路必须冲洗(flushing)至目标清洁度等级;切屑和焊渣是阀门和泵故障的主要原因之一。
对于需要船级社认可或材料证书的项目,在报价阶段即注明这一要求,可确保生产计划从一开始就安排妥当。
维修保养与坞修期
坞修期间需要更换的连接件清单,往往要等船舶进坞、管路拆开之后才能确定。此时有三种做法可以节省时间:
- 提前勘查:如有可能,在船舶到港前提供已知故障管路的照片、油口尺寸和软管长度;现货项目提前预留。
- 来样加工:磨损、腐蚀或已找不到原厂件的过渡接头和定制件,以样品为依据测量;螺纹标准和关键尺寸经书面确认,首件确认后转入生产。
- 碳钢改不锈钢:长期锈蚀的甲板管路在改造时以同尺寸不锈钢件替换,避免下次进坞时重复同样的工作。
改造时,同一管路上可能出现不同年代遗留的零件,有的是 BSP,有的是公制。这种情况下,与其在每个连接点加装过渡接头,不如考虑将整条管路统一为一种标准重新配置;过渡接头越少,潜在泄漏点就越少。
为船用起重机维修商快速供应备件
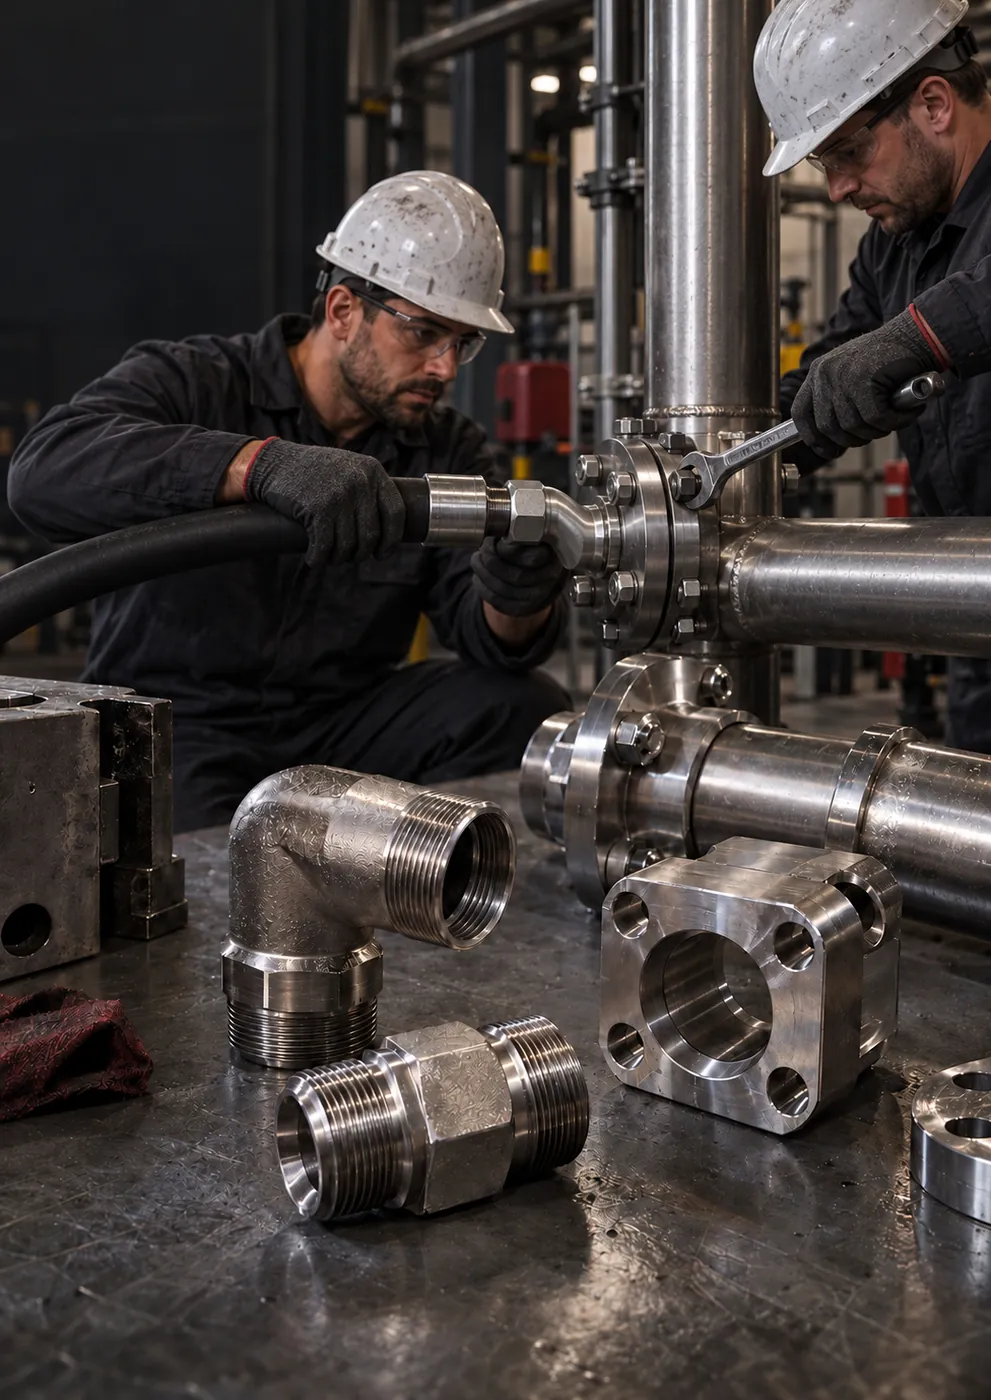
甲板起重机和物料起重机的软管因摩擦、日晒和盐分侵蚀,是船上更换最频繁的液压件之一。不同厂家的起重机上可能同时存在 BSP、JIC/UNF、公制和 SAE 法兰连接。从事起重机服务的团队只需提供旧软管两端的接头类型、长度和角度信息,即可为其制作成品软管总成;常用过渡接头和弯头现货供应,可缩短服务团队在船上的等待时间。
按管路类型选择连接方式
| 管路类型 | 典型连接 | 注意事项 |
|---|---|---|
| 液压站主压力管路 | SAE 法兰(Code 61 / 62)、焊接管路 | Code 等级根据公称通径和工作压力选择 |
| 甲板分配管路 | 24° 锥卡套式接头(DIN 2353 / ISO 8434-1)、焊接式对丝 | 须确认钢管外径和壁厚 |
| 活动设备供油 | 成品软管总成,JIC 或 BSP 接头 | 检查弯曲半径和扭转 |
| 测量与控制管路 | 双卡套仪表接头 | 管子切口平整、端面垂直 |
加快报价的关键信息
在船厂项目中,拖长报价周期的最大因素是需求描述不完整。如一开始就提供以下信息,第一轮即可区分现货项与定制项:
- 新造船:按回路列出的物料清单、钢管外径和壁厚、法兰类型及压力等级、工作压力、期望的交货顺序。
- 维修保养:拆下零件的照片、油口尺寸或样品、数量以及船舶出坞日期。
- 起重机服务:如已知,请提供起重机制造商和型号、软管接头类型、角度和长度。
- 所有情况:是否有船级社认可、材料证书或试验要求。
交期与供货
库存标准规格平均 1-3 个工作日即可备货待发;标准生产平均 5-10 个工作日,按尺寸装配的软管总成平均 5-15 个工作日,非标尺寸及项目定制在技术确认后平均 10-20 个工作日内排产。新造船项目中,将物料清单拆分为分批交货,便于按安装顺序发货。零件按尺寸和订单分组分别包装,螺纹和油口均以保护帽封堵;订单按回路分组时,包装也按同样方式进行,现场可轻松辨别每个包裹属于哪条管路。
应用
我们的服务对象
在船厂与船舶维修领域需要连接件、软管总成和定制零件的团队。
-
新造船船厂
用于甲板机械、舱盖和舵机的不锈钢管路、法兰,以及按回路分组的接头套件。
-
修船厂
替换坞修期间拆下管路的同尺寸过渡接头、软管总成及来样加工件。
-
船用起重机维修商
用于甲板、物料及货物起重机的成品软管总成、过渡接头和现货弯头。
-
机舱改造
液压站、过滤及冷却回路由碳钢改为不锈钢,以及法兰管路更新。
-
管路加工车间
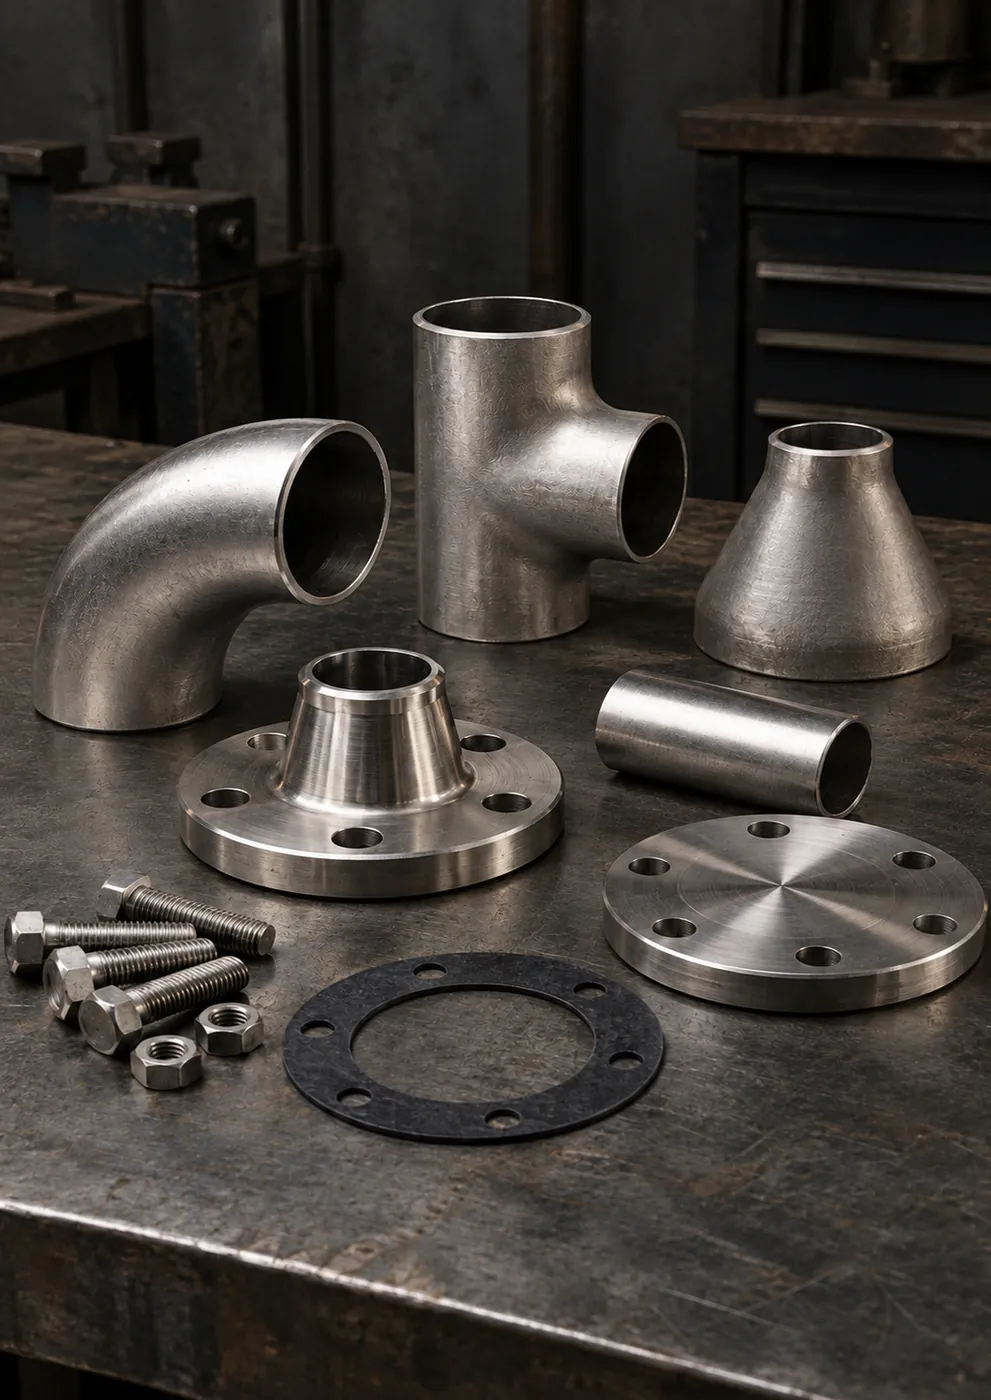
船厂分包商管路制作所用的焊接式对丝、弯头、三通、异径管和法兰。
-
舾装与改装项目
现有船舶加装起重机、舷梯或舱盖系统时所需的新管路连接件。


知识中心
本行业技术文章

影响交期的因素:现货、标准生产与定制加工
现货产品平均 1-3 个工作日、标准生产 5-10 个工作日、按尺寸装配的软管总成 5-15 个工作日、非标尺寸和项目零件在技术确认后 10-20 个工作日内完成。交期取决于原材料直径、数量、螺纹标准、试验和表面要求;首次询价时提供完整信息和照片,可减少确认往返次数。

耐海水腐蚀的不锈钢液压接头如何选型
盐水环境下的基础材料是 AISI 316L;其所含的钼可提高对氯化物引发的点蚀和缝隙腐蚀的抵抗力。决定连接件寿命的不仅是材料,还有细节:避免形成缝隙和积垢的几何结构、对不同金属进行绝缘隔离、借助管路支撑使振动远离连接处,并在设计阶段就规划好维护可达性和备件清单。

液压接头的密封方式与常见安装错误:为什么会漏油
液压连接的密封有四种方式:O形圈、组合垫圈、锥形金属面和锥螺纹。圆柱螺纹由密封垫或锥面实现密封;BSPT 和 NPT 等锥螺纹则需要在螺纹上使用密封材料。大多数泄漏源于匹配错误、不锈钢螺纹咬死和轴线偏斜受力;首次投运时应逐级升压进行检查。
坞修期间的紧急需求,你们如何处理?
库存标准规格平均 1-3 个工作日即可备货待发。通过电话或 WhatsApp 发送零件照片、油口尺寸和数量,我们会立即区分现货可供项和需生产项。需生产的标准项目平均 5-10 个工作日,按尺寸装配的软管总成平均 5-15 个工作日内排产。
拆下的旧过渡接头能否原样复制?
可以。以样品为依据测量螺纹标准、关键直径、扳手位和密封类型;这些信息在生产前书面确认,首件确认后转入生产。样品磨损时,为确定正确尺寸,可能还需要提供配对零件的尺寸。
新造船项目的管路物料能否统一采购?
不锈钢管、弯头、三通、异径管、法兰、焊接式对丝和接头可按同一份物料清单报价,并可按安装顺序安排分批交货。需要船级社认可或材料证书的项目,请在询价时单独注明。
将碳钢甲板管路改为不锈钢是否值得?
在长期受浪溅的露天甲板管路中,碳钢管和接头每个维护周期都要返工。改用 AISI 316L 后,因外表面腐蚀而更换的需求基本消除。为了与现有尺寸顺利过渡,需要综合评估钢管外径、壁厚以及连接点的油口类型。
更换起重机软管时需要提供哪些信息?
提供两端的接头类型和螺纹标准(BSP、JIC/UNF、公制或 SAE 法兰)、端头角度(直、45°、90°)、软管总长、软管内径和工作压力即可。若两端均为弯头,请用照片标示两者之间的方位差,以免出错。
焊接管路为什么推荐 316L?
316L 的含碳量不超过 0.03%。低碳可抑制焊接时热影响区的碳化铬析出,降低晶间腐蚀风险。因此,对需要焊接的钢管、对丝和法兰而言,316L 是更稳妥的选择。
询价
按您的进坞时间表规划物料
请发送物料清单、拆下零件的照片或管路图纸;我们会分别告知现货可供项和定制加工交期。
- 根据样品、技术图纸或照片识别接头
- 现货产品平均 1-3 个工作日备货待发
- 标准生产 5-10 个工作日,非标尺寸与项目定制在技术确认后 10-20 个工作日
船厂与船舶维修需求表单