

 卡套式管接头
穿板接头
详情与询价
舵机液压 · 传动机构 · 船艇与船舶
用于船舶和船艇舵系统,以及舷梯、起重机和舱口盖传动机构的不锈钢液压连接件和软管总成;销轴、衬套和杆端等零件可按技术图纸或样品进行可制造性评估。
简要回答
GÜNEYSS 为舵系统和传动机构配套不锈钢液压连接件:转舵油缸和舵机泵管路的接头、过渡接头及软管连接。销轴、衬套和杆端等机加工件,则在依据样品或技术图纸完成可制造性评估后,采用 AISI 316/316L 制造。系统的设计和审批仍由系统制造商或船厂负责。
舵系统是船艇或船舶上最不容许发生故障的系统之一。液压舵机中的泵、油缸及其间的管路,以及机械部分的拉杆、销轴、衬套和连接头,都在海水、潮湿和持续运动的条件下工作。舷梯、船用起重机、舱口盖和跳板等传动机构的情况也是如此。对这些零件而言,不锈钢材料往往不是一种选择,而是一种必需。
机加工件按技术图纸或样品生产。对于承载及安全关键零件,尺寸、材料和公差以系统制造商的图纸或船厂的批准为依据确定。
在现有系统中,确定油缸油口的螺纹标准、软管管径和长度,以及软管在运动过程中的走向。船艇和船舶设备中,同一系统内可能同时存在 BSP、NPT、UNF/JIC 和公制连接;进口舵系统中也可能遇到英制与公制尺寸混用的情况。因此,螺纹识别依靠测量而非猜测。
随油缸一起运动的软管,其长度需保证在舵的两个极限位置都不会被拉紧,弯曲也不会小于弯曲半径。软管连接时不得扭转;并检查其与船体结构或相邻设备发生摩擦的部位。
销轴、衬套和杆端等零件需综合考虑配合公差、表面质量和材料。由于相互摩擦的不锈钢表面存在咬死(galling)风险,设计时需考虑配对件的材料和润滑条件。按磨损样品生产时,将磨损量与配对件尺寸进行比对,以确定原始尺寸。
在舷梯、船用起重机、舱口盖和跳板系统中,油缸在较大行程范围内露天工作。油缸连接端的销轴和衬套同时受海水和交变载荷作用而磨损。更换这些零件时,如一并检查同一油缸的软管连接,可降低短期内再次停机的风险。
船艇制造商和游艇码头;船厂及船舶维修保养企业;舵系统制造商及服务商;舷梯制造商;船用起重机制造商及起重机维保商;海洋工程辅助船上的甲板和传动机构液压系统;国防军工中海上平台的传动机构连接件。
现货接头、过渡接头和胶管接头平均 1-3 个工作日,装配好的软管总成平均 5-15 个工作日内完成。按样品或技术图纸生产的机加工件,在技术确认后平均 10-20 个工作日内排产。如在船艇上岸或船舶进坞期间及早测量并寄送样品,可按下水日期安排零件生产。
流程
从需求到交付,共 5 步
确定油口螺纹、软管管径和长度,以及机加工件的尺寸和材料。
以书面形式明确关键尺寸、公差和安装位置。
接头和过渡接头经 CNC 加工,软管总成扣压,销轴和衬套机加工。
检查螺纹配合、配合尺寸、扣压和长度。
零件按安装位置贴标,加装保护帽后包装。
行业
在行业页面,您可以找到本服务在该领域的专门应用、推荐产品和常见问题。
8 种产品
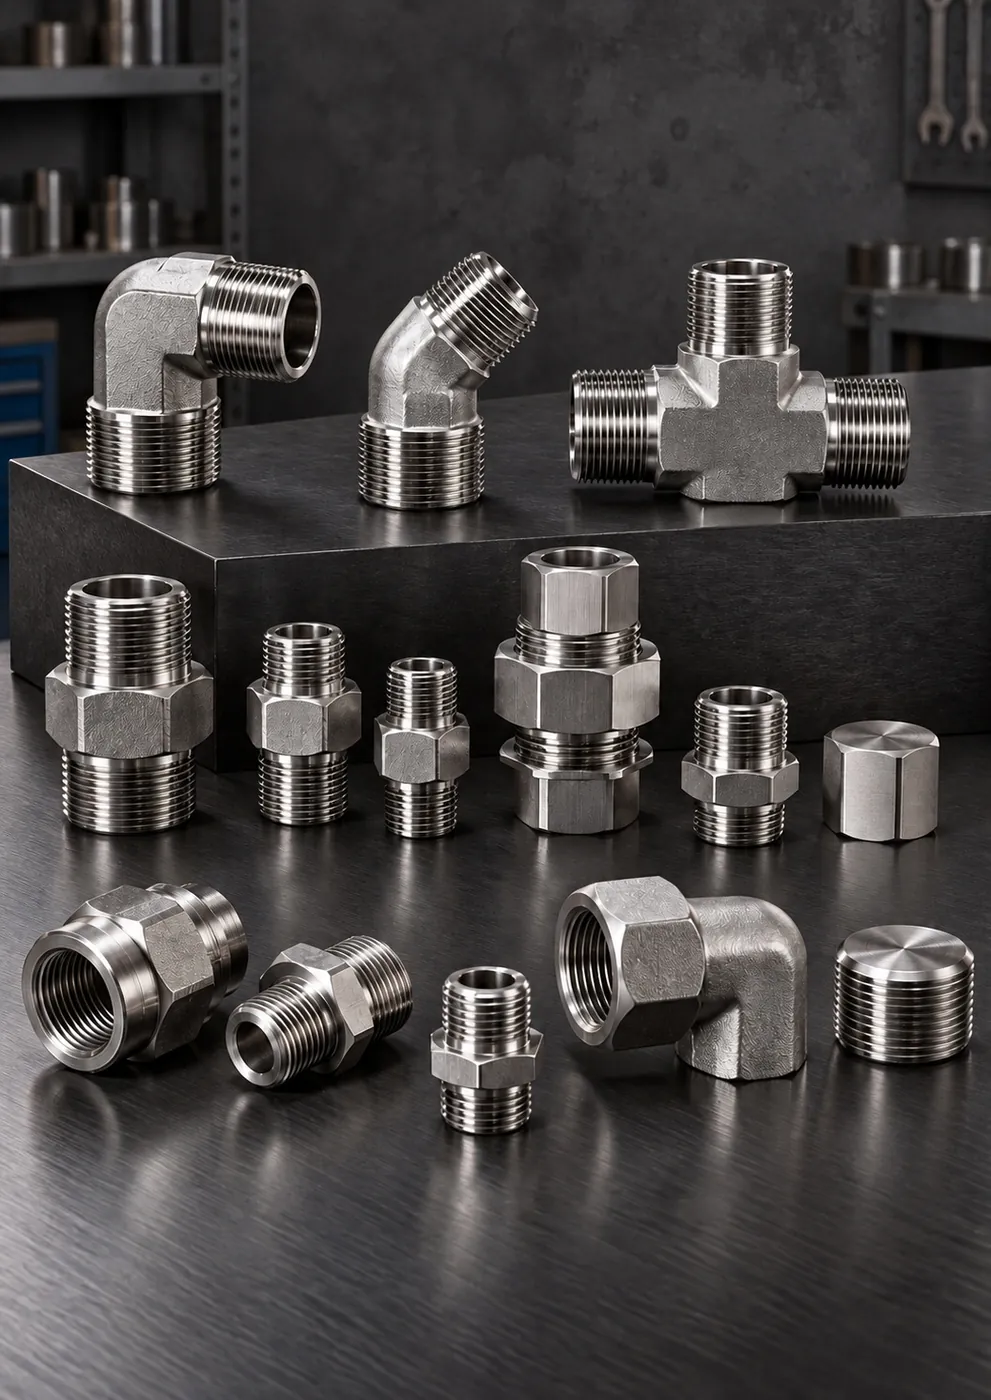
卡套式管接头  JIC 37° 扩口接头(UNF)
 胶管接头与扣压套筒
 胶管接头与扣压套筒
 SAE 液压法兰
 焊接式管接头与对丝
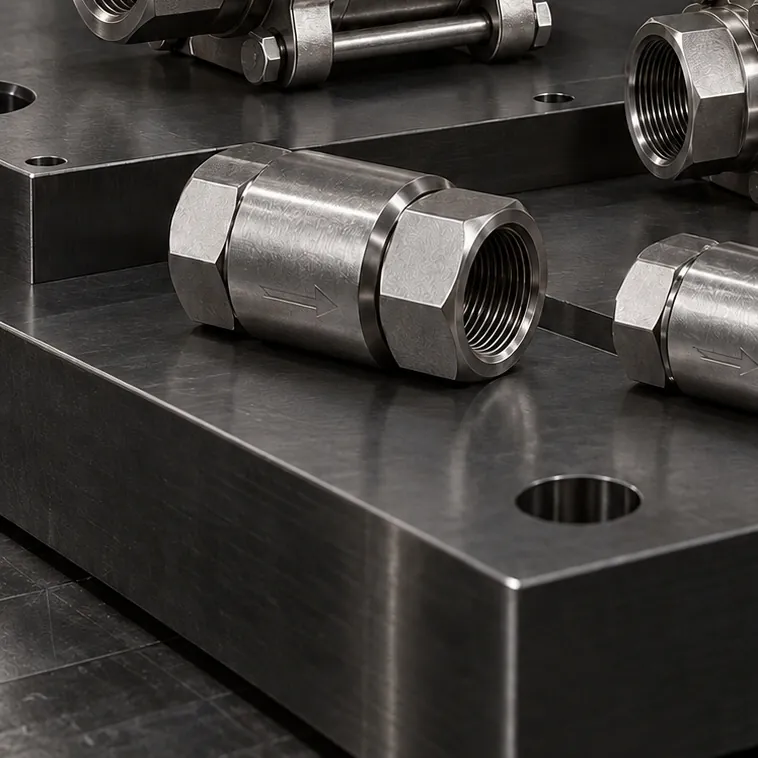 球阀、针阀与单向阀
 非标定制件
不生产。舵系统的设计、计算和审批由系统制造商或船厂负责。我们为这些系统制造不锈钢液压连接件、软管总成,以及按技术图纸或样品加工的机加工件。
请发送油口和连接件的照片、卡尺测得的外径,如可能再提供螺距规测得的螺距。螺纹标准识别后,即可生产相同的零件,或与现有软管相配的过渡接头。
海洋环境首选 AISI 316/316L。由于相互摩擦的不锈钢表面存在咬死风险,需综合评估配对件的材料、润滑条件和载荷信息;如需其他材料,应在技术图纸中注明。
软管长度的选择,应确保在舵的两个极限位置都不会拉紧软管,弯曲也不会小于弯曲半径;软管连接时不得扭转。更换后应按制造商说明对系统排气,并检查各连接处有无泄漏。
现货接头、过渡接头和胶管接头平均 1-3 个工作日,装配好的软管总成平均 5-15 个工作日内完成。按样品或技术图纸加工的零件,在技术确认后平均 10-20 个工作日内排产。
报价与技术确认
请简要描述您的需求;尺寸、材料和交期确认后,我们将以书面报价回复。
加快报价的信息